Wie das Biegen von Metallrohren durchgeführt wird: technische Feinheiten der Ausführung

Rohre, die in einem Winkel gebogen sind, finden Anwendung in der Erdöl- und Chemieindustrie, im Maschinen- und Apparatebau. Kein Architektur- oder Bauprojekt kommt ohne sie aus.
Für Biegungen können verschiedene Fittings verwendet werden, aber dann kann es zu Undichtigkeiten kommen, und manchmal ist dies aus ästhetischen Gründen einfach nicht zulässig. Ein ansprechenderes Aussehen und eine hohe Zuverlässigkeit bietet das Biegen von Rohren - ein Verfahren, das ihre Integrität nicht beeinträchtigt.
Wir erklären, wie man Metallrohre sowohl nach der kalten als auch nach der heißen Technologie am besten biegt. In dem von uns vorgestellten Artikel wird die Spezifik des Biegens von Rohren aus verschiedenen Materialien beschrieben. Es werden die Besonderheiten der Arbeit mit Profil- und gewöhnlichen Rundrohren dargestellt.
Inhalt des Artikels:
Besonderheiten des Biegeprozesses
Jedes Metall hat seine eigenen Eigenschaften, ohne deren Berücksichtigung ist es unmöglich, dem Metallwalzprodukt eine komplexe Form zu verleihen. Auf das zu biegende Rohm wirken radiale und tangentiale Kräfte ein.
Die ersten verformen den Querschnitt, die letzten tragen zur Faltenbildung bei. Die Hauptanforderung an das Endergebnis ist, dass der Rohrquerschnitt unverändert bleibt und keine Wellen an den Wänden auftreten. Das Biegen ermöglicht es, die Anzahl der Schweißnähte bei der Verlegung von Rohrleitungen mit allen möglichen Abzweigungen zu minimieren.
Methoden des Rohrbiegens
Abhängig vom erforderlichen Biegewinkel, Material und Rohrdurchmesser kann das Biegen manuell oder mit speziellen Geräten durchgeführt werden. Man unterscheidet auch zwischen Warm- und Kaltbiegen, mit Füllung des Rohrhohlraums und ohne Füllung.
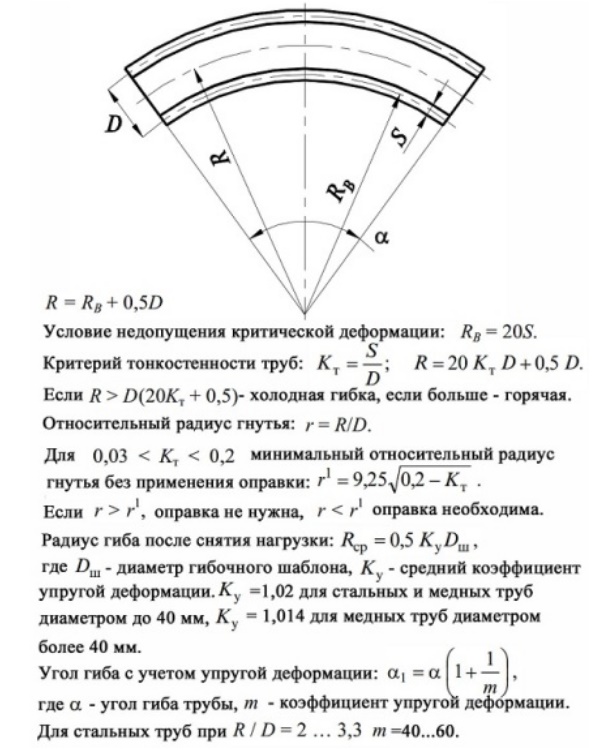
Nach dem Wegfall der Belastung tritt das Phänomen der Rückfederung auf, das direkt proportional zum Elastizitätsmodul des Materials ist. Das Ausmaß der möglichen Verformung hängt auch von der angewandten Biegemethode und der Geometrie des Objekts ab.
Spezifik der heißen Technologie
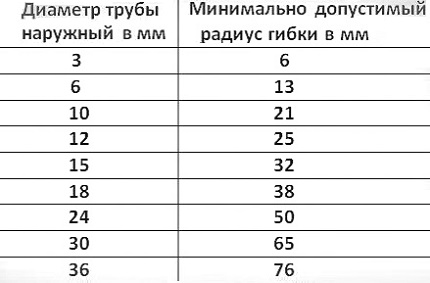
Diese Methode wird gewählt, wenn ein Rohr mit einem Durchmesser von mindestens 10 cm gebogen werden muss. Rohre werden auf heiße Weise sowohl manuell als auch mit Maschinen verformt. Es gibt den Begriff des minimalen Biegeradius.
Die Länge des zu erhitzenden Rohrabschnitts wird anhand des Rohrdurchmessers und des Biegewinkels bestimmt. Die Rundung darf dabei nicht kleiner als der dreifache Rohrdurchmesser sein.
Die Länge des beheizten Abschnitts wird nach folgender Formel ermittelt:
L = α × d / 15
In der Formel: L ist die gesuchte Länge in mm, α ist der Biegewinkel in Grad, d ist der Außendurchmesser des Rohres in mm, 15 ist ein Koeffizient. Angenommen, ein Rohr mit einem Durchmesser von 200 mm soll um einen Winkel von 60° gebogen werden, dann ist L = 60 × 200 / 15 = 800 mm, d.h. 4 Durchmesser.
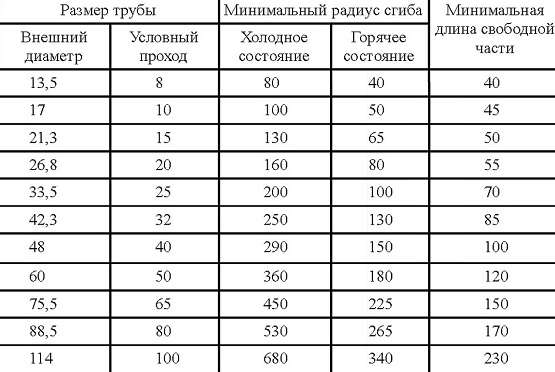
Um ein Rohr zu biegen, muss es auf 900° erhitzt werden. Die optimale Temperatur zu Beginn des Biegens beträgt 760°, am Ende 720°C. Bei Überhitzung verschlechtern sich die Festigkeitseigenschaften des Materials.
Zum Prozess des Warmbiegens gehören mehrere Schritte:
- Herstellung einer Schablone;
- Sandfüllung;
- Markierung des Bereichs;
- Erhitzen;
- Biegen.
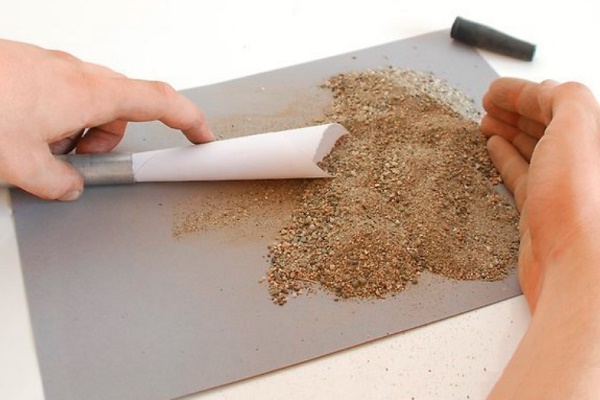
Damit sich der Rohrquerschnitt nicht verformt und an der Innenseite an der Biegestelle keine Falten entstehen, wird der Innenraum mit Quarzsand gefüllt.
Zuvor wird der Sand getrocknet und kalziniert, um organische Verunreinigungen bei einer Temperatur von 150 bis 500⁰ zu entfernen, und anschließend durch ein feines Sieb mit einer Maschenweite von 3,3 x 3,3 mm gesiebt. Bevor Sie mit dem Füllen des Rohrs beginnen, müssen Sie ein Ende verschließen.
Als Verschlüsse werden Holz- oder Metallstopfen verwendet, die ein Loch für den Gasaustritt haben. Feiner und feuchter Sand darf nicht verwendet werden, da Ersterer bei Hitzeeinwirkung sintert und fest an den Rohrwänden haftet.
Der Zweite (feuchte Sand) trägt durch die Dampfbildung zur Entstehung eines hohen Innendrucks bei, was zum Herausfliegen des Stopfens führen kann. Das Vorhandensein von Steinchen in der Füllung ist unzulässig, sie könnten die Rohrwand durchdrücken.
Das Füllen des Rohrs ist sehr aufwendig, daher wird es zum Gestell transportiert und in eine leicht geneigte oder vertikale Position gebracht. Da die Biegequalität direkt von der Verdichtung der Füllung abhängt, wird das Rohr während des gesamten Vorgangs kontinuierlich abgeklopft. Ein dumpfer Klang zeugt von einer guten Füllung des Werkstücks.
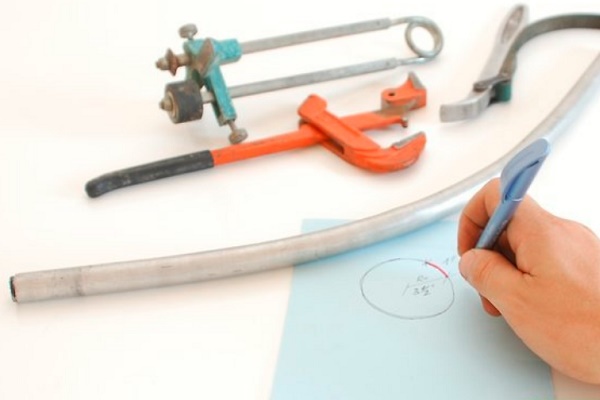
Bevor Sie direkt mit der Hauptoperation beginnen, werden auf dem mit Sand gefüllten Rohr die Bereiche der zukünftigen Biegungen mithilfe einer Schablone markiert. Die Rohre werden in Öfen oder Essen erwärmt. Das Biegen erfolgt sowohl manuell als auch maschinell.
Im letzteren Fall werden spezielle Platten verwendet, die mit Anschlagstützen ausgestattet sind, mit denen der erhitzte Rohrabschnitt fixiert wird, sowie mit Klemmen, die dazu dienen, das Rohrende auf der Platte zu halten. Auf das gegenüberliegende Rohrende wird ein Seil aufgezogen, dessen Spannung mit einer Winde oder einem Spill das Rohr zum Biegen bringt.
Damit die Rohrwände nicht verformt werden, werden in den Raum zwischen Stütze und Rohr gerade oder gebogene Unterlegplatten eingelegt. Das freie Ende mit dem darauf befindlichen Seil wird mit einer Stütze gesichert. Während des Vorgangs wird die Geometrie des Rohrs kontrolliert, indem regelmäßig eine Schablone angelegt wird.
Nachdem das Rohr im gewünschten Winkel gebogen wurde, werden die Stopfen durch Ausbrennen oder einfach durch Herausschlagen entfernt. Der Sand wird ausgekippt, das Rohr gereinigt und gespült. Die endgültige Überprüfung der Biegung erfolgt mit einer Schablone.
Biegen mit der Kaltmethode
Zur Änderung der Konfiguration von Rohren mit kleinem Durchmesser werden verschiedene manuelle Vorrichtungen verwendet, für große Durchmesser mechanisierte Rohrbieger. Im Haushalt ist meist das Biegen von Wasser- und Gasleitungs-Stahlrohren erforderlich, die in der Installation von Wasserversorgungs- und Heizungssystemen eingesetzt werden.
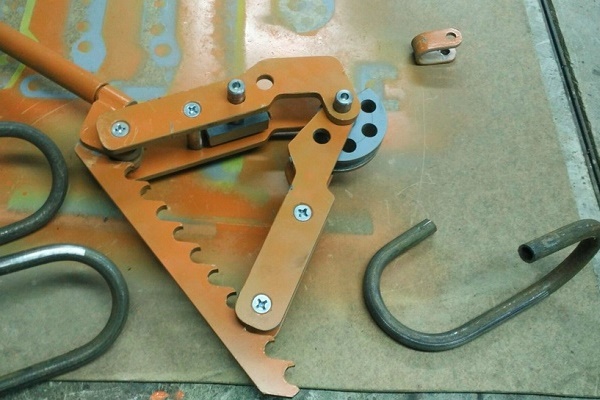
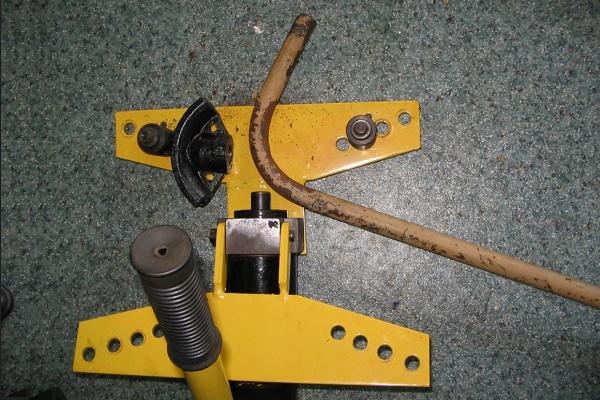
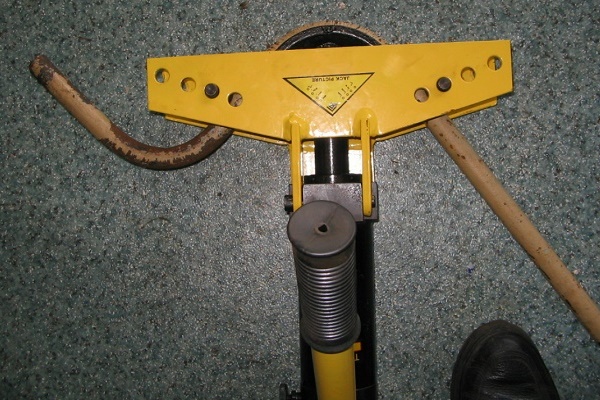
Eine Biegung um 90° wird als Bogen, um 180° als Umlenkung, mit einer Stufe als Kröpfung und in Form einer Schlaufe als Bügel bezeichnet.
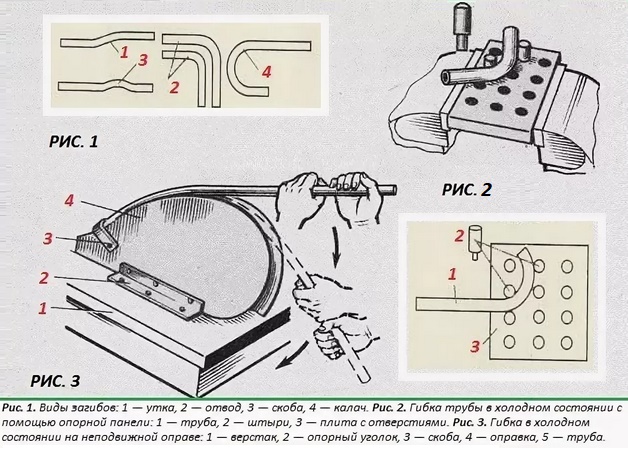
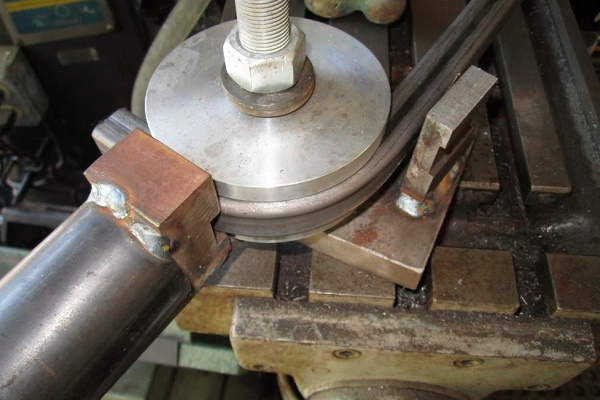
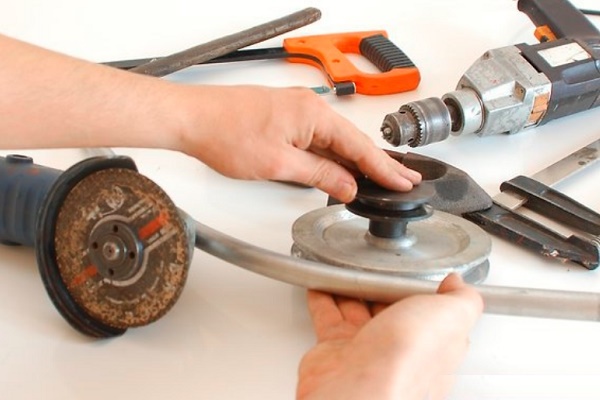
Für das manuelle Biegen gibt es auch andere Vorrichtungen. Im Haushalt können Sie für die Herstellung einer Spirale zur Warmwasserbereitung ein Edelstahlrohr mit einem Durchmesser von etwa 20 mm einfach auf ein Rohrstück mit großem Durchmesser wickeln. Vorher wird auf das große Rohr eine Klammer geschweißt, dieses auf Stützen gelegt und festgespannt.
Das Rohr wird dicht mit Sand gefüllt und mit Stopfen verschlossen, dann in die Klammer eingesetzt und mit dem Wickeln begonnen. Das als Schablone dienende Rohr muss gedreht werden, daher ist die Kraft von mindestens zwei Personen erforderlich. Nach dem Wickeln wird die Spirale ausgerichtet.
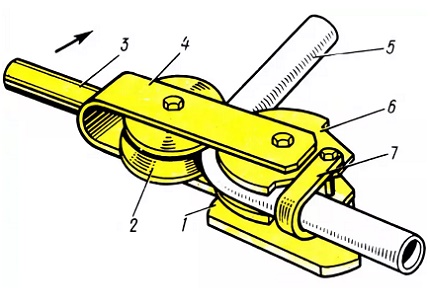
Das Biegen von Rohren aus Edelstahl oder einem anderen Material können Sie zu Hause auch mit der einfachsten Vorrichtung durchführen. Es ist sinnvoll, diese bei geringen Arbeitsmengen einzusetzen.
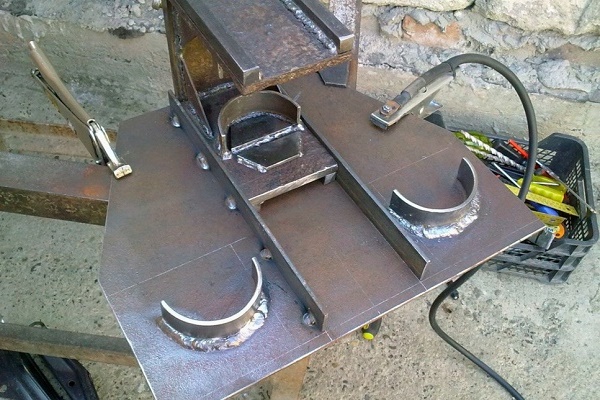
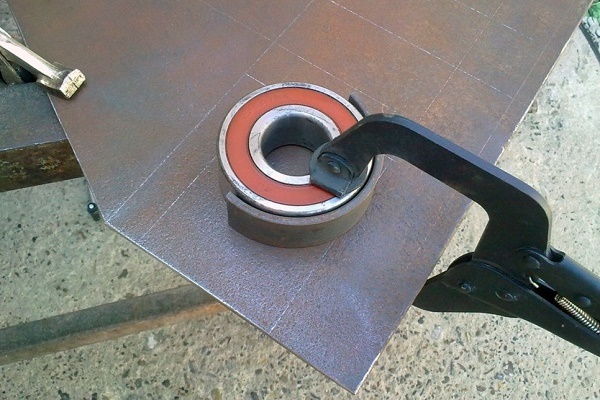
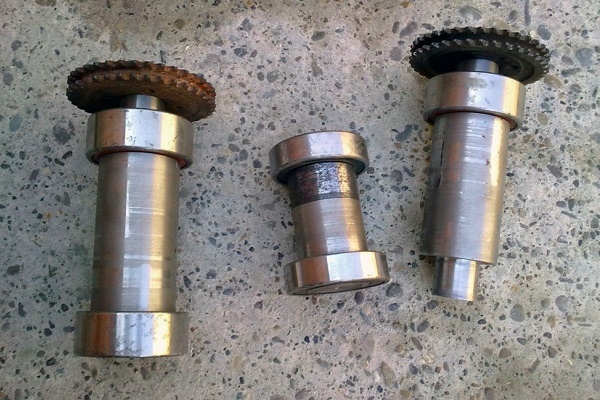
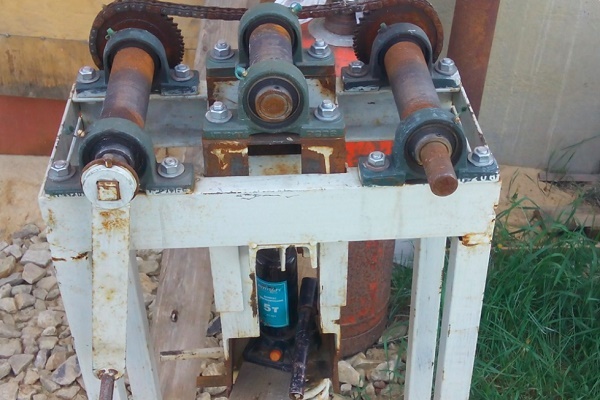
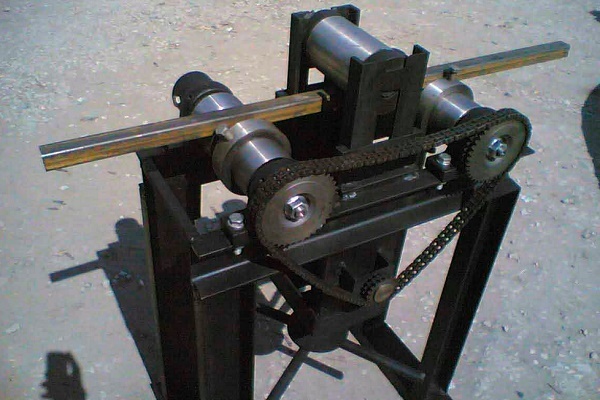
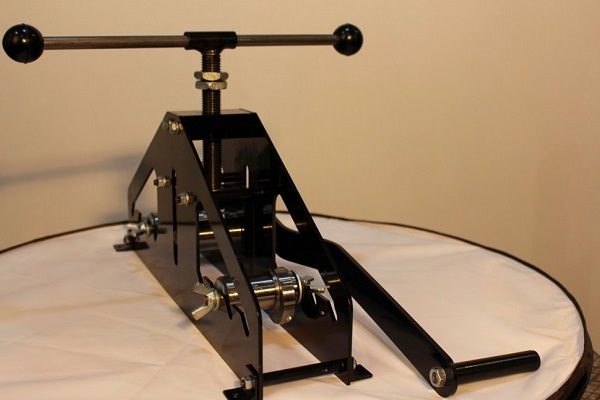
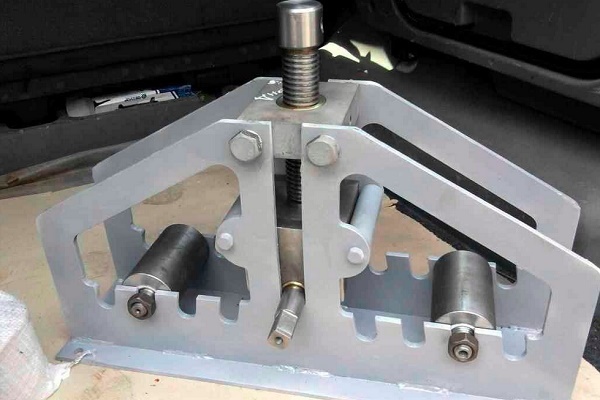
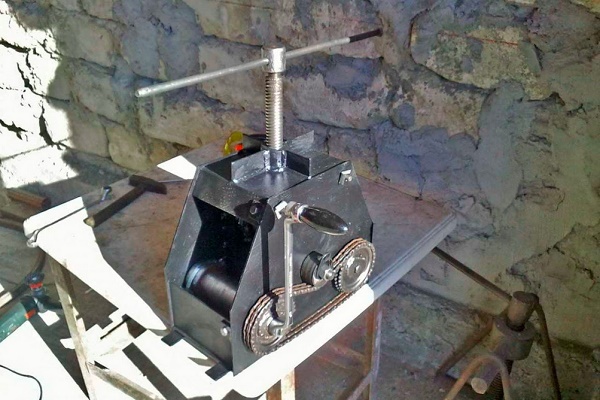
Eine einfache mechanische Biegemaschine für Rohre können Sie mit eigenen Händen bauen, besonders wenn Sie über Schweißkenntnisse verfügen und mit einem Schweißgerät vertraut sind:
Für die Herstellung einer einfachen Rohrbiegevorrichtung werden eine Betonplatte, Metallstifte und ein Bohrhammer benötigt. Die Platte wird in Raster von 40 x 40 oder 50 x 50 mm unterteilt. An den Eckpunkten der Raster werden mit dem Bohrhammer Löcher gebohrt und die Stifte hineingesteckt.
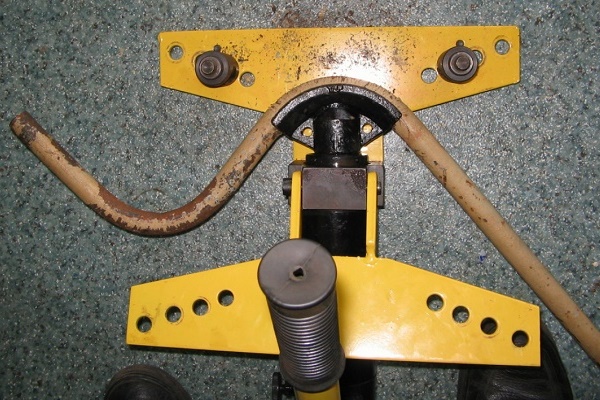
Das Rohr wird zwischen die Stifte gelegt und unter Krafteinwirkung gebogen. Die Genauigkeit dieser Biegemethode ist nicht ideal, aber für die Verwendung des Werkstücks im Haushalt völlig ausreichend. Für eine Biegung mit höherer Genauigkeit kann eine auf einem Wagenheber basierende Vorrichtung verwendet werden.
Um eine Verformung des lichten Rohrquerschnitts zu vermeiden, werden Mittel eingesetzt, die diesem Prozess von innen entgegenwirken. Als innere Begrenzer wird am häufigsten Sand verwendet. Dabei wird in das eine Ende des Rohrs ein Stopfen eingesetzt, durch das andere Ende wird Sand eingefüllt, und dann wird auch dieses mit einem Stopfen verschlossen. Anschließend wird die Biegung durchgeführt.
Manchmal dient eine speziell für diesen Zweck hergestellte Feder als Begrenzer. Zum Wickeln wird Draht mit einem Durchmesser von 1 bis 4 mm verwendet. Die Feder muss frei in das Rohr an der Biegestelle passen, außen bleibt ein Teil des Drahtes.
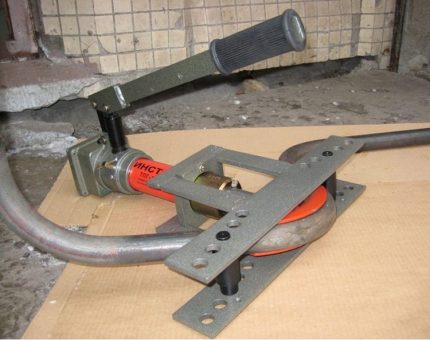
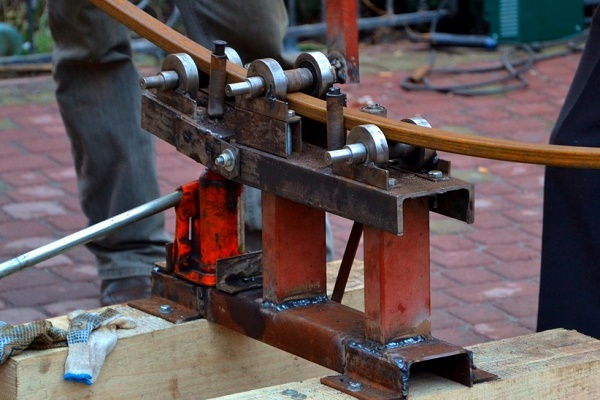
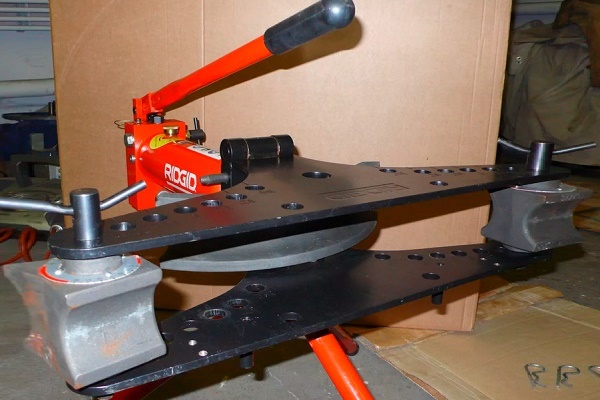
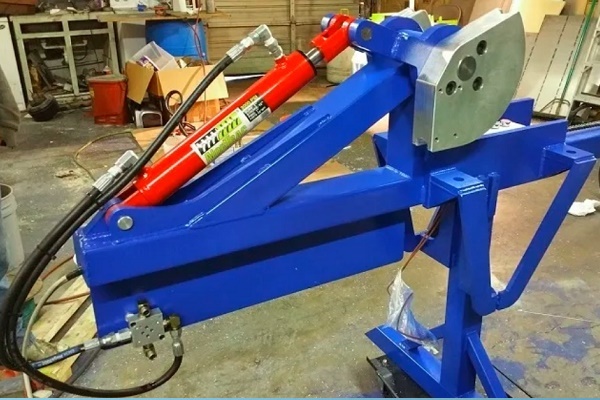
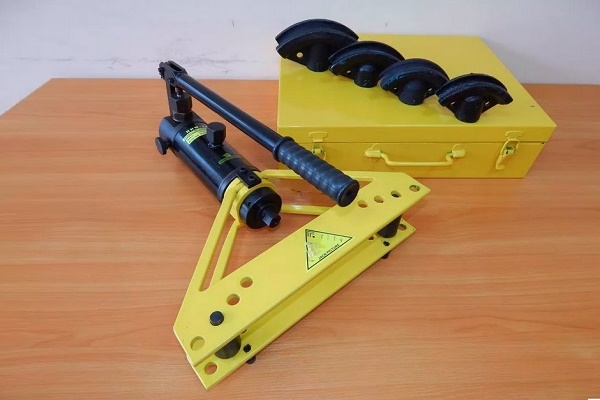
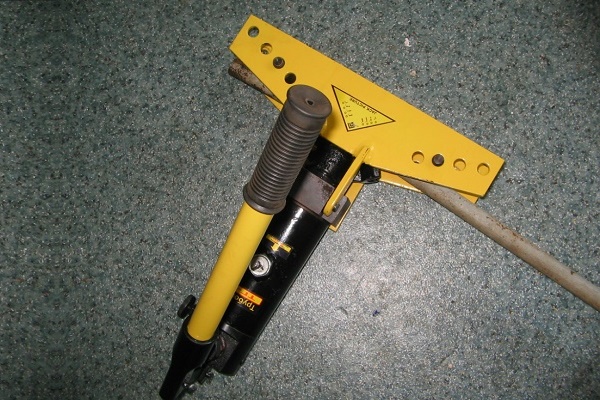
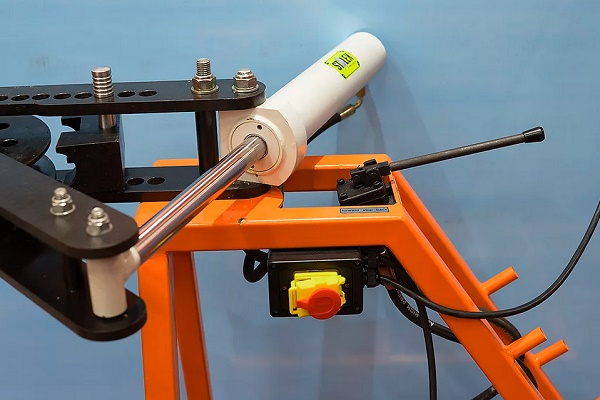
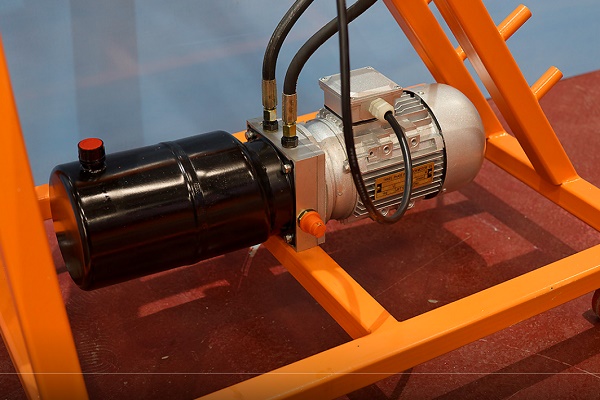
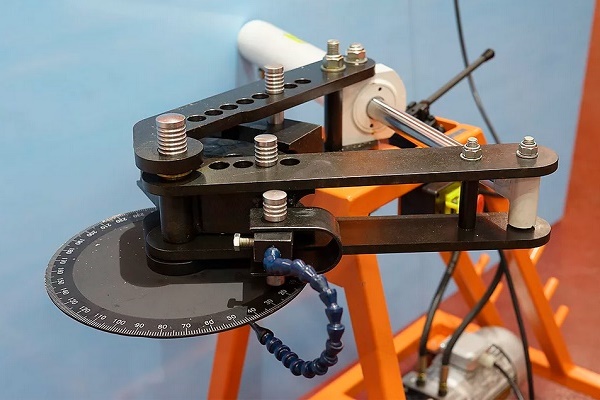
Das Hydrauliksystem von Handwerkzeugen, tragbaren und ortsfesten Maschinen erleichtert den Biegeprozess erheblich und beschleunigt den Verformungsprozess von Rohren:
Nach dem Biegen wird die Feder durch Ziehen des Drahtes entfernt. Bei einem Rohr mit quadratischem Querschnitt wird für die Feder ein Draht mit demselben Querschnitt ausgewählt.
Für diesen Zweck eignet sich auch ein Drahtbündel, das aus einzelnen Stücken besteht, die nacheinander bis zur Stelle der zukünftigen Biegung hineingeschoben werden. Nach Abschluss des Vorgangs werden die Stücke ebenfalls einzeln herausgezogen. Von Hand kann man ein Edelstahlrohr mit einem Querschnitt von bis zu 4 cm und einer Wandstärke von 0,3 cm biegen.
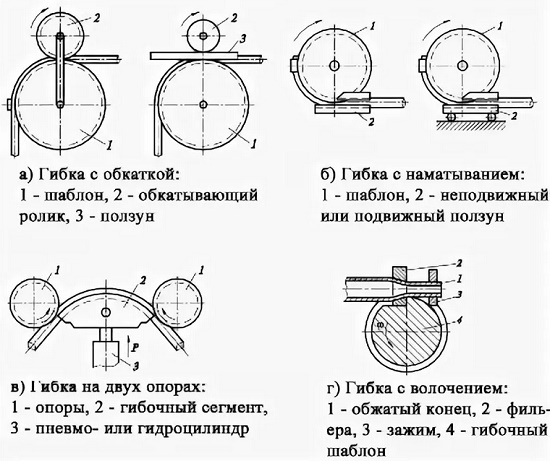
Für Arbeiten mit großen Durchmessern ist professionelle Ausrüstung erforderlich. Es gibt Rohrbiegemaschinen, die mit einem Dorn ausgestattet sind. Dieses Konstruktionselement ist ein gewöhnlicher Metallstab.
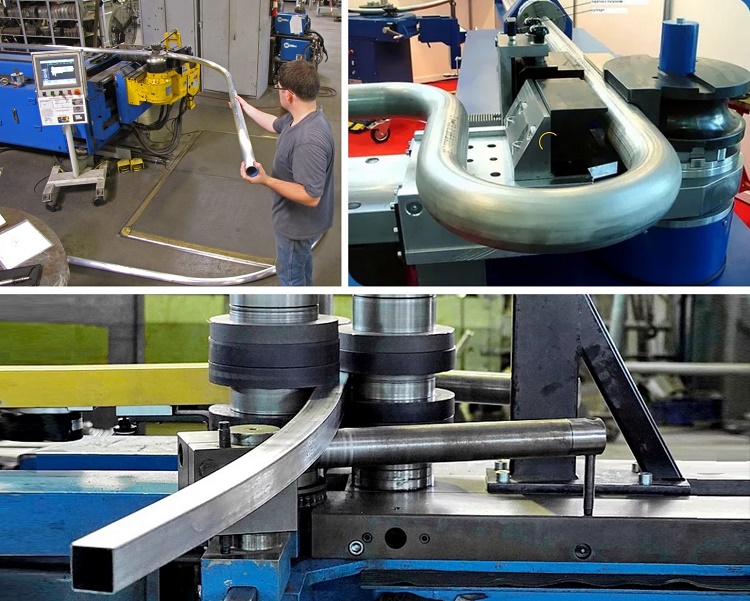
Bevor der Biegevorgang beginnt, wird dieser (der Dorn) hineingelegt, um eine Verformung der Rohrwände zu verhindern. Die im Lieferumfang enthaltenen Dorne haben unterschiedliche Querschnitte, sodass für einen bestimmten Rohrdurchmesser der passende ausgewählt werden kann.
Änderung der Konfiguration von Rohren aus Nichteisenmetallen
Nichteisenmetalle haben eine sehr nützliche Eigenschaft – eine hohe Plastizität. Allerdings weisen sie eine unzureichende Festigkeit auf. Beim Biegevorgang kann es durch die Einwirkung von Druck- und Zugkräften zu einem Quetschen oder Reißen des Rohrs kommen. Um dies zu vermeiden, muss die Technik genau eingehalten werden.
Wie biegt man Rohre aus Kupfer und Messing?
Für das Biegen von Kupfer- sowie Messingrohren werden sowohl heiße als auch kalte Methoden angewendet. Bei ersterem wird Sand als innerer Füllstoff gewählt, bei letzterem geschmolzenes Kolophonium. Die Biegetechnologie ist dieselbe wie bei Stahlrohren.
Rohrprodukte aus Kupfer und Messing müssen vor dem Kaltbiegen geglüht und anschließend abgekühlt werden. Der Temperaturbereich ist für beide Materialien gleich, nämlich von 600 bis 700 °C. Der Unterschied besteht im Kühlmedium: Kupfer wird in Wasser getaucht, Messing wird an der Luft abgekühlt.
Nach Abschluss des Prozesses wird das Kolophonium durch Ausschmelzen entfernt. Um ein Reißen des Rohrs zu vermeiden, darf der Prozess keinesfalls in der Mitte des Rohrs, sondern nur an den Enden begonnen werden. Als Biegevorrichtungen kommen sowohl einfache Werkzeuge als auch komplexe Maschinenanlagen zum Einsatz.
Manuelle Rohrbieger arbeiten durch körperliche Anstrengung, während hydraulische diese auf ein Minimum reduzieren. Beide sind mit austauschbaren Aufsätzen ausgestattet, um den gewünschten Durchmesser auswählen zu können.
Mit Kupfer- und Messingrohren zu arbeiten ist wesentlich einfacher als mit Stahlrohren, aber die Verformung des Metalls beim Biegen erfolgt nach denselben physikalischen Gesetzen. Auf dem gebogenen Bereich erfährt die Außenfläche eine Dehnung, wodurch die Wandungen dünner werden.
Im Inneren des Rohrs laufen umgekehrte Prozesse ab – die Wand wird zusammengedrückt und dicker. Es besteht die Gefahr, dass der runde Querschnitt oval wird und der Nenndurchmesser verringert wird. Daher darf mit dem Biegen nicht begonnen werden, ohne Maßnahmen zu ergreifen, die diese Phänomene verhindern.
Biegen von Aluminiumrohren
Die grundlegenden Methoden zum Biegen von Aluminiumrohren sind die gleichen wie bei Messing- oder Kupferrohren:
- Durchschieben zwischen Rollen;
- Walzen;
- Abrollen;
- Druck.
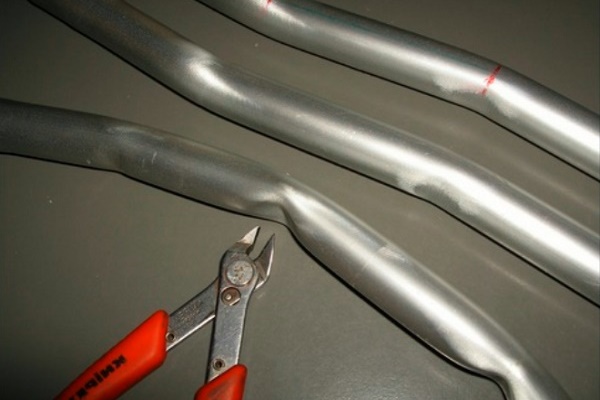
Bevor Sie entscheiden, wie und mit welcher Methode Aluminiumrohre gebogen werden sollen, sollten Sie sich mit jeder Methode vertraut machen. Die erste Methode wird für dünnwandige Rohre mit einem Durchmesser von maximal 10 cm angewendet, wenn eine sanfte Biegung mit geringen Genauigkeitsanforderungen benötigt wird. Hier ist der Mindestradius streng festgelegt. Sein Wert beträgt das 5- bis 6-fache des Rohrdurchmessers.
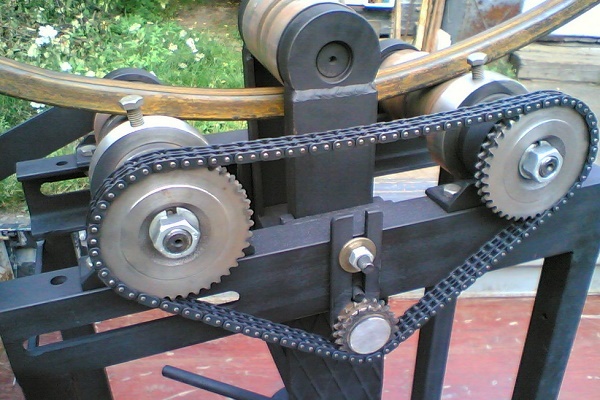
Die Krümmung des Abschnitts wird durch die Position der Ablenkrolle bestimmt. Mit dieser Methode werden am häufigsten dekorative Innenelemente hergestellt. Mit der zweiten Methode wird Rohrmaterial mit großem Durchmesser gebogen, wofür 3-Rollen-Rohrbieger verwendet werden. Das Rohr wird zwischen den Antriebsrollen hindurchgezogen, deren Ausrichtung den Biegeradius bestimmt.
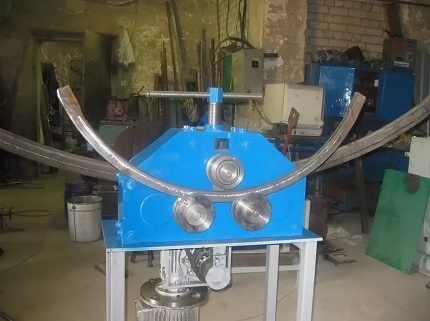
Die Genauigkeit dieser Methode ist noch geringer als die der vorherigen, aber das Bauteil kann erneut gebogen werden, und der Vorgang kann wiederholt werden, bis die gewünschte Geometrie erreicht ist.
Das Biegen von dünnwandigen Aluminiumrohren können Sie manuell durchführen, nachdem Sie sich entsprechend vorbereitet haben:
Das Rollbiegeverfahren sieht keinen inneren Füller vor, daher wird es nicht zum Erzielen kleiner Radien verwendet. Bei der Wahl dieser Methode lassen sich auch die strengen Anforderungen an die Ovalität des Querschnitts an der Biegestelle nicht erfüllen.
Zur Verformung von Aluminiumrohren durch Druck werden Pressen mit eingesetzten Stempeln und Matrizen der gewünschten Form verwendet. Die gewünschte Geometrie entsteht durch die Einwirkung von außen ausgeübten Drucks.
In bestimmten Fällen kann der Druck innerlich sein, wenn das Rohr in eine Pressform eingelegt wird und von innen eine Flüssigkeit mit ausreichendem Druck zugeführt wird, um es gegen die Wände zu drücken.
Rohre aus Duraluminium sind nicht einfach zu biegen, da dieses Material recht hart und federnd ist. Um den Vorgang zu erleichtern, werden sie unmittelbar vor dem Biegen bei einer Temperatur von 350 bis 400 °C geglüht, dann wartet man, bis die Rohre an der Luft auf natürliche Weise abgekühlt sind.
Methoden zum Biegen von Rohren mit großem Durchmesser
Relativ neu aufgetretene Methoden sind das Biegen von Rohren unter Verwendung von Industrie- und Hochfrequenzströmen sowie das Biegen mit Streckung. Im ersten Fall wird eine leistungsstarke Hochfrequenzanlage verwendet, in der ein Rohr mit einem Durchmesser von 95–300 mm erhitzt, gebogen und gekühlt wird.
Sie besteht aus zwei Teilen – einem mechanischen Teil in Form einer Biegemaschine und einem elektrischen Teil, der den elektrischen Teil und die Hochfrequenzanlage umfasst.
Das Rohr verformt sich nur im erhitzten Bereich, der sich in der Induktorzone befindet. Die Änderung der Geometrie auf die gewünschte Größe erfolgt unter dem Einfluss der Umlenkrolle. Mit dieser Methode kann eine Biegung mit einem kleinen Krümmungsradius erzielt werden.
Die Biegung nach der zweiten Methode wird auf Biege-Streckmaschinen durchgeführt, zu deren Ausstattung ein Drehtisch gehört. Auf das Rohr wirken große Zug- und Biegekräfte ein. So erhält man steil gebogene Biegungen mit einer gleichbleibenden Wanddicke über den gesamten Umfang.
Die Methode wird zum Biegen von Rohren mit großem Durchmesser verwendet, die in der Luftfahrt-, Automobilindustrie und im Schiffbau eingesetzt werden, wo hohe Anforderungen an die Rohrleitungen gestellt werden. Der Vorteil liegt in der Möglichkeit, Rohre mit einer Wandstärke von 2 – 4 mm um 180⁰ zu biegen.
Besonderheiten des Biegens von Profilsortiment
Profilrohrprodukte haben ein ästhetischeres Aussehen als ihre Gegenstücke mit rundem Querschnitt, weshalb sie häufig in Haushaltskonstruktionen zu finden sind. Beim Biegen wirkt von innen eine Druckkraft und von außen eine Zugkraft ein. Die Biegemethode sollte sorgfältig ausgewählt werden, bevor mit der Durchführung dieses Vorgangs begonnen wird.
Zum Profilsortiment gehören Rohre mit quadratischem, ovalem oder rechteckigem Querschnitt.
Es gibt einige Nuancen, die man nicht vergessen sollte, wenn man sich zu Hause ohne spezielle Ausrüstung mit dem Biegen von Profilrohren beschäftigt:
- Die optimale Länge des zu biegenden Abschnitts für Profilrohre mit dünnen Wänden und einem Querschnitt bis zu 2 cm ist die Höhe des Rohrs multipliziert mit 2,5.
- Bei dickwandigen Rohren wird die Länge der Biegezone durch Multiplikation des Querschnitts mit drei bestimmt. Andernfalls kommt es unweigerlich zu Rissen im Material auf der Außenseite oder zu Verformungen auf der Innenseite.
- Der minimale Biegeradius beträgt das 2,5-fache des Biegequerschnitts.
Ohne diese Anforderungen zu berücksichtigen, braucht man nicht auf ein gutes Ergebnis zu hoffen. Die Biegemethoden unterscheiden sich nicht von denen, die bei der Arbeit mit runden Querschnitten angewendet werden. Darüber hinaus kann man eine manuelle Biegemethode mit Querschnitten anwenden, die an drei Seiten des Rohrs ausgeführt werden.
Die Länge der Schnitte und ihre Anzahl werden durch Berechnungen bestimmt. Nehmen wir an, es gibt ein Rohr von 40 x 90 mm. Es muss eine vollständige Drehung ausgeführt werden, d.h. entlang der 40 mm-Wand um 180⁰ mit einem Radius von 150 mm gebogen werden. Zuerst wird die Länge des Halbkreises des Außenradius berechnet:
L = (2π r : 2 = 2 × 3,14 × 190) : 2 = 596,6 mm
Für den Innenradius sind die Berechnungen identisch:
L innen = (2 × 3,14 × 150) : 2 = 471 mm.
Die Summe der Schnittlängen auf dem Innenradius wird nach der Formel bestimmt: L Schnitt = L – L innen = 596,6 – 471 = 126 mm.
Wer eigenhändig eine Handrohrbiegemaschine oder eine Biegemaschine für Profilrohre mit eigenen Händen herstellen möchte, findet in den von uns vorgeschlagenen Artikeln eine Fülle nützlicher Informationen, Schemata und hilfreiche Empfehlungen.
Wenn man bedenkt, dass mit einem Winkelschleifer ein Schnitt mit einer Breite von 5 mm ausgeführt werden kann, ergeben sich auf der Biegefläche von 126 mm Länge 25 Einschnitte. Nach deren Ausführung wird das Rohr so lange gebogen, bis die Kanten der Einschnitte aufeinander treffen. Die Einschnitte werden verschweißt und die Nähte geglättet.
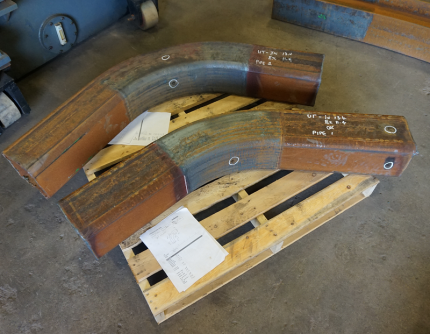
Es gibt noch eine weitere Methode, mit der Profil- und Rundrohre gebogen werden, die jedoch nur im Winter angewendet werden kann. Dazu werden in die Rohrenden Stopfen eingesetzt, Wasser hineingegossen und gewartet, bis es gefriert. Das Rohr wird gebogen, wobei der Vorgang mit einer Schablone kontrolliert wird. Dann werden die Stopfen entfernt und die Flüssigkeit abgelassen.
Fazit und nützliche Videos zum Thema
Video #1. Wie Sie ein Rohr mit improvisierten Hilfsmitteln biegen, erfahren Sie in diesem Video:
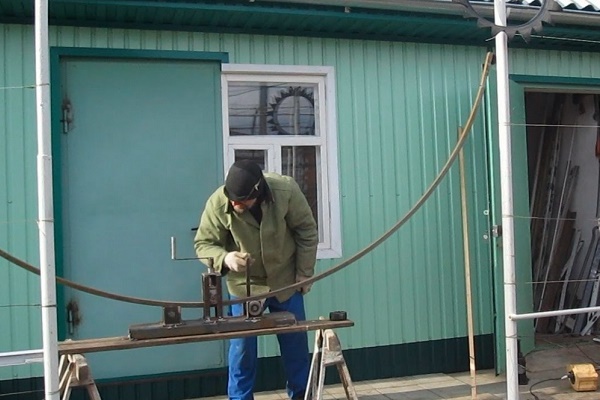
Video #2. Wie Sie ein Rohr mit beliebigem Querschnitt in einen Kreis biegen:
Video #3. Selbstgebauter Rohrbieger – ein nützliches Gerät für den Haushalt:
Bei Renovierungs- oder Bauarbeiten zu Hause tritt häufig die Notwendigkeit auf, ein Rohr – rund oder profiliert – zu biegen. Bei einem geringen Umfang kann man dies mit eigenen Händen tun. Das massenhafte Biegen von Rohrprodukten ist nur mit speziellen Geräten möglich.
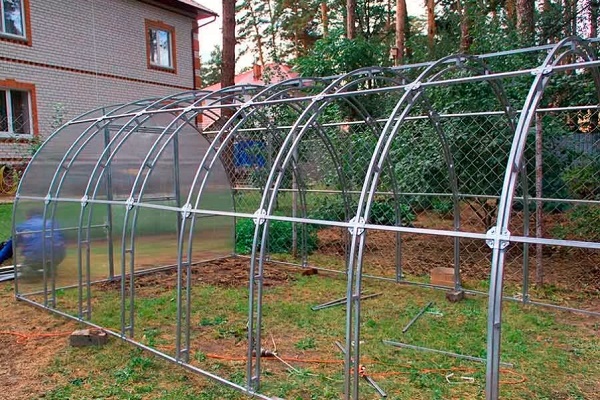
Erzählen Sie uns, wie Sie ein Metallrohr für den Bau eines Gewächshauses oder andere Zwecke gebogen haben. Teilen Sie mit den Besuchern der Website technische Nuancen, die nur Ihnen bekannt sind. Bitte schreiben Sie Kommentare in den unten stehenden Block, laden Sie Fotos zum Thema des Artikels hoch und stellen Sie Fragen.
 Schneiden von Rohren im Winkel: Vor- und Nachteile verschiedener Methoden + Beispiel für die Ausführung
 Druckprüfung von Mehrschichtverbundrohren: Ablauf und Nuancen der Durchführung
 Pressfittings für Metallverbundrohre: Arten, Kennzeichnung, Zweck + Beispiel für Montagearbeiten
 Wie die grabenlose Rohrverlegung durchgeführt wird: Besonderheiten des Verfahrens + Arbeitsbeispiel
 Löten von Polypropylenrohren: Regeln für die Durchführung der Arbeiten und Analyse möglicher Fehler
 Rohrwechsel im Bad: Schritt-für-Schritt-Anleitung für die Durchführung der Arbeiten
 Wie viel kostet der Gasanschluss für ein Privathaus: Preis für die Organisation der Gaslieferung
 Die besten Waschmaschinen mit Trockner: Bewertung der Modelle und Ratschläge für Käufer
 Die Farbtemperatur des Lichts: Was sie ist und wie Sie die passende Lampe für Ihre Bedürfnisse auswählen
 Austausch des Gasdurchlauferhitzers in der Wohnung: Dokumentation des Austauschs + grundlegende Normen und Anforderungen
Hervorragender Artikel 🙂