Wie Sie ein Profilrohr ohne spezielle Vorrichtungen selbst biegen können

Profilrohre sind beim Rahmenbau für Baukonstruktionen unverzichtbar. Gewächshäuser, verschiedene Frühbeete, Pavillons und andere Objekte werden mit ihrer Hilfe recht schnell und qualitativ hochwertig errichtet. Allerdings ist es nicht so einfach.
Um ein solches Rohr zu biegen, muss man teure Spezialausrüstung verwenden, was für einen Heimwerker nicht immer akzeptabel ist. Lassen Sie uns darüber sprechen, wie man ein Profilrohr zu Hause biegt.
Inhalt des Artikels:
Profilrohr – was ist das?
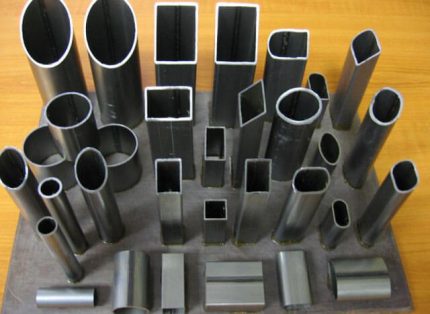
Als Profilrohr gilt ein Rohr mit einem anderen Querschnitt als rund. Er kann rechteckig, oval, sechseckig oder quadratisch sein. Das Rohr hat eine erhöhte Festigkeit, da seine Kanten die Rolle von Versteifungsrippen übernehmen.
Profilrohre bewältigen erhebliche Biegebelastungen und sind daher eine gute Wahl für den Bau von Metallrahmen für Gebäude unterschiedlichster Zwecke.
Als Rohmaterial für die Herstellung von Profilrohren dient meistens hoch- oder niedriglegierter Stahl. Je nach Herstellungsverfahren unterscheidet man elektrisch geschweißte, kalt- und warmgewalzte, nahtlose Rohre.
Die Produkte unterscheiden sich in Wandstärke und Profilhöhe. Solche Rohre können zur Herstellung verschiedener Teile wie Rahmen, Treppen und Geländer verwendet werden. Am häufigsten wird das Profilrohr im Bauwesen für den Bau von Bogenkonstruktionen und als Ersatz für Eisenbalken bei der Rahmenkonstruktion verwendet.
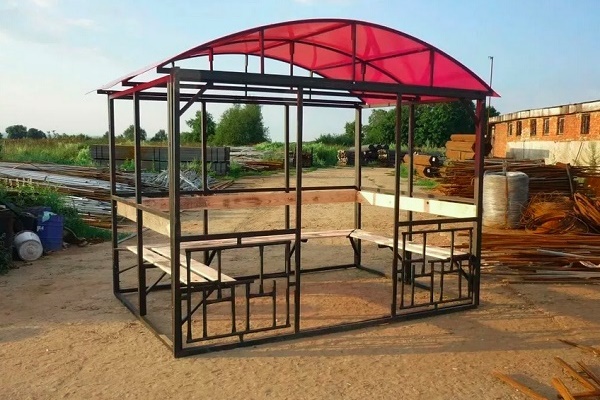
Fähigkeiten im Biegen von Profilrohren werden Heimwerkern nützlich sein, die ihr Gartengrundstück selbst gestalten möchten:
Mögliche Komplikationen während der Arbeit
Das Biegen eines solchen Rohrs ist ein Prozess, bei dem dem Element eine gekrümmt-glatte Konfiguration verliehen wird. Dies ist nur unter Druck möglich, da das Bauteil eine hohe Festigkeit aufweist. Um die zum Biegen erforderliche Druckkraft zu verringern, kann man den zu biegenden Abschnitt erhitzen.
Trotz der scheinbaren Einfachheit des Vorgangs entstehen beim Biegen nicht immer Elemente in der gewünschten Konfiguration. Nicht selten treten Probleme auf. Zu den häufigsten Komplikationen zählen drei.
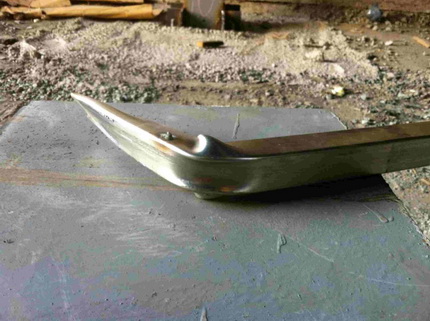
Die erste besteht darin, dass sich die Innenseite des Profils in eigenartigen Falten legt, die an eine Riffelung erinnern. Im richtigen Fall zieht sie sich gleichmäßig zusammen.
Die zweite Schwierigkeit ist der Riss der Außenwand des Profilrohrs. Beim Biegen wird sie gedehnt. Manchmal hält das Metall der Krafteinwirkung nicht stand und reißt. Das dritte Problem besteht darin, dass das Rohr durch die Formänderung die Flucht der Elemente verlieren kann.
Das bedeutet, dass ihre Fragmente im gebogenen Zustand in verschiedenen Ebenen liegen. Und das ist inakzeptabel. Die Praxis zeigt, dass alle Schwierigkeiten auf eine falsche Wahl der Biegemethode zurückzuführen sind.
Um sie richtig zu wählen, muss man die plastischen Eigenschaften des Profilrohrs berücksichtigen. Diese werden durch die Abmessungen und die Form des Querschnitts sowie die Wanddicke des Produkts bestimmt. Anhand dieser Werte kann der kleinstmögliche Biegeradius berechnet werden. Es wird dringend davon abgeraten, einen kleineren Radius anzustreben.
Um den minimalen Radius zu bestimmen, benötigen wir die Profilhöhe. Sie wird wie folgt berechnet: Es wird die Profilhöhe gemessen, davon wird die doppelte Wanddicke des Produkts abgezogen.
Die erhaltene Zahl ist die gesuchte Höhe, bezeichnen wir sie mit h. Für Rohre mit rechteckigem oder quadratischem Querschnitt gilt folgende Regel: Ist die Profilhöhe größer als 20 mm, hält das Bauteil eine Biegung auf einer Länge von mindestens h × 3,5 aus.
Produkte mit einem Profil unter 20 mm können auf einer Länge von h × 2,5 und mehr gebogen werden. Diese Regel gilt für alle Rohre. Allerdings beeinflusst die Wanddicke des Bauteils ebenfalls die Biegebeschränkungen.
Je dünner sie ist, desto größer ist die Wahrscheinlichkeit von Rissen oder Quetschungen des Bauteils. Experten raten dringend davon ab, breite Werkstücke mit einer Wandstärke von weniger als 2 mm zu biegen. In diesem Fall ist es optimal, ein Schweißgerät zu verwenden.
Ein weiterer wichtiger Punkt: Rohre aus niedriglegierten und Kohlenstofflegierungen sind sehr elastisch und können nach dem Biegen „zurückfedern“, um ihre ursprüngliche Form wieder anzunehmen.
Dies erfordert zusätzliche Arbeit am Werkstück, da es erneut an eine vorbereitete Schablone angepasst werden muss. Daher wird empfohlen, den Wert des plastischen Widerstandsmoments des betreffenden Profilrohrs zu ermitteln und das Biegen unter Berücksichtigung dieses Werts durchzuführen. Je kleiner dieser Wert, desto weniger „federt“ das Bauteil zurück.
Besonderheiten verschiedener Methoden zum Biegen des Profils
Es gibt zwei grundlegende Verfahren zum Biegen von Profilrohren: Kalt- und Warmbiegen. Ersteres bedeutet, dass der Biegeprozess ohne vorherige Temperatureinwirkung auf das Bauteil durchgeführt wird.
Während das zweite Verfahren nur mit einem vorgewärmten Rohr durchgeführt wird. Es ist anzuerkennen, dass das Erhitzen des Bauteils seine Plastizität erheblich erhöht und den Biegeprozess erleichtert.
Es gibt keine strengen Vorschriften, die die Verwendung von Kalt- und Warmbiegeverfahren für Profilerzeugnisse regeln. Sie existieren nur für Rohre mit rundem Querschnitt. Gemäß diesen Normen wird Warmbiegen für Bauteile mit einem Durchmesser von 100 mm und mehr verwendet. Für rechteckige und quadratische Rohre gelten etwas andere Regeln.
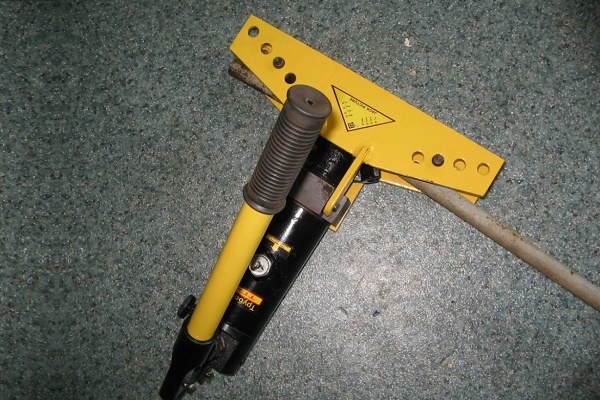
Wenn Sie nur einmal ein Rohr biegen müssen, können Sie ein Gerät kaufen, besser ist es jedoch, ein hydraulisches Rohrbiegegerät mit Handantrieb zu mieten:
Installateure empfehlen, alle Rohre mit einer Profilhöhe von weniger als 10 mm nur kalt zu biegen. Werkstücke mit einer Profilhöhe von 40 mm und mehr werden heiß gebogen.
Wie die Teile mit einer Profilhöhe von 10 bis 40 mm gebogen werden, entscheidet der Ausführende. Um Fehler zu vermeiden, kann eine Probebiegung durchgeführt werden. Wenn ein Rohrbieger vorhanden ist, kann damit das Rohr ohne Erwärmung gebogen werden.
Wenn kein spezielles Werkzeug vorhanden ist, sollte man ein Probeliegen des Profilrohrs durchführen. Dazu wird ein Ende des Teils fest in einen Schraubstock eingespannt. Auf das andere Ende wird ein Rohr mit größerem Durchmesser als das zu biegende Werkstück gesteckt.
Der so entstandene Hebel muss kräftig gezogen werden, um das Werkstück zu biegen. Wenn sich das Teil biegen lässt, kann die Kaltbiegemethode angewendet werden. Ist dies nicht der Fall, wird mit vorheriger Erwärmung gebogen.
Feinheiten des Heißbiegens
Das Biegen eines Abschnitts eines Profilrohrs erfolgt nach dessen Erwärmung. Idealerweise sollte der Vorgang in einem Durchgang durchgeführt werden, da eine mehrmalige Erwärmung des Metalls unerwünscht ist. Ein auf helle Kirschfarbe abgekühltes Werkstück kann reißen.
Daher ist diese Methode ideal für eine einmalige Eckbiegung. Zum Biegen eines Profils zu einem runden Bogen sollte sie mit Vorsicht angewendet werden, da in diesem Fall eine mehrmalige Erwärmung unvermeidbar ist.
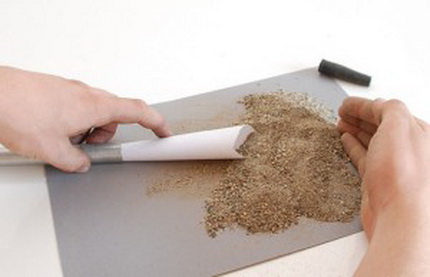
Um ein Profilrohr auf heiße Weise richtig zu biegen, sollte man ein Füllmaterial verwenden. So wird eine mögliche Quetschung des Teils verhindert. Als Füllmaterial wird in der Regel Sand genommen.
Die optimale Wahl ist mittelkörniger Bausand. Ist dieser nicht vorhanden, eignet sich auch Sand aus einem Sandkasten. Zunächst muss er von unnötigen Verunreinigungen befreit werden.
Dazu wird der Sand durch ein Sieb mit einer Maschenweite von 2–2,5 mm gesiebt. So lassen sich große Steinchen und Schmutz entfernen. Sollte sich ein solcher Einschluss beim Biegen direkt an der Rohrwand befinden, erzeugt er ein Relief, das völlig unerwünscht ist.
Zu feine Sandkörner sind ebenfalls nicht nötig. Beim Erhitzen können sie zusammenbacken, was unerwünscht ist. Daher muss der Sand ein weiteres Mal gesiebt werden, diesmal durch ein feines Sieb. Dessen Maschenweite sollte etwa 0,7 mm betragen. Den gesiebten Sand glühen wir aus.
Das Füllmaterial ist fertig. Jetzt kann man sich dem Teil zuwenden. Zunächst muss das Rohr an der Stelle, an der gebogen wird, geglüht werden. Dann kann man mit der Herstellung der Verschlussstopfen beginnen.
Es werden zwei gleich große Teile benötigt, die beide Enden des Profilrohrs verschließen, damit der darin befindliche Sand nicht ausläuft. Die Verschlussstopfen werden nur aus Holz gefertigt, anderes Material darf nicht verwendet werden.
Wir legen die Größe und Form der Teile fest. Es sollten Pyramiden sein, deren Länge jeweils zehnmal größer als die Breite der Basis ist. Die Maße der Basis selbst sollten fast doppelt so groß sein wie die Öffnung, die mit diesem Stopfen verschlossen wird. Die vorbereiteten Teile müssen am Rohr anprobiert werden.
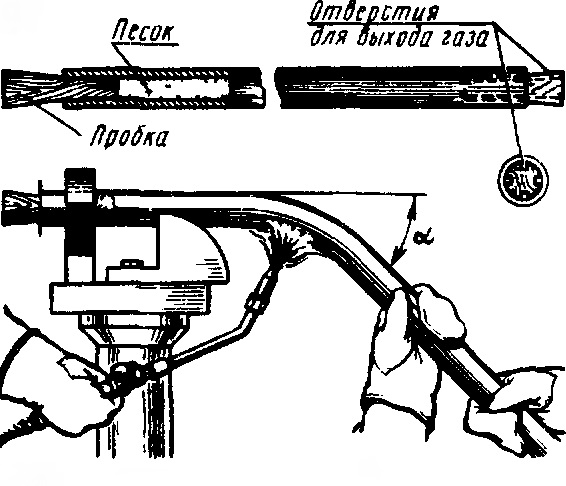
Wenn alles in Ordnung ist, bringen Sie auf jeder Seite eines der Stopfen eine Längsnut an. Durch diese Nuten kann das beim Erhitzen angesammelte Gas aus dem Werkstück entweichen. Dann können Sie mit dem Befüllen des Rohrs beginnen.
Dafür wird ein Stopfen ohne Nuten genommen und angebracht. Ein gewöhnlicher Trichter wird in das gegenüberliegende Ende des Werkstücks gesteckt. Ist das Rohr lang, wird es schräg zum Boden positioniert, ist es kurz, senkrecht.
Durch den Trichter wird der Sand in kleinen Portionen eingefüllt. Nach jeder Portion nehmen Sie einen Gummihammer oder einen Holzhammer und klopfen kräftig von unten auf das Werkstück, damit sich der Sand möglichst gleichmäßig verteilt und verdichtet. Sobald beim Klopfen über die gesamte Rohrlänge ein dumpfer Ton zu hören ist, ist die Arbeit zu beenden. Das bedeutet, dass das Werkstück vollständig mit Sand gefüllt ist.
Das mit Sand gefüllte Werkstück wird mit dem zweiten Stopfen verschlossen. Nun müssen mit Kreide die Grenzen des Bereichs markiert werden, der erhitzt werden soll. Seine Länge sollte mindestens sechs Durchmessern des Werkstücks entsprechen.
Das Werkstück wird sicher in einer Klemme oder in einem Schraubstock fixiert. Handelt es sich um ein geschweißtes Rohr, muss es so befestigt werden, dass die Schweißnaht außerhalb der Biegung liegt. Befindet sie sich innen, kann das Werkstück reißen.
Jetzt sollte das Rohrstück auf kirschrote Farbe erhitzt werden. Dies kann mit einer Lötlampe oder einem Gas-Lötbrenner erfolgen. Ein wichtiger Punkt: Der gesamte Bereich muss gleichmäßig erhitzt werden.
Eine Überhitzung einzelner Teile ist zu vermeiden. Sollte dies dennoch passieren, sind diese Stellen abzukühlen. Ein Indikator für ein ausreichend erhitztes Rohr ist der abspringende Zunder.
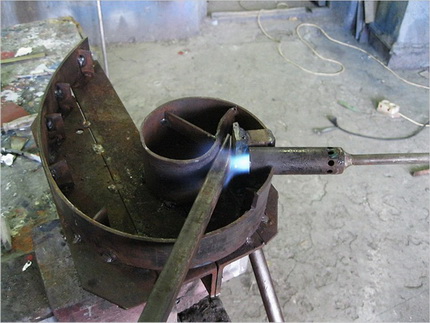
Nachdem das Werkstück glühend heiß ist, wird ein Rohrstück mit größerem Querschnitt auf sein Ende gesteckt, sodass der Rand des Werkstücks nicht ganz bis zur zukünftigen Biegung reicht. Anschließend wird das Rohr vorsichtig in die gewünschte Form gebogen.
Dies muss in einem Durchgang mit einer gleichmäßigen Vorwärtsbewegung in der vertikalen oder horizontalen Ebene erfolgen. Die entstandene Biegung wird mit einer Schablone überprüft.
Das gebogene Rohr muss abkühlen, danach ist es erneut mit der Schablone zu vergleichen, um die Richtigkeit der Form zu überprüfen. Ist dies der Fall, werden die Stopfen herausgeschlagen. Oft ist das schwierig, dann können die Holzstopfen einfach ausgebrannt und der Sand ausgeschüttet werden.
Damit die Biegung sauber und ohne Falten oder Risse wird, muss das Rohr möglichst dicht mit Sand gefüllt und das Werkstück gleichmäßig erhitzt werden.
Besonderheiten des Kaltbiegens
Ein Profil ohne Erwärmung zu biegen, ist auf verschiedene Weise möglich. Am einfachsten gelingt dies mit einem Spezialwerkzeug, nämlich einer Profilbiegemaschine. Diese kann man kaufen oder selbst bauen, was jedoch recht schwierig ist.
Der Kauf eines Werkzeugs lohnt sich jedoch nicht, wenn nur wenige Teile gebogen werden müssen. Daher interessiert viele, wie das Biegen eines Profilrohrs von Hand durchgeführt wird und ob dies überhaupt möglich ist.
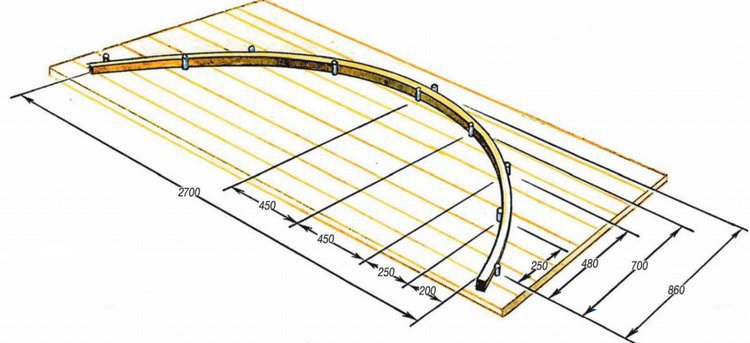
Ein solcher Vorgang ist durchaus möglich. Dafür werden einfache Hilfsmittel wie eine Biegeschablone oder eine Biegeplatte benötigt. Diese lassen sich leicht aus Alltagsmaterialien zusammenbauen. Vor dem Biegen muss man sich über das Füllmaterial für das Rohr entscheiden.
Wenn die Höhe des Profils weniger als 10 mm beträgt, muss das Teil nicht gefüllt werden; bei Erzeugnissen mit größerer Höhe ist ein Füllmaterial erforderlich. Dies kann Sand, der wie oben beschrieben vorbereitet wurde, oder eine Feder sein.
Im letzteren Fall wird ein Teil aus Stahl mit dichter Wicklung ausgewählt. Sein Durchmesser muss so sein, dass es fest in den Hohlraum des Profilrohrs passt. Nur so kann es wirksam verhindern, dass sich der Rohrquerschnitt im Biegebereich zu stark verändert.
Damit die Feder nach der Arbeit problemlos entnommen werden kann, wird vor dem Einsetzen an ihrem Ende sicher ein Stück Draht befestigt.
Jetzt muss der Typ der Biegevorrichtung bestimmt werden. Dies kann anhand der Profilhöhe des Werkstücks erfolgen. Bei einem dünnen Rohr mit einer Profilhöhe von weniger als 10 mm wird eine Biegeplatte mit Stiften verwendet, die als Anschläge dienen. Sie werden entsprechend dem Biegeradius des Teils positioniert. Das Rohr wird zwischen den Anschlägen eingelegt und in die gewünschte Form gebracht.
Man beginnt, das Teil von der Mitte aus einzulegen, da so die Operation einfacher durchzuführen ist. Dann arbeitet man sich allmählich zu den Rändern des Werkstücks vor. Ein wesentlicher Nachteil dieser Biegemethode ist der erforderliche Krafteinsatz.
Außerdem ist es recht schwierig, die Biegung exakt nach der Schablone auszuführen; es ist sehr wahrscheinlich, dass es einige Abweichungen von der vorgegebenen Form gibt.
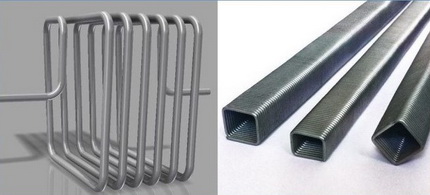
Rohre mit einer Profilhöhe von mehr als 10, aber weniger als 25 mm werden mit speziellen Geräten gebogen, die mit einer Rolle ausgestattet sind. Dieses Gerät arbeitet nach dem Prinzip der sogenannten Wolnow-Maschine.
Dies geschieht wie folgt. Das Werkstück wird sicher in einem Schraubstock festgeklemmt. Über eine Rolle wird eine erhebliche Kraft auf das Werkstück ausgeübt, die das Element biegt. Diese Methode ermöglicht ein präziseres und hochwertigeres Biegen.
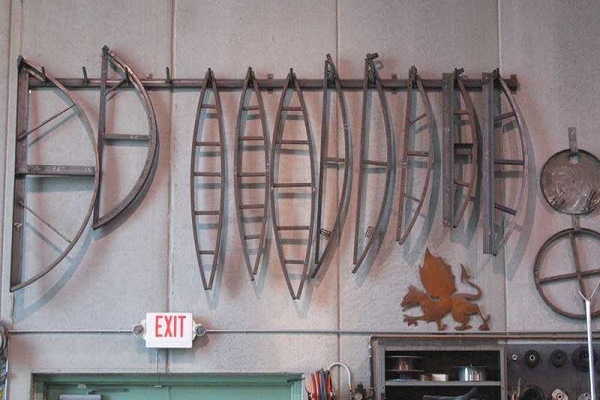
Aber auch in diesem Fall müssen Sie erhebliche körperliche Anstrengungen unternehmen, um das gewünschte Ergebnis zu erzielen. Wenn ein Werkstück mit einem großen Biegeradius benötigt wird, beispielsweise ein Bogen für eine Rahmenkonstruktion, werden planparallele Platten oder ein Dorn verwendet.
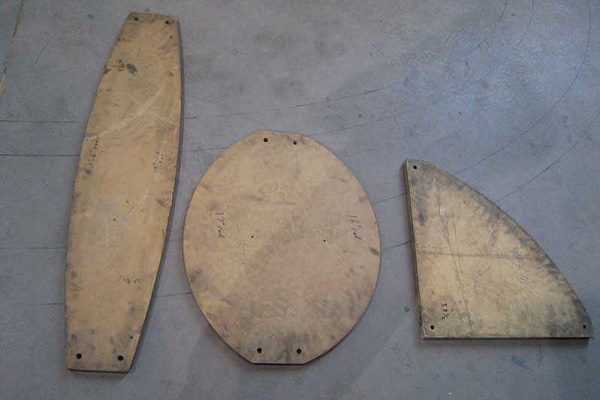
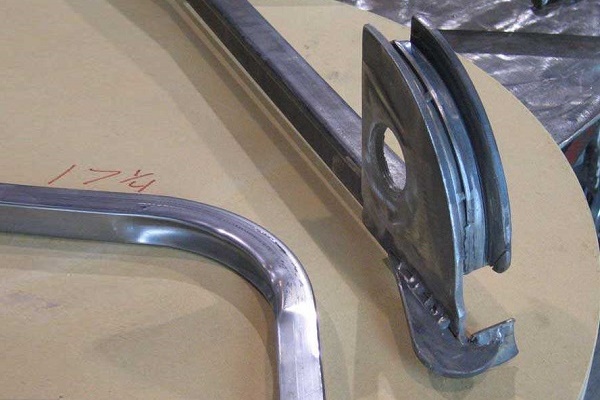
Die Vorrichtung besteht aus einer festen, abgerundeten Schablone, auf der Klemmen angebracht sind, die der Fixierung des Werkstücks dienen.
Das Profilrohr wird mit Kraft in eine Nut eingelegt, deren Größe genau dem Profil des Werkstücks entspricht. Die Fixierklemmen halten die Fragmente des Werkstücks an Ort und Stelle, bis das gesamte Element in die Vorrichtung eingelegt ist. Auf diese Weise wird dem Rohr die gewünschte Form gegeben.
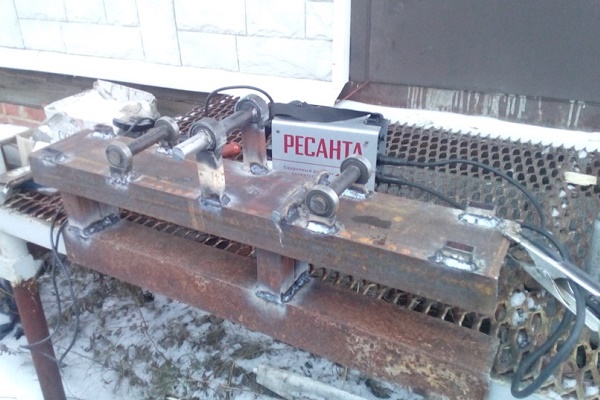
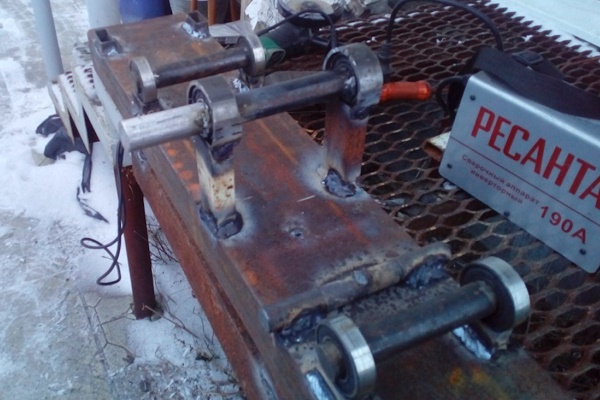
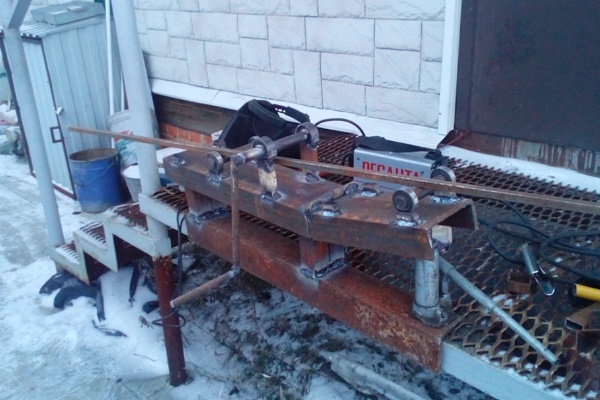
Wenn Sie über grundlegende Kenntnisse als Elektroschweißer verfügen, können Sie eine einfache Biegemaschine für Profilrohre mit eigenen Händen herstellen:
Wir empfehlen Ihnen auch den Artikel, in dem wir erklärt haben, wie Rohre aus verschiedenen Metallen gebogen werden – lesen Sie weiter.
Einfachste Vorrichtungen zum Kaltbiegen
Betrachten wir, wie Sie selbst zwei sehr einfache Vorrichtungen herstellen können, die helfen, ein Profilrohr zu biegen.
Dorn für das Profil
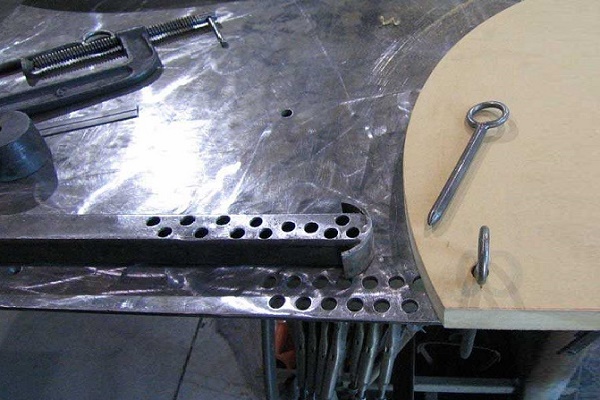
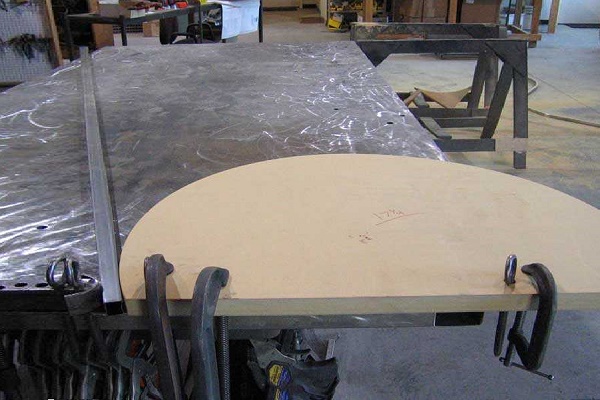
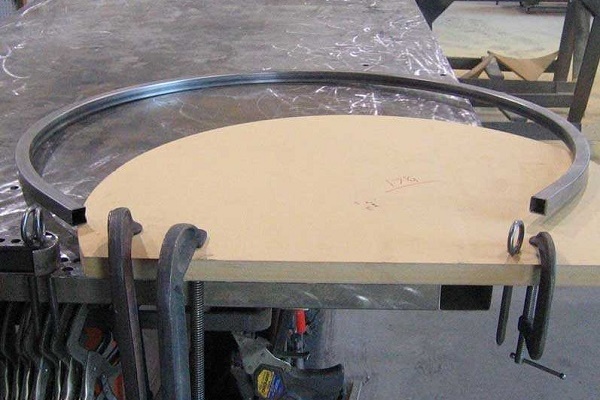
Die Werkbank wird zur Basis der Vorrichtung. Es ist wichtig, dass nicht nur der Arbeitsbereich, sondern auch der Raum darum herum frei ist. Um die Aufnahme zu befestigen, müssen Sie in einer Kante der Werkbankplatte mehrere dicht beieinander liegende Löcher bohren.
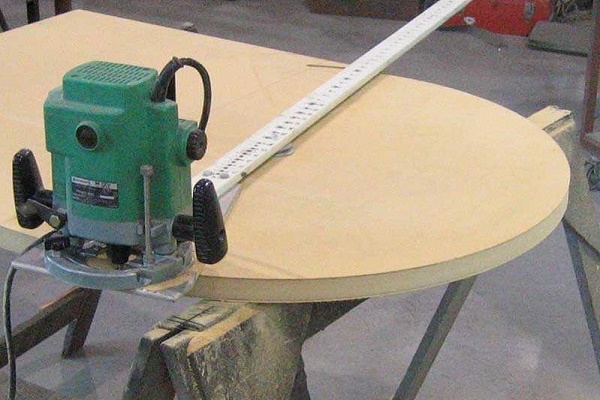
Die eigentliche Aufnahme oder Schablone wird aus Sperrholz gefertigt. Diese Variante ist jedoch nur akzeptabel, wenn die Herstellung mehrerer Teile vorgesehen ist.
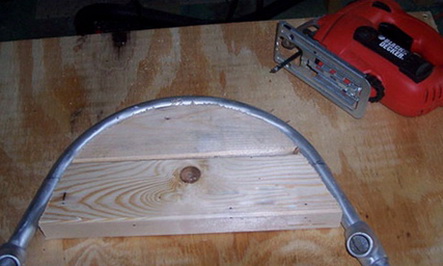
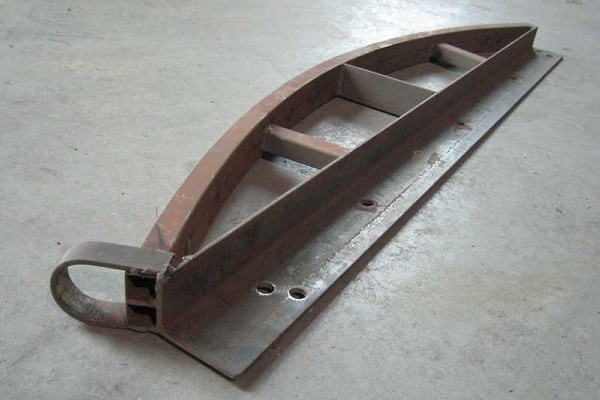
Wenn Sie jedoch eine große Anzahl von Rohren nach dieser Schablone biegen müssen, fertigen Sie die Aufnahme am besten aus einem Stahlwinkel. In manchen Fällen muss das Profilteil unter verschiedenen Winkeln gebogen werden.
Für diese Arbeit benötigen Sie mehrere Schablonen, die Sie vorbereiten sollten. Vor Arbeitsbeginn wird die Aufnahme mit Schraubzwingen fest an der Basis befestigt.
An ihrem Rand wird das zu biegende Rohr sicher fixiert. Danach wird die Biegung durchgeführt. Die Operation wird gleichmäßig und ohne ruckartige Bewegungen ausgeführt. Die auf das Rohr ausgeübte Kraft sollte allmählich zunehmen. Während des Biegevorgangs nimmt das Teil die Form der Aufnahme an. Dafür ist ein erheblicher Kraftaufwand erforderlich.
Verbesserte Biegeplatte
Dies ist eine praktische multifunktionale Vorrichtung, die ein qualitativ hochwertiges Biegen des Profils ermöglicht. Das Gerät besteht aus einer robusten Metallgrundplatte, die auf einem Sockel befestigt ist. Dieser wird mit Befestigungsschrauben auf dem Boden der Werkstatt fixiert.
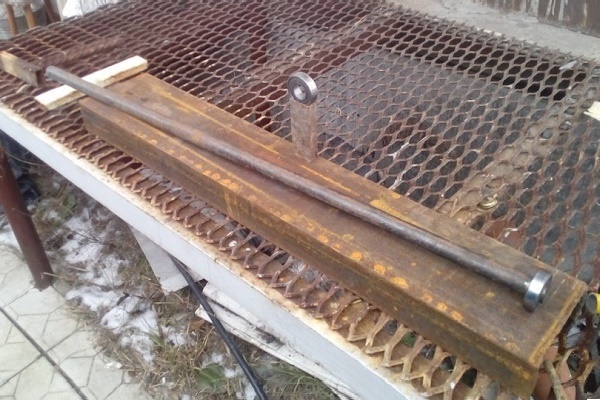
Eine einfach herzustellende und preiswerte Biegeplatte mit Aufnahme können Sie mit eigenen Händen anfertigen:
Alternativ kann eine ähnliche Vorrichtung in Betracht gezogen werden, die an der Werkbank befestigt wird. Nach der Arbeit lässt sich die Biegeplatte leicht demontieren und verstauen, oder sie kann als Ablage für andere Schlosserarbeiten genutzt werden.
Für die Herstellung einer solchen Vorrichtung wird eine dicke Metallplatte benötigt. Diese wird auf einen teleskopierbaren Ständer geschweißt. Für die Biegeanschläge werden zwei Löcher in die Grundplatte gebohrt.
In diese Löcher werden Anschlagbolzen eingesetzt. Auf diese werden Aufsätze verschiedener Radien gesteckt und fixiert, sodass die Rohre nach Bedarf gebogen werden können. Aus dickem Stahlblech wird eine Andruckplatte ausgeschnitten.
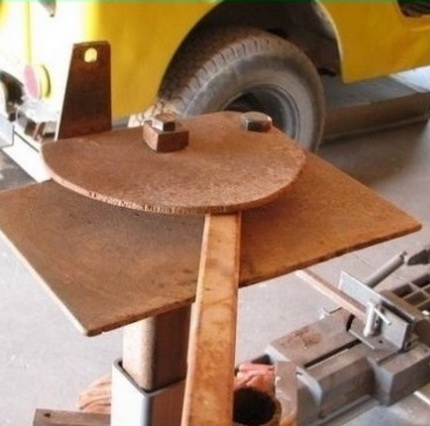
Ihre Verwendung ist zwingend erforderlich, damit die Fluchtung des zu biegenden Teils nicht beeinträchtigt wird, da beim Biegen eines Profilrohrs ohne Rohrbieger versehentlich Verformungen in zwei verschiedene Richtungen auftreten können. Die Platte wird über den Aufsätzen auf den Anschlagbolzen befestigt.
Der eigentliche Biegevorgang läuft wie folgt ab. Das Rohrstück wird in der Vorrichtung fixiert, dann wird mit Kraft am gegenüberliegenden Ende gezogen. Das Werkstück sollte sich zu biegen beginnen. Geschieht dies aufgrund unzureichender Kraft nicht, kann versucht werden, den Hebel zu vergrößern, indem das Werkstück mit einem Rohr größeren Durchmessers verlängert wird.
Fazit und nützliche Videos zum Thema
Rohr biegen mit einer Führung aus Stahlwinkeln:
Wie man schnell und einfach einen selbstgebauten Rohrbieger herstellt:
Einfachste Methode zum Biegen eines Profilrohrs:
Es gibt recht viele Methoden zum manuellen Biegen von Profilrohren. Und alle haben einen gemeinsamen Nachteil: Es ist eine sehr große Kraft zum Biegen erforderlich. Ein körperlich unvorbereiteter Handwerker könnte mit dieser Arbeit überfordert sein. Das Biegen von Teilen mit speziellen Geräten ist viel einfacher, genauer und erfordert keine besonderen körperlichen Anstrengungen.
Das Problem ist, dass die Kosten für solche Geräte recht hoch sind. Daher ist es sicherlich nicht rentabel, ein Gerät nur für eine einmalige Arbeit zu kaufen. Die beste Option ist die Miete von Spezialgeräten, die es ermöglicht, gegen eine geringe Gebühr Profilteile zu erhalten, die exakt nach Schablone gebogen sind.
Wenn Sie über die erforderlichen Fähigkeiten verfügen, teilen Sie bitte Ihre Erfahrungen mit unseren Lesern. Das Feedback-Formular befindet sich unter dem Artikel. Dort können Sie auch eine Frage zum Thema des Artikels stellen, und wir werden versuchen, diese umgehend zu beantworten.
 Montage von PE-HD-Rohren in Eigenregie: Anleitung zum Schweißen + wie man solche Rohre biegt oder richtet
 Maschine zum Biegen von Profilrohren: Wie man eine Rohrbiegemaschine selbst baut
 Wie man einen Stuhl aus Polypropylenrohren selbst baut: Schritt-für-Schritt-Anleitung zur Herstellung
 Basteln aus Polypropylenrohren: DIY-Ideen für das Zuhause
 Montage von Metall-Kunststoff-Rohren in Eigenregie: Verbindungstechnik und Beispiele für die Verlegung
 Montage von Polypropylenrohren in Eigenregie: Arbeitstechnologie mit PP-Rohrleitungen
 Wie viel kostet der Gasanschluss für ein Privathaus: Preis für die Organisation der Gaslieferung
 Die besten Waschmaschinen mit Trockner: Bewertung der Modelle und Ratschläge für Käufer
 Die Farbtemperatur des Lichts: Was sie ist und wie Sie die passende Lampe für Ihre Bedürfnisse auswählen
 Austausch des Gasdurchlauferhitzers in der Wohnung: Dokumentation des Austauschs + grundlegende Normen und Anforderungen
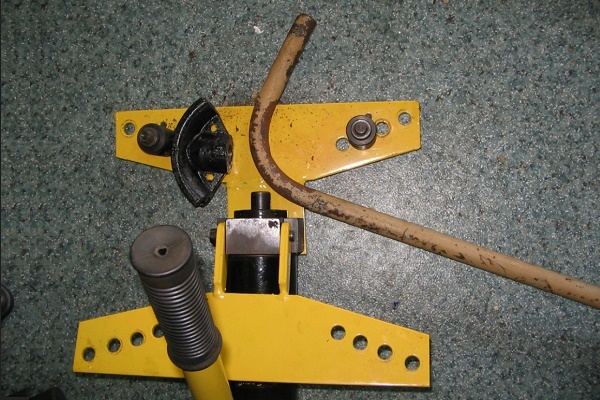
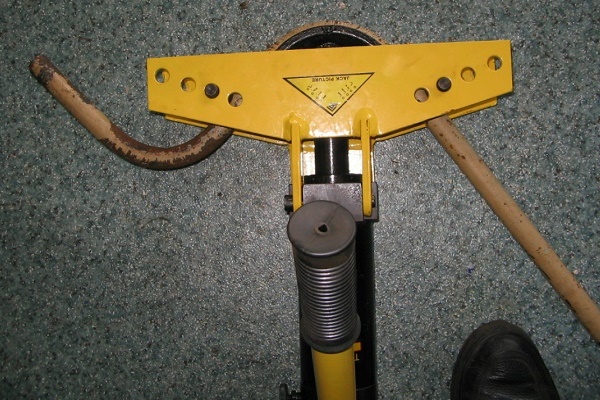
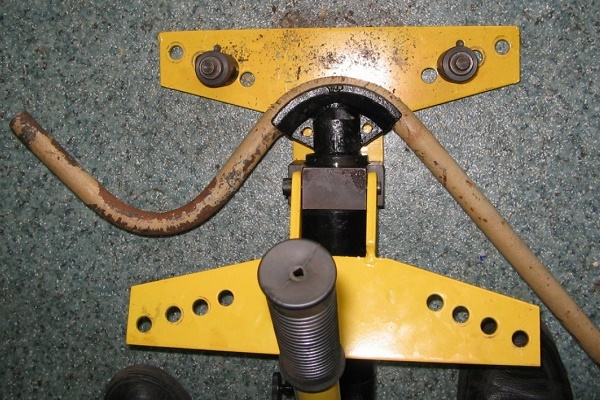
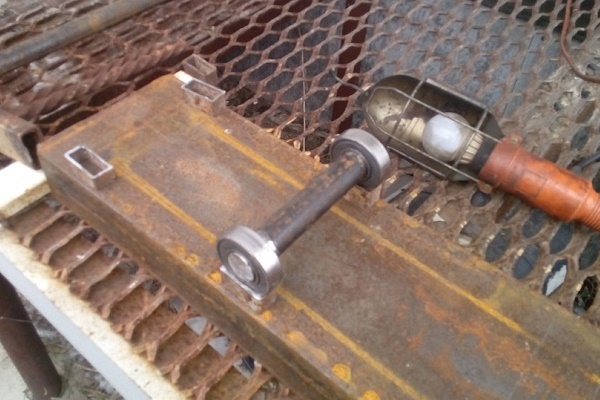
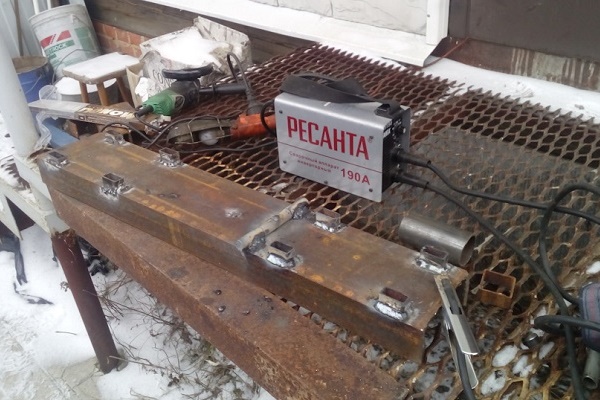
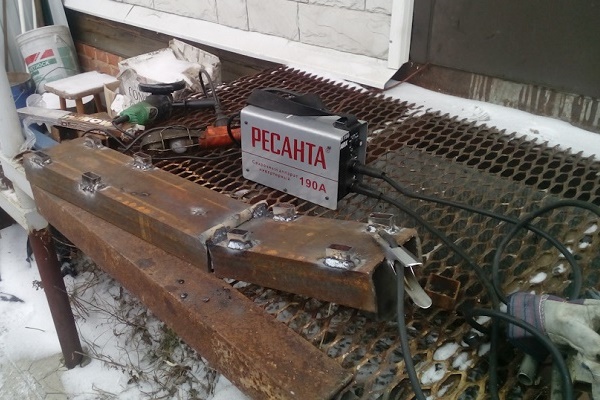
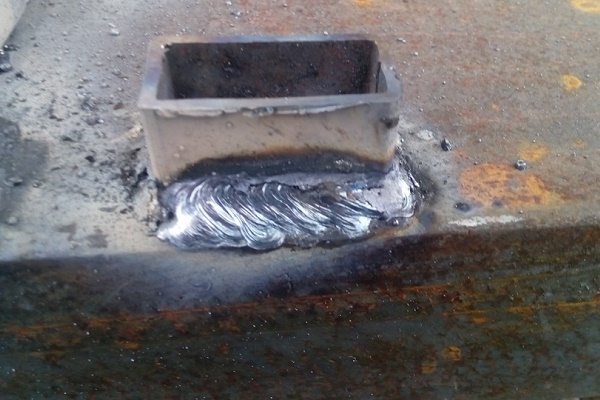
Ich habe selbst versucht, mit Hilfe von Erhitzen zwei Profilrohre gleich zu biegen:
1) Sie wurden unterschiedlich!
2) Die Innenseite bekam Falten (aber zum Glück hat sich die Außenseite gut und glatt gedehnt).
3) Ich werde das nicht noch einmal selbst machen.
Seltsam, dass mir an den Verkaufsstellen niemand sagen konnte, an wen ich mich für diese Arbeit wenden kann. Ich habe meine Fehler auch selbst korrigiert, einigermaßen. Nicht perfekt, aber ich habe es geschafft.