Maschine zum Biegen von Profilrohren: Wie man eine Rohrbiegemaschine selbst baut

Im Haushalt wird eine Maschine zum Biegen von Profilrohren nicht so häufig benötigt, dass man teure Werksausrüstung kaufen müsste.
Falls eine solche Notwendigkeit besteht, kann man einen einfachen Rohrbieger durchaus selbst anfertigen, nachdem man sich zuvor überlegt hat, welche Art dieser Konstruktion für die gestellte Aufgabe geeignet ist.
In diesem Artikel werden die verschiedenen Arten von Rohrbiegemaschinen im Detail erläutert, ihre Funktionsprinzipien und Bauweisen beschrieben.
Inhalt des Artikels:
Arten von Maschinen zum Biegen von Profilrohren
Es gibt viele Ausrüstungsmodifikationen, um die Konfiguration von Profilrohren zu ändern. Dies hängt mit dem minimalen Biegeradius zusammen. Wenn Sie diesen wichtigen Parameter vernachlässigen, kommt es an der Biegestelle zu einer Verschlechterung der Festigkeitseigenschaften des Materials. Außerdem müssen Sie einige technologische Feinheiten des Biegens von Metallrohren kennen und während der Arbeit berücksichtigen.
Bei der Auswahl der Konstruktion werden das Material des Werkstücks, der Durchmesser und die Wandstärke berücksichtigt.
Klassifizierung von Biegemaschinen nach Antriebsart
Je nach Antriebsart gibt es Maschinen zum Biegen beliebiger Rohre in handbetriebener, elektromechanischer und hydraulischer Ausführung.
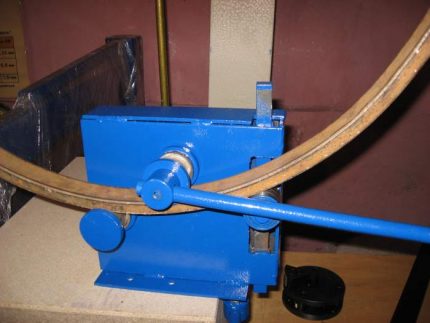
Handbetrieben. Dies sind extrem einfache Mechanismen, die auch für jemanden, der nicht in die Feinheiten der Metallbearbeitung eingeweiht ist, selbst herstellbar sind.
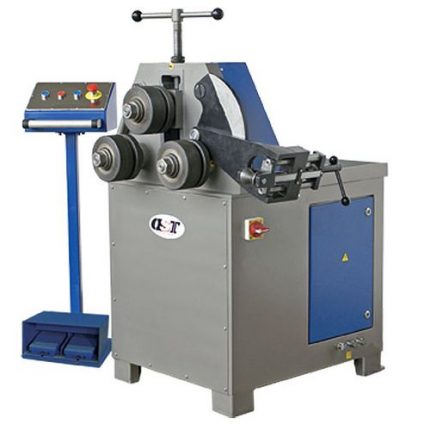
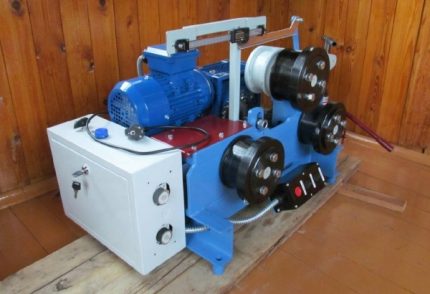
Elektromechanisch. Eine solche Maschine hat einen Antrieb in Form eines Elektromotors – Schrittmotor oder normaler Motor, der über ein unteres Getriebe angeschlossen ist. Die letztgenannte Lösung gewährleistet eine hochwertige Biegung durch die richtige Spannungsverteilung.
Die Konstruktion des Mechanismus ist nicht einfach; für seine Herstellung sind spezielle Kenntnisse und zumindest ein wenig Professionalität erforderlich.
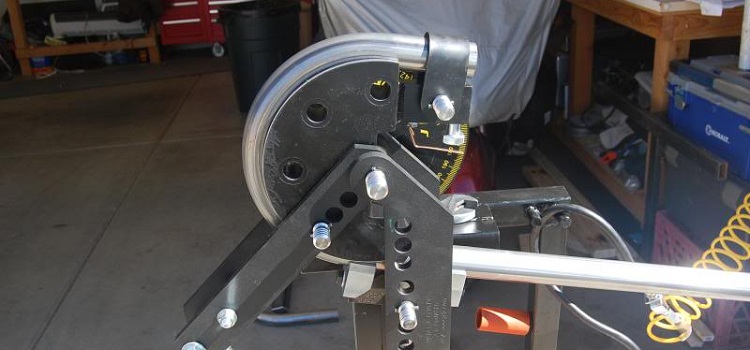
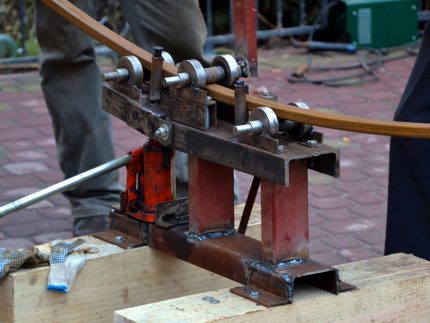
Hydraulische Modelle. Der Antrieb bei diesem Modell ist manuell. Im Gegensatz zu einer einfachen manuellen Konstruktion ist hier ein Hydraulikzylinder integriert, der die beim Biegen aufzubringende Muskelkraft deutlich reduziert.
Die Walzen ermöglichen es, das Profilrohr in jede gewünschte Richtung zu biegen. Ein manueller Profilbieger mit Hydraulik kann bei seinem geringen Gewicht Rohrprofile mit einer Breite von bis zu 10 cm biegen.
Arten von Rohrbiegern nach Installationsmethode
Profilbieger werden auch nach der Aufstellungsart unterteilt. Man unterscheidet stationäre, transportable und tragbare Geräte. Stationäre Maschinen können sowohl die Form einer einfachen Betonplatte mit Stäben als auch die einer massiven Ausrüstung haben.
Kompakte transportable Rohrbieger verfügen über einen Stützständer, während tragbare Modelle keinen Ständer haben – dieser wird jedes Mal bei der Nutzung ausgewählt.
Klassifizierung von Maschinen nach Biegemethode
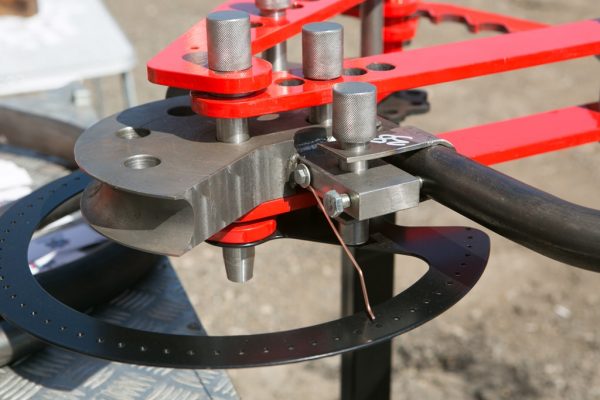
Die Konstruktion des Profilbiegers und seine Leistungsfähigkeit hängen von der Biegemethode ab. Es gibt drei grundlegende Biegeverfahren. Das erste ist das Drückbiegen, bei dem die Geometrie des Profilrohrs mithilfe einer verformenden Walze verändert wird, die als Stempel fungiert. Eine Matrize ist in diesem Fall nicht vorhanden.
Für die Durchführung des Vorgangs sind zwei stabile Auflager auf gegenüberliegenden Seiten der Biegung erforderlich, die als Matrize dienen. Als solche Auflager werden Drehschuhe oder Rollen verwendet.
Da die Kraft allmählich ansteigt und stets senkrecht zum Rohr wirkt, ermöglicht das Verfahren ein gutes Endergebnis. Die Methode ist jedoch nur für Arbeiten in geringem Umfang geeignet.
Das zweite Verfahren ist das Pressbiegen. Dabei wird das Prinzip eines Schraubstocks angewendet – ein Rohrabschnitt wird zwischen Matrize und Stempel platziert.
Die Profile der Letzteren müssen für eine qualitative Biegung exakt die Geometrie des Werkstücks nachbilden. Außerdem muss bei der Berechnung die Restverformung des Metalls berücksichtigt werden. Im Heimbereich ist dieses Verfahren anwendbar, wenn keine hohe Genauigkeit erforderlich ist.
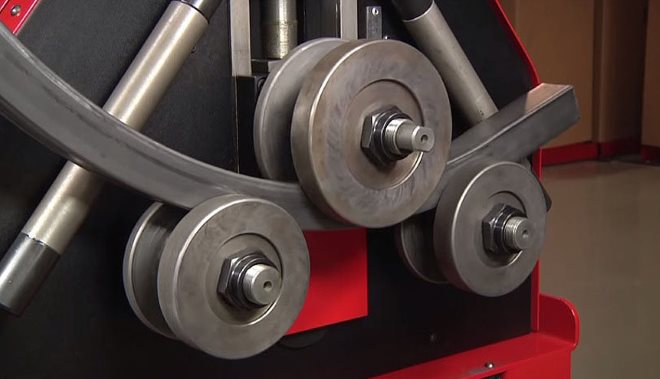
Die dritte Methode – das Walzen – ist ein universelles Verfahren, das sowohl für dünnwandige als auch für dickwandige Rohre angewendet wird. Die Biegung wird erreicht, indem das Werkstück zwischen einer angetriebenen und zwei Stützwalzen durchgezogen wird.
Neben den oben genannten Methoden kann das Rohrbiegen auch mit folgenden Verfahren erfolgen:
Unabhängig von der gewählten Konstruktion müssen beim Eigenbau einer Rohrbiegemaschine die Empfehlungen von Fachleuten berücksichtigt werden. Bei der Wahl des Materials für das Gestell ist davon auszugehen, dass die Metalldicke mindestens 1/6 der Breite des Profilrohrs betragen sollte.
Wenn beispielsweise ein Rohr mit rechteckigem Querschnitt von 50 x 25 mm gebogen werden soll, muss zur Vermeidung einer Verformung des Gestells ein U-Profil oder Winkel mit einer Dicke von mindestens 10 mm verwendet werden. Die Bodenplatte sowie der Stempel und die Matrize sollten in der Dicke doppelt so stark sein.
Der optimale Rollendurchmesser beträgt mindestens das Dreifache der Querschnittsabmessung. Die Schenkel des U-Profils oder Winkels, die für das Gestell verwendet werden, sollten das 2- bzw. 3-fache der Rohrbreite betragen. Wenn Profilrohre mit rechteckigem Querschnitt von 50 x 25 mm gebogen werden sollen, wird ein U-Profil 100 x 10 oder ein Winkel 150 x 10 benötigt.
Wir bauen einen hydraulischen Rohrbieger
Betrachten Sie das Schema einer Maschine mit hydraulischem Antrieb, bei der die Biegung durch Durchdrücken des Profilrohrs mittig mit einem am sich hebenden Kolben befestigten Stempel erfolgt. Durch den engen Kontakt des auf zwei feststehenden Rollen aufliegenden Werkstücks mit dem beweglichen Stempel nimmt dieses dessen Kontur an.
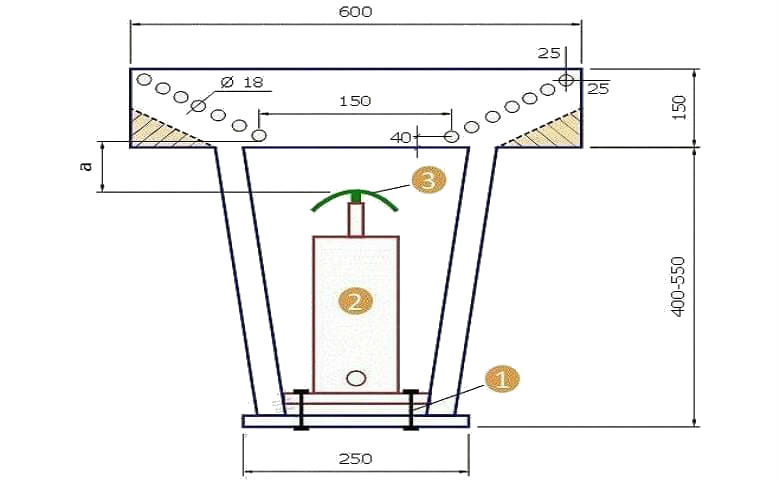
Für die Markierung der Arbeitsfläche wird eine vertikale Achse gelegt, und im auf der Zeichnung angegebenen Abstand vom Rand und von der Achse wird die Position der unteren Löcher markiert. Anschließend werden die Positionen der oberen Löcher markiert, indem der erforderliche Abstand vom Rand eingehalten wird. Die Mittelpunkte dieser Löcher werden mit einer geraden Linie verbunden, und darauf werden gleiche Abschnitte abgetragen.
Die Achsen der Zwischenlöcher befinden sich am Schnittpunkt der gemachten Markierungen mit der schrägen Achse. Die Löcher auf der Arbeitsfläche dienen der Möglichkeit, den Biegeradius des Profilrohlings einzustellen. Da die Arbeitsfläche aus zwei spiegelbildlich angeordneten Teilen besteht, wird das zweite Teil genauso markiert.
Die Höhe der Maschine wird durch die Parameter des Wagenhebers und den auf der Zeichnung mit dem Symbol „a“ bezeichneten Abstand bestimmt. Um ein Profilrohr mit einer Breite von 15 mm zu biegen, sollte dieser Abstand im Ruhezustand des Wagenhebers etwa 20 mm betragen.
Bei dieser Konstruktion ist die vom Stempel übertragene Kraft in seinem oberen Teil konzentriert. Infolge dieser Einwirkung wird der Außenradius des Rohres gedehnt, was zu einer Wandverdünnung und in einigen Fällen zu einem Riss führen kann. Daher wird empfohlen, diese Maschine nicht zum Verformen dünnwandiger Werkstücke zu verwenden.
Walzenrohrbieger selbst gebaut
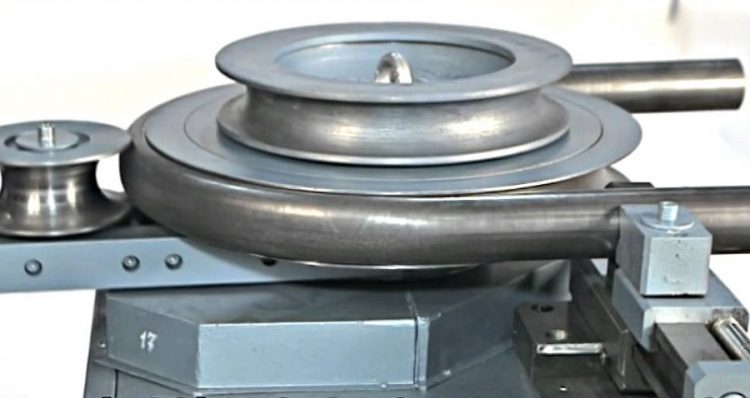
Auf einer solchen Anlage erhält das Werkstück durch Walzen seine gewünschte Form. In einer heimischen Werkstatt ist es einfacher, eine 3-Rollen-Konstruktion mit Handantrieb herzustellen. Betrachten wir zwei Varianten solcher Maschinen.
Variante einer Maschine mit Drehplattform
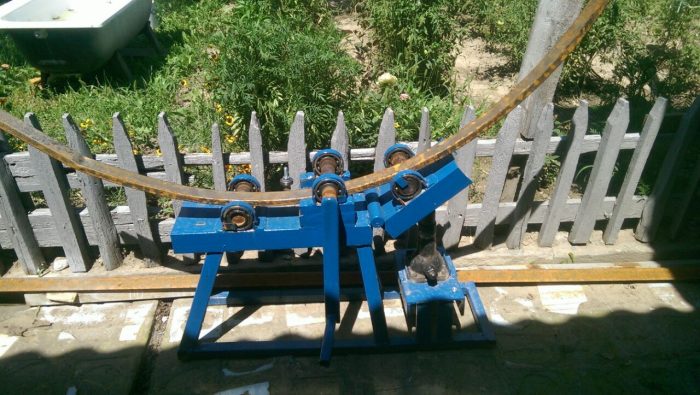
Das Funktionsprinzip einer solchen Maschine zum Biegen von Rohren mit einem nicht kreisförmigen Querschnitt ist wie folgt:
- Das Hauptgestell ist über ein Gelenk mit der Drehplattform verbunden, die den Biegewinkel vorgibt.
- Die Plattform wird durch einen Wagenheber angetrieben, der mit seinem Arbeitskolben gegen sie drückt.
- Der Durchzug des Profils erfolgt durch Drehen des Handgriffs, der sich auf einer Zwischenwelle befindet.
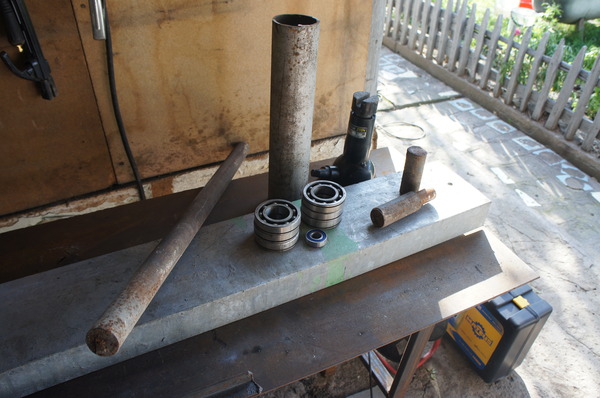
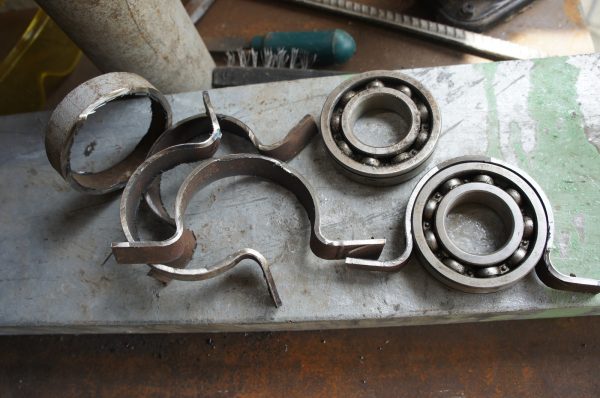
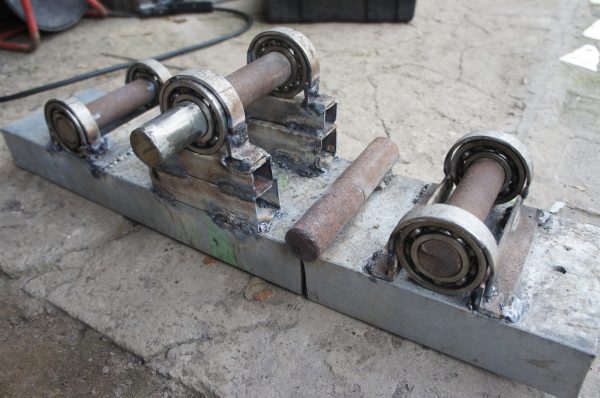
Für die Herstellung des Maschinenrahmens und der Ständer wird ein U-Profil mit einer Steghöhe von 150 bis 200 mm in einer Länge von etwa 3 m benötigt. Als Lagerkäfige und Grundlage der Walzen eignet sich ein Stahlrohr mit einem Innendurchmesser, der dem Außendurchmesser der Lager entspricht, das in 6 kurze Abschnitte geteilt wird.
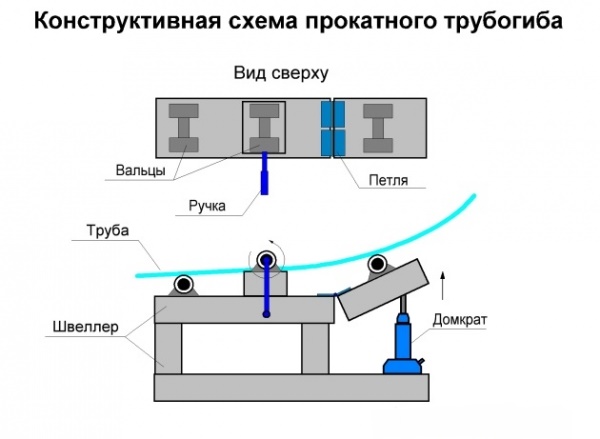
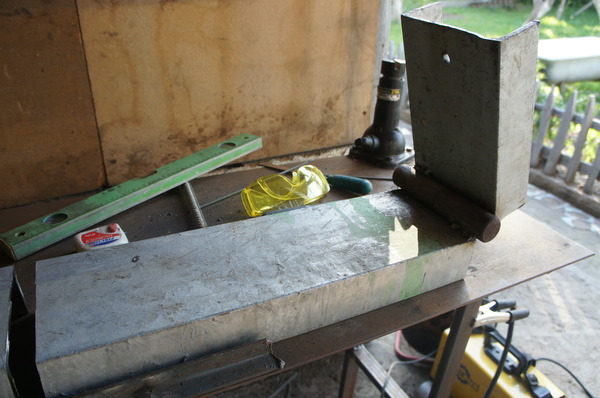
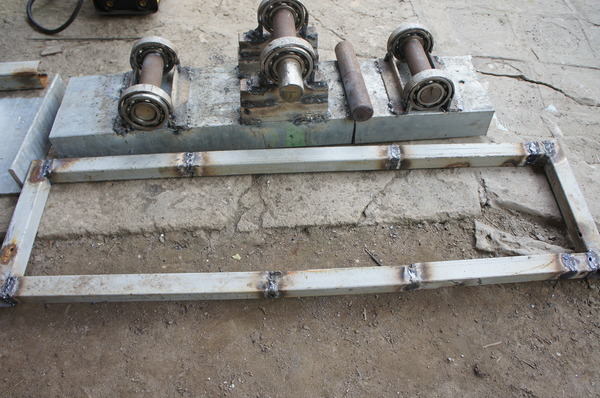
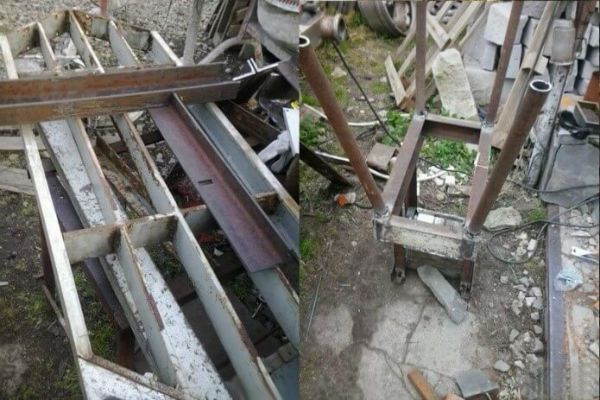
Aus dem U-Profil werden die Basis und zwei Plattformen gefertigt. Nach einem Abstand von etwa 0,5 m von einer Seite wird ein vertikaler Ständer aus demselben U-Profil angeschweißt. Dazu werden zwei Abschnitte gepaart, damit der Ständer stabil wird.
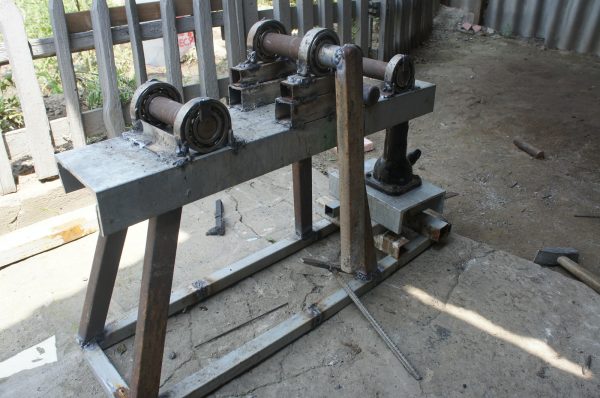
Unter strikter Einhaltung der Waagerechten montieren Sie die stationäre Plattform und schweißen daran den hinteren Ständer. Anschließend nehmen Sie ein Stück Profilrohr und erhöhen die Anschläge auf eine Höhe, die mindestens der Dicke des Profilrohrs entspricht, dessen Verformung Sie mit der herzustellenden Maschine durchführen möchten.
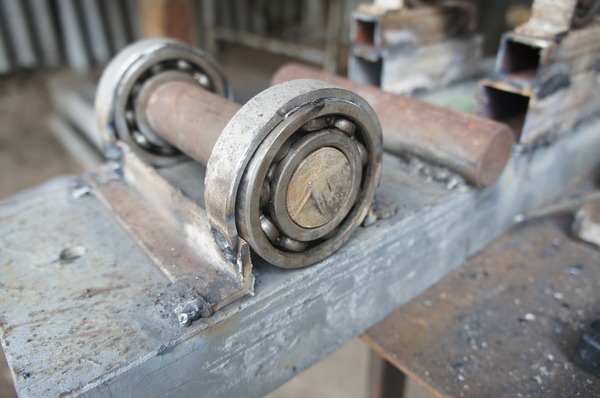
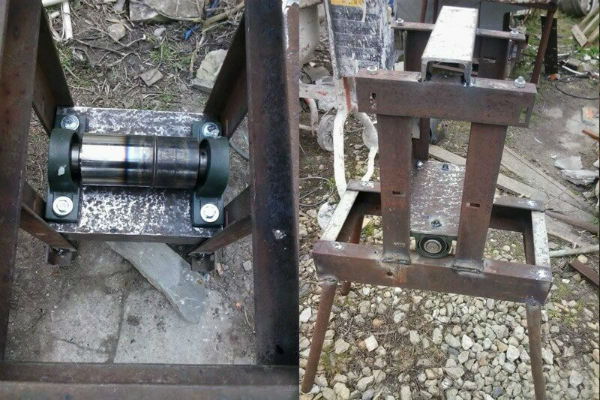
Die Führungsplattform verbinden Sie mit dem Hauptgestell mithilfe von Türscharnieren. An die erhöhten Anschläge und die Kanten beider Plattformen schweißen Sie die Lager und verstärken die Konstruktion mit Winkeln. Die Wellen stecken Sie in die Lager, und an die mittlere Welle montieren Sie den Griff.
Unter der Kante der Führungsplattform platzieren Sie den Wagenheber und befestigen ihn mit einer Schraubverbindung am Untergrund.
Den Zusammenbau des Rohrbiegers mit Drehplattform führen Sie in der folgenden Reihenfolge durch:
Walzmaschine mit drei Rollen
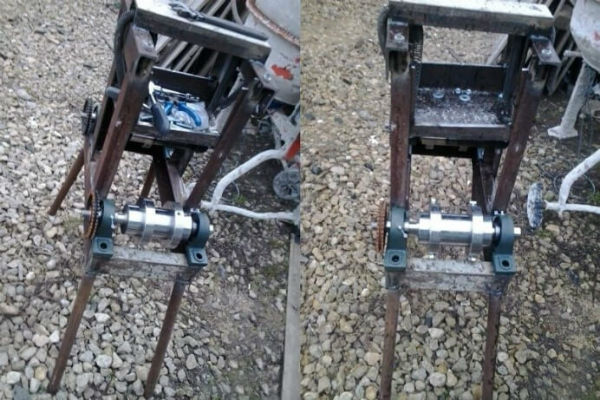
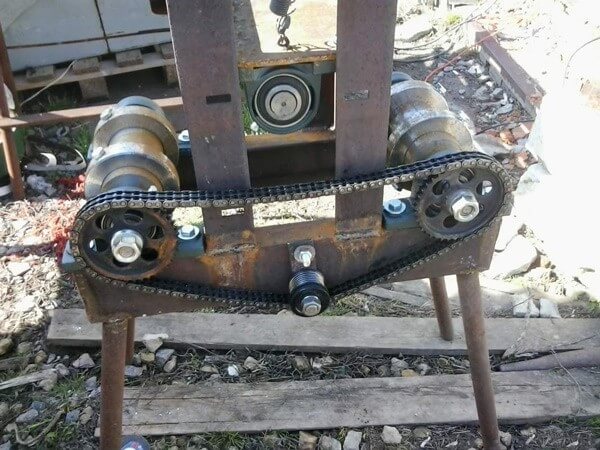
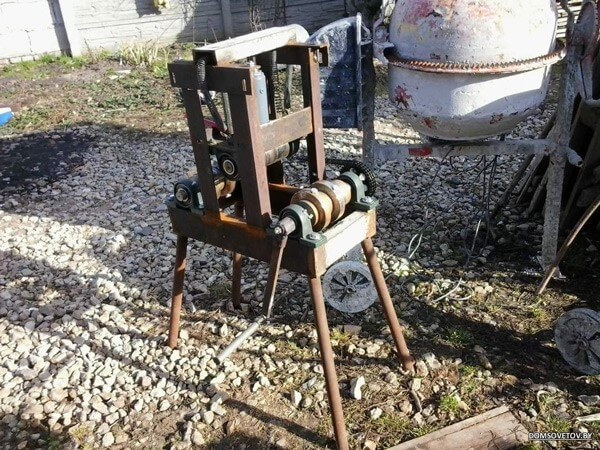
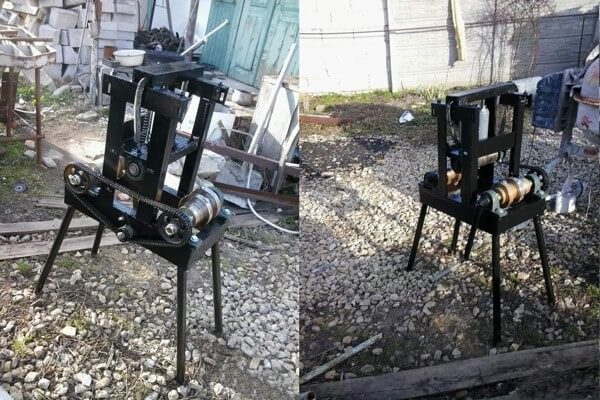
Bei dieser Maschine legen Sie das Rohr auf die seitlich angeordneten Rollen. Die obere bewegliche Rolle senken Sie von oben auf das Werkstück ab und fixieren es so. Anschließend drehen Sie den Griff und übertragen die Bewegung über die Kette auf die Wellen. Das Rohr wird durchgezogen und ändert seine Geometrie.
Durch allmähliches Erhöhen des Drucks mittels Anziehen der Klemmschraube und Durchziehen des Werkstücks erreichen Sie eine Biegung des Rohrs im gewünschten Winkel.
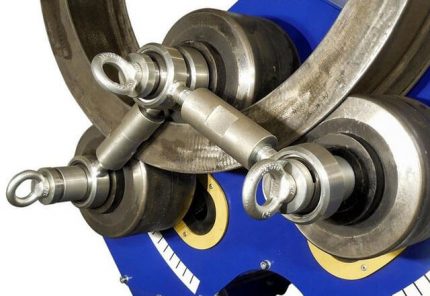
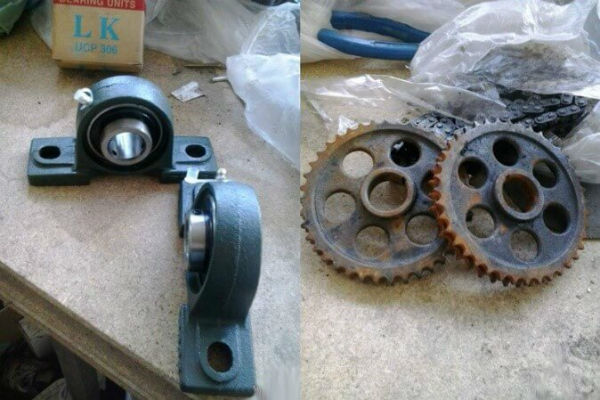
Um eine nach diesem Schema arbeitende Maschine herzustellen, müssen Sie ein Regal und Profilstahl für das Gestell, Wellen, 4 starke Federn, eine Kette, Lager, Befestigungselemente und andere Teile vorbereiten. Zur Befestigung der Lager werden 3 Wellen mit den entsprechenden Parametern für die Kettenräder und Lager benötigt.
Zwei Wellen sind für die seitliche Anordnung vorgesehen, die dritte (Andruckwelle) für die Aufhängung an Federn. Diese Teile müssen Sie wahrscheinlich in einer Werkstatt bestellen, den Rest können Sie selbst erledigen.
Zur Andruckwelle gehören Lager, Zahnräder und Ringe. In die Ringe werden Gewinde für die Spannbolzen geschnitten und Nuten eingearbeitet. In den Ablagen aus U-Profil werden Aufnahmen für die Andruckwelle gefertigt. Im letzten Schritt wird die Konstruktion beginnend mit dem Aufbau des Gestells montiert.
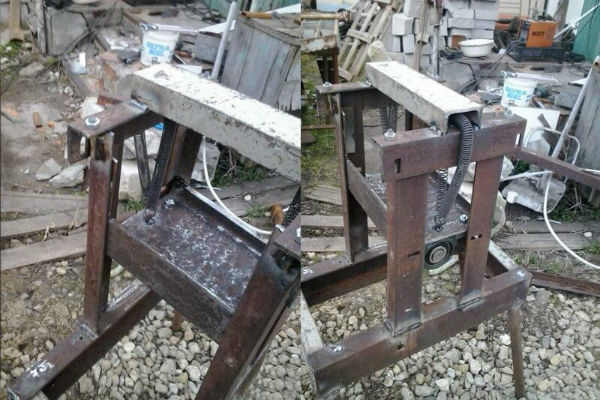
Danach wird die Andruckwelle an Federn, die mit einer Passfederverbindung an der Ablage befestigt ist, aufgehängt. Die Tragwellen werden seitlich angebracht und die Kette zwischen ihnen gespannt, wobei ein magnetischer Winkel als Halterung dient.
An einer von ihnen wird ein Griff mit einem drehbaren Rohr befestigt, dann werden die Arbeiten zur Montage des Wagenhebers durchgeführt. Dieser wird mit Schrauben und Schweißarbeiten an der Plattform befestigt.
Bei der Montage der Hängewellen ist eine bestimmte Reihenfolge einzuhalten: Zuerst wird sie auf der Ablage platziert, daran werden die Muttern für die Federn angeschweißt, die Plattform umgedreht und an die Federn angeschlossen. Es ist zu beachten, dass mit zunehmendem Abstand zwischen den Rollen der für die Biegung erforderliche Kraftaufwand abnimmt.
Für den Zusammenbau der Rollen-Rohrbiegemaschine wird benötigt:
Auf unserer Website gibt es noch einige weitere Artikel, die detailliert die Varianten selbstgebauter Vorrichtungen zum Biegen von Profilrohren beschreiben. Wir empfehlen, diese zu lesen:
- Rohrbieger für Profilrohre selbst bauen: Übersicht der besten Eigenbauten
- Rohrbieger selbst bauen: Beispiele der besten Eigenbauten
Wie biegt man ein Profilrohr auf einfache Weise?
Die primitivste Vorrichtung zum Verändern der Konturen eines Profilrohrs ist die Verwendung einer Holzschablone. Sie können sie beim Biegen von dünnwandigen Stahl- oder Aluminiumrohren einsetzen. Zur Herstellung dieser improvisierten Maschine nehmen Sie Bretter, befestigen sie auf beliebige Weise miteinander und sägen eine Schablone aus.
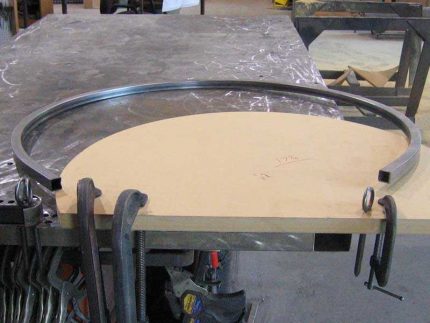
An der Kontaktstelle mit dem Rohr sollte die Dicke der Schablone einige Zentimeter größer sein als die Höhe des Profilrohrquerschnitts. Die Kante der Schablone wird schräg ausgeführt, da sonst das Rohr abrutschen kann.
Die Konstruktion wird mit einem Anschlag versehen und an einem stabilen Untergrund befestigt. Sie legen das Rohr zwischen die Schablonenfläche und den Anschlag und beginnen, das Material vom Rand des Rohrs aus zu biegen. Wenn Sie den Biegevorgang in der Mitte beginnen, kann das dünnwandige Rohr eingedrückt werden.
Sie können einen Metallstab mit einem Durchmesser, der dem lichten Querschnitt des Rohrs entspricht, in das Rohr einlegen, oder Sie nehmen einfach ein Rohrstück und stecken es auf das Ende des Werkstücks. In jedem Fall wird es bequemer sein.
Mehr Details darüber, wie Sie ein Profilrohr ohne Spezialausrüstung biegen können, finden Sie in diesem Material.
Nach dem gleichen Prinzip werden leistungsstärkere Maschinen hergestellt. In diesem Fall wird die Kraft mit einer Seilwinde erzeugt, und das Rohr wird fester befestigt, damit es nicht abreißt.
Fazit und nützliche Videos zum Thema
Grundregeln für die Herstellung einer Maschine zur Bearbeitung von Profilrohren:
Rohrbiegemaschine, deren Konstruktion der einer werkseitig hergestellten nahekommt:
Von allen Varianten von Profilbiegemaschinen sollten Sie die Konstruktion wählen, die dem Verwendungszweck am besten entspricht. Manchmal reicht der einfachste Mechanismus aus, um sich die benötigte Menge an gebogenem Profil ohne besondere finanzielle Aufwendungen zu beschaffen.
Haben Sie persönliche Erfahrung mit dem Bau einer Rohrbiegemaschine? Vielleicht können Sie nützliche Informationen zum Thema des Artikels mitteilen und ein Foto des gebauten Geräts veröffentlichen? Bitte hinterlassen Sie Kommentare, teilen Sie Ihre Erfahrungen und stellen Sie Fragen im unten stehenden Block.
 Wie Sie ein Profilrohr ohne spezielle Vorrichtungen selbst biegen können
 Montage von PE-HD-Rohren in Eigenregie: Anleitung zum Schweißen + wie man solche Rohre biegt oder richtet
 Basteln aus Polypropylenrohren: DIY-Ideen für das Zuhause
 Wie man einen Stuhl aus Polypropylenrohren selbst baut: Schritt-für-Schritt-Anleitung zur Herstellung
 Montage von Kupferrohren in Eigenregie: Installationstechnik für eine Kupferrohrleitung
 Technologie zum Selberschweißen von Polypropylenrohren: Überblick über Methoden und Nuancen
 Wie viel kostet der Gasanschluss für ein Privathaus: Preis für die Organisation der Gaslieferung
 Die besten Waschmaschinen mit Trockner: Bewertung der Modelle und Ratschläge für Käufer
 Die Farbtemperatur des Lichts: Was sie ist und wie Sie die passende Lampe für Ihre Bedürfnisse auswählen
 Austausch des Gasdurchlauferhitzers in der Wohnung: Dokumentation des Austauschs + grundlegende Normen und Anforderungen