Löten von Polypropylenrohren: Regeln für die Durchführung der Arbeiten und Analyse möglicher Fehler

Die Möglichkeit, Rohrleitungen selbst zu montieren, ist ein unbestreitbarer Vorteil von Polypropylenprodukten. Mit dem praktischen und leichten Material können Sie eigenhändig eine Kanalisation bauen, die Wasserleitung reparieren und modernisieren.
Wichtig ist, die Besonderheiten der Verbindung der einzelnen Elemente zu verstehen. Geben Sie zu, dass dies ein wesentlicher Teil der Arbeit ist, der für die Dichtheit der Leitung und ihren problemlosen Betrieb verantwortlich ist.
Wir bieten Ihnen ausführliche Informationen darüber, wie das Schweißen von Polypropylenrohren durchgeführt wird, welche Geräte verwendet werden, und wir listen die häufigsten Fehler von Anfängerschweißern auf.
Die von uns bereitgestellten Informationen helfen Ihnen, zuverlässig funktionierende Leitungen zu erstellen. Zur besseren Veranschaulichung ist der Artikel mit Grafiken und einer Videoanleitung ergänzt.
Inhalt des Artikels:
Besonderheiten des Schweißens von Polypropylenrohren
Der Schweißprozess erfolgt aufgrund der ausgeprägten thermoplastischen Eigenschaften des Materials. Polypropylen wird beim Erhitzen weich und nimmt einen plastilinähnlichen Zustand an.
Allgemeine Beschreibung der Technologie
Die Rückkehr des Materials in normale Temperaturverhältnisse führt zur Verfestigung seiner Struktur in den Normalzustand. Diese Eigenschaften wurden zur Grundlage der Schweißtechnologie, die im Fachjargon als Polyfusionsschweißen bezeichnet wird.
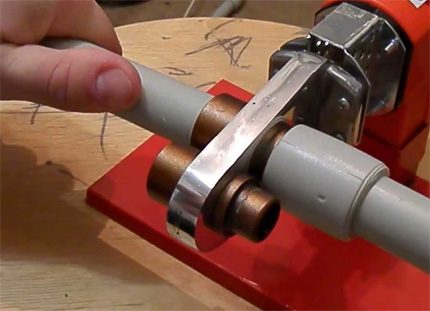
In der Praxis werden zwei Methoden zum Fügen der zu schweißenden Teile angewendet:
- Muffenschweißen.
- Direktes Schweißen.
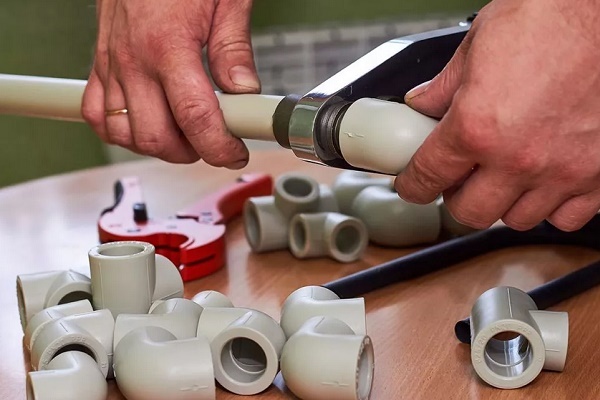
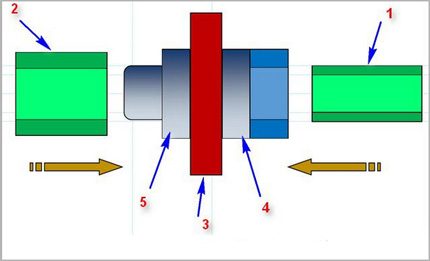
Muffenmethode. Die Schweißtechnik zeigt, wie man Polypropylenrohre schweißen kann, indem man ein Formteil – eine Muffe oder ein Rohr mit größerem Außendurchmesser – verwendet. Normalerweise werden auf diese Weise Kunststoffrohre geschweißt, deren Durchmesser 63 mm nicht überschreitet.
Das Prinzip des Schweißens zweier Teile basiert in diesem Fall auf dem Aufschmelzen eines Teils des Rohres am Außenumfang und eines Teils der Muffe im Innenbereich. Anschließend werden die beiden Teile fest miteinander verbunden.
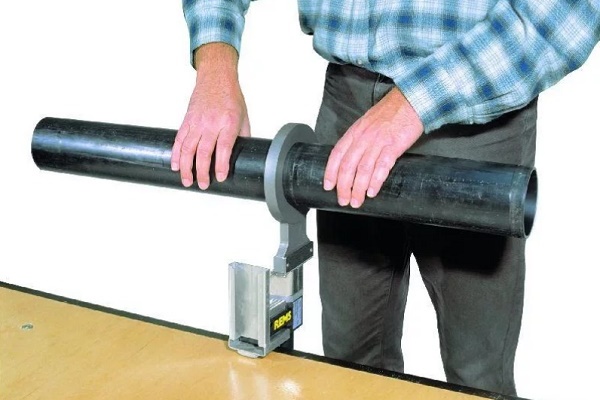
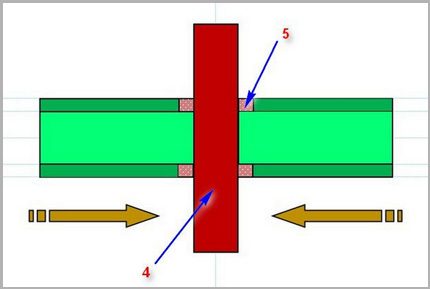
Stumpfschweißverfahren. Das Verfahren basiert auf dem gleichen Prinzip des Aufschmelzens kleiner Bereiche von Kunststoffrohren mit anschließender Verbindung. In dieser Variante sind die Verbindungselemente jedoch zwei Rohre gleichen Durchmessers, die an den Stirnflächen zusammengefügt werden.
Diese auf den ersten Blick einfache Methode des Polypropylenschweißens erfordert eine hohe Präzision bei der Bearbeitung der Stoßstellen und eine genaue Ausrichtung der beiden Teile entlang der Achsen während des Fügens.
Neben den genannten ‚heißen‘ Techniken wird auch die Methode des ‚Kaltfügens‘ praktiziert. Hierbei wird als aktive Fügekomponente ein spezielles Lösungsmittel verwendet, das die Struktur von Polypropylen aufweichen kann. Diese Methode erfreut sich jedoch keiner großen Beliebtheit.
Schweißgeräte für das Rohrschweißen
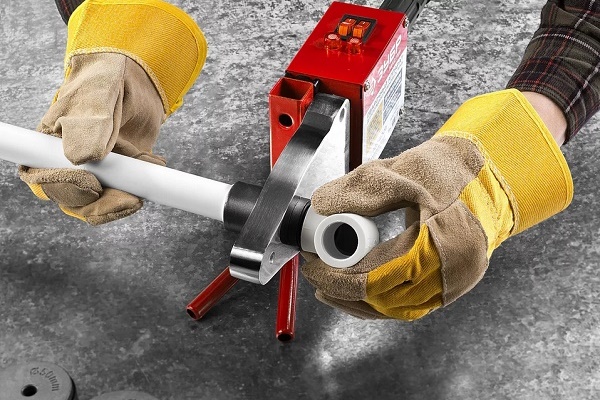
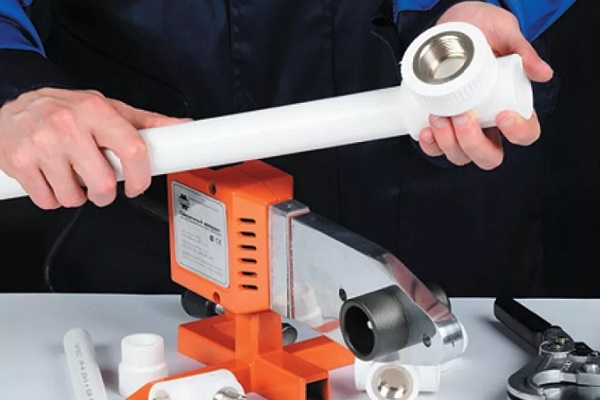
Sowohl die Muffen- als auch die Direktmethode erfordert, Kunststoffrohre mit speziellen Schweißgeräten zu schweißen. Konstruktiv ähnelt die Schweißtechnik einem elektrischen Bügeleisen.
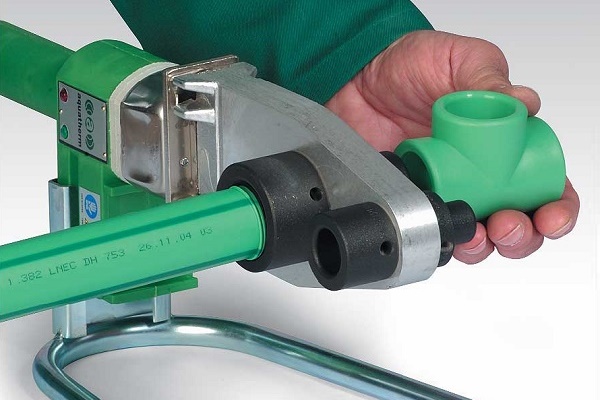
Die Basis der Geräte ist ein massives metallisches Heizelement, auf dessen Oberfläche abnehmbare Aufsätze – Metallbolzen verschiedener Durchmesser – montiert werden. Ein solches Lötgerät wird als Schweißbügeleisen bezeichnet.
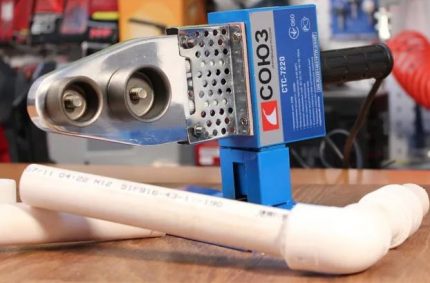
Für die Durchführung des Stumpfschweißens sind die Konstruktionen der Schweißgeräte von erhöhter Komplexität. In der Regel umfasst eine solche Ausrüstung nicht nur ein Heizelement, sondern auch ein Zentriersystem für die zu schweißenden Teile.
In der Regel werden die Stumpfschweißgeräte ebenso wie die Technologie selbst im Haushaltsbereich selten eingesetzt. Der Schwerpunkt der Anwendung liegt in der Industrie.
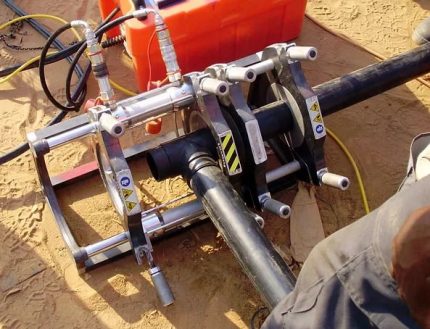
Neben den Schweißgeräten benötigen Sie außerdem:
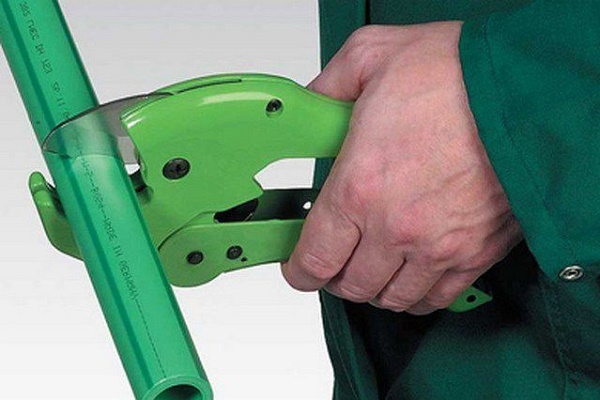
- Schere – Rohrschneider für Polypropylenrohre;
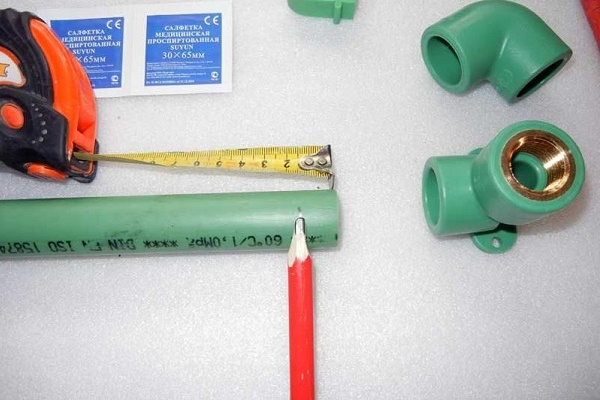
- Baumaßband;
- Schlosserwinkel;
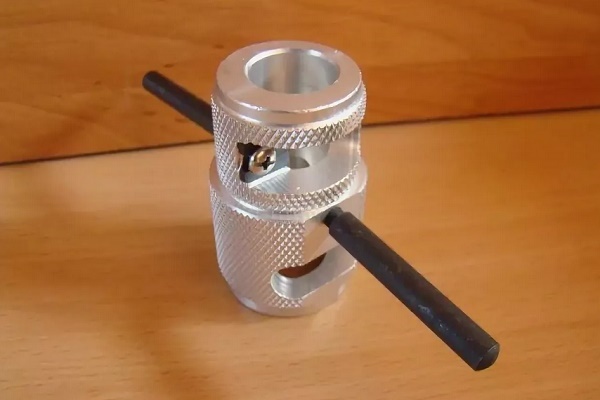
- Schäler für Rohre mit Armierung;
- Markierstift oder Bleistift;
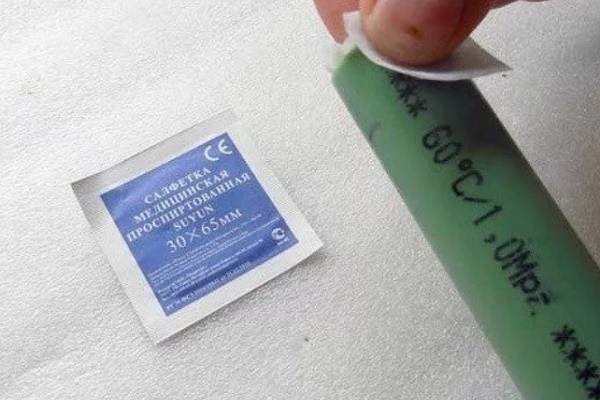
- Entfettungsmittel für Oberflächen.
Da die Arbeiten mit Hochtemperaturgeräten durchgeführt werden, sollten Sie unbedingt dicke Arbeitshandschuhe tragen.
Vorgehensweise beim Schweißen von Polypropylen
Wichtiger Hinweis! Die Arbeiten zum Schweißen von Polymermaterialien müssen bei guter Raumlüftung durchgeführt werden. Beim Erhitzen und Schmelzen von Polymeren entstehen giftige Substanzen, die in bestimmter Konzentration einen ernsthaften Einfluss auf die Gesundheit des Menschen haben.
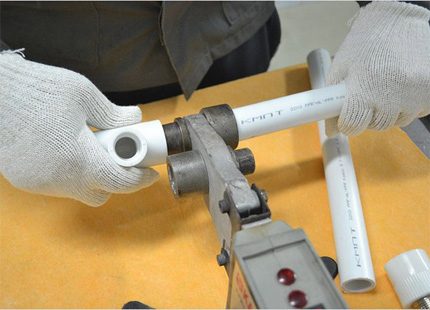
Zunächst müssen Sie sich auf die Arbeit vorbereiten:
- Setzen Sie die Dorne mit dem erforderlichen Durchmesser auf die Heizplatte des Schweißgeräts.
- Stellen Sie den Regler der Schweißtemperatur auf 260 °C ein.
- Bereiten Sie die zu verbindenden Teile vor – markieren, entgraten, entfetten.
- Schalten Sie die Schweißstation ein.
- Warten Sie, bis die Arbeitstemperatur erreicht ist – das grüne Lämpchen leuchtet.
Stecken Sie die zu verbindenden Teile (Rohr – Muffe) gleichzeitig auf die Dorne der Schweißstation. Dabei wird das Polypropylenrohr auf den inneren Bereich eines Dorns und die Muffe (oder der Muffenstutzen eines Formteils) auf die äußere Oberfläche des anderen Dorns gesteckt.
Normalerweise werden die Rohrenden bis zur zuvor markierten Linie eingeführt, und die Muffe wird bis zum Anschlag aufgesetzt. Während Sie die Polypropylenteile auf den erhitzten Dornen halten, sollten Sie einen wichtigen technologischen Aspekt beachten – die Haltezeit.
Bei unzureichender Einwirkzeit besteht das Risiko eines geringen Diffusionsgrades des Materials, was die Qualität der Schweißverbindung beeinträchtigt. Wenn die Teile jedoch zu lange gehalten werden, besteht ein hohes Risiko einer Verformung der Produktstruktur. Dies führt zu einer Verschlechterung der Schweißqualität.
Es wird empfohlen, eine Tabelle zu verwenden, die die optimalen Zeitwerte für Rohre mit unterschiedlichen technischen Parametern angibt.
Tabelle der Schweißzeiten für Polypropylenrohre
| Nenndurchmesser des Rohres, mm | Heizzeit für optimale Diffusion, Sek. | Zeit für das Verschweißen der Teile, Sek. | Zeit für das Abkühlen der Teile, Min. |
| 20 | 5-8 | 8 | 2 |
| 25 | 7-11 | 10 | 3 |
| 32 | 8-12 | 12 | 4 |
| 40 | 12-18 | 20 | 5 |
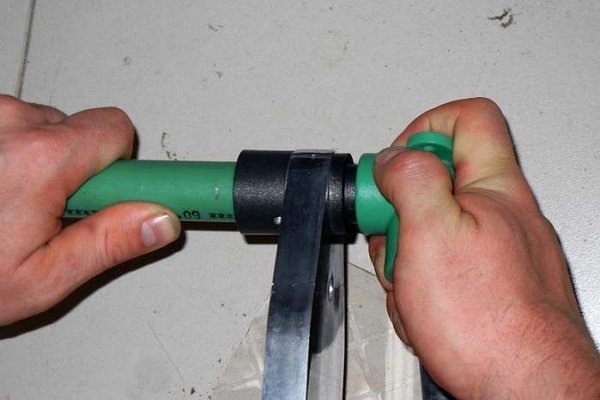
Nachdem die Teile während der optimalen Zeit auf den Dornen gehalten wurden, werden sie abgenommen und mit den erhitzten Enden schnell zusammengefügt. Der Fügevorgang muss präzise und schnell (gemäß der Zeit in der Tabelle) unter Einhaltung der Ausrichtung der zu verschweißenden Teile durchgeführt werden.
Es ist zulässig, eine geringfügige Achskorrektur (innerhalb von 1-2 Sek.) vorzunehmen, jedoch ist es nicht zulässig, die Teile gegeneinander zu verdrehen.
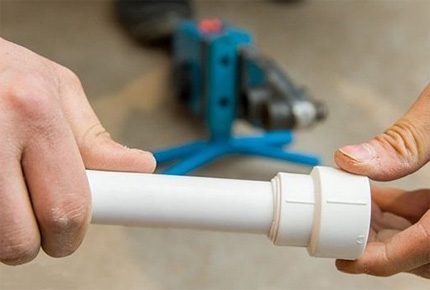
Die angegebenen Schweißzeiten für alle Polypropylenrohre können je nach Arbeitsbedingungen und Materialeigenschaften angepasst werden.
Zum Beispiel werden die genannten Werte bei Montage unter Minustemperaturen natürlicherweise um bis zu 50% des Nennwerts erhöht. Für jeden einzelnen nicht standardmäßigen Zustand wird die Heizzeit durch Probeschweißen ermittelt.
Verbindung von Rohren durch Schweißen mit Armierung
Betrachten wir, wie man armierte Polypropylenrohre richtig schweißt. Hier ist die Entfernung des Schutzmaterials zwingend erforderlich. Das Vorhandensein einer Armierungsschicht (Aluminiumfolie) in der Rohrstruktur erfordert zusätzliches Erhitzen. Aber das ist nicht das Wichtigste.
Normalerweise haben solche Produkte einen größeren Durchmesser und passen nicht zu den Standardaufsätzen des Lötkolbens. Sie müssen vor dem Schweißvorgang gereinigt werden. Eine Ausnahme bilden glasfaserverstärkte Rohre. Diese werden standardmäßig geschweißt.
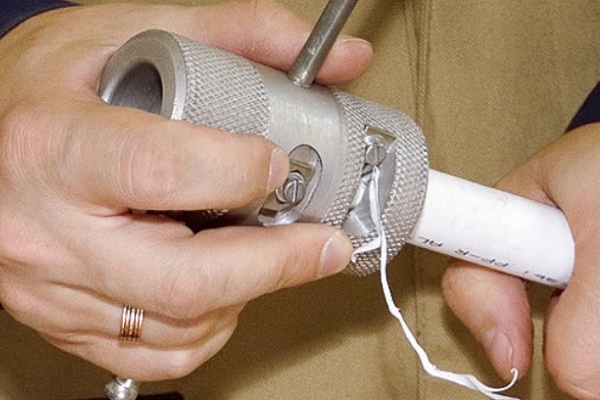
Angesichts der Vielfalt der Armierungstechnologien für Polypropylenrohre werden verschiedene Behandlungsmethoden vor dem Schweißen angewendet. Traditionell wird für die Reinigung ein Schweier verwendet.
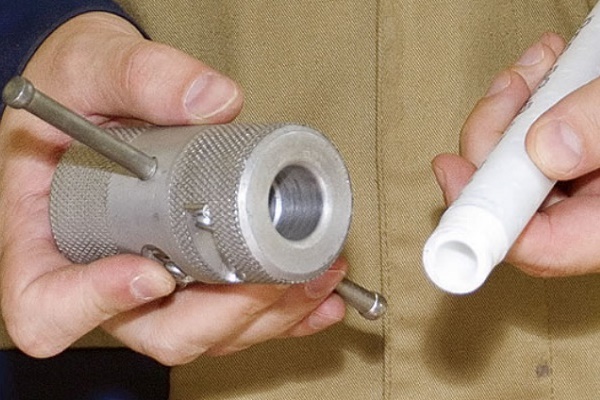
Ein solcher Name bezeichnet eine spezielle Vorrichtung in Form einer Metallhülse mit Messern. Der Rohrschäler wird auf das Ende des zu schweißenden Rohrs aufgesetzt und durch Drehbewegungen um die Rohrachse wird die Armierungsschicht bis zum reinen Kunststoff abgetragen.
Wenn die Armierungsschicht in der Mitte der Wand eines Kunststoffrohrs liegt, ist es hier für die Bearbeitung sinnvoller, ein anderes Werkzeug zu verwenden – den Endflächenschäler für Kunststoffrohre.
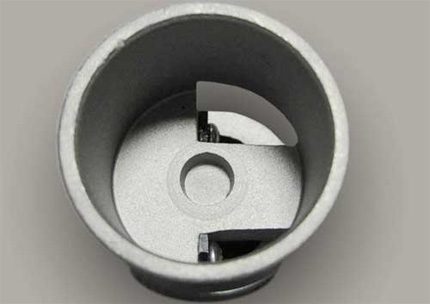
Das Werkzeug unterscheidet sich kaum vom Rohrschäler, abgesehen von der Anordnung und Konstruktion der Schneidelemente. Nach der Bearbeitung mit dem Endflächenschäler wird das Rohrende stirnseitig ausgerichtet, und zusätzlich wird auf einer Tiefe von 2 mm über den gesamten Umfang ein Teil der Armierungsschicht ausgeschnitten. Eine solche Bearbeitung ermöglicht ein fehlerfreies Schweißen.
Einfluss von Fehlern auf die Schweißqualität
Langsame, wohlüberlegte Handlungen sind eine Garantie gegen Fehler, die die gesamte Arbeit zunichtemachen können. Alle Details der Schweißtechnologie sind zu berücksichtigen und kein Schritt davon abzuweichen.
Häufige Fehler, die zu defekten Verbindungen des installierten Propylen-Wasserversorgungsnetzes führen:
- Die Reinigung der Rohroberfläche von Fettfilm wurde nicht durchgeführt.
- Der Schnittwinkel der zu verbindenden Teile weicht von 90° ab.
- Der lose Sitz des Rohrendes im Fitting.
- Unzureichende oder zu hohe Erwärmung der zu verschweißenden Teile.
- Unvollständige Entfernung der Armierungsschicht vom Rohr.
- Korrektur der Position der Teile nach dem Aushärten des Polymers.
Manchmal verursacht eine übermäßige Erwärmung bei hochwertigen Materialien keine sichtbaren äußeren Mängel. Allerdings wird dabei eine innere Verformung festgestellt, wenn das geschmolzene Polypropylen den inneren Durchgang des Rohres verschließt. In der Folge verliert eine solche Verbindung ihre Funktionsfähigkeit – sie verstopft schnell und blockiert den Wasserfluss.
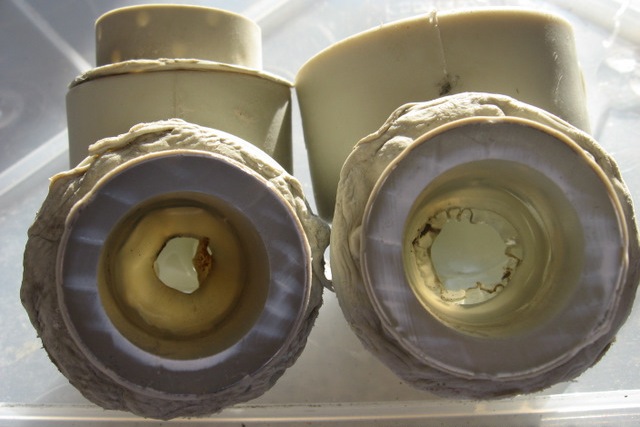
Wenn der Schnittwinkel der Stirnseiten von 90° abweicht, legen sich die Rohrenden beim Zusammenfügen der Teile in einer abgeschrägten Ebene. Es entsteht eine Achsabweichung der Teile, die erst sichtbar wird, wenn die Leitung bereits mehrere Meter lang montiert ist.
Nicht selten muss aus diesem Grund die gesamte Verbindung neu gemacht werden. Besonders bei der Verlegung von Rohren in Schlitzen.
Eine schlechte Entfettung der zu verbindenden Oberflächen begünstigt die Bildung von „Abstoßungsinseln“. An solchen Stellen findet eine Polyfusionsverschweißung gar nicht oder nur teilweise statt.
Einige Zeit funktionieren Rohre mit einem solchen Defekt, aber jederzeit kann ein Riss entstehen. Auch häufig sind Fehler, die mit einem lockeren Sitz des Rohres im Fitting zusammenhängen.
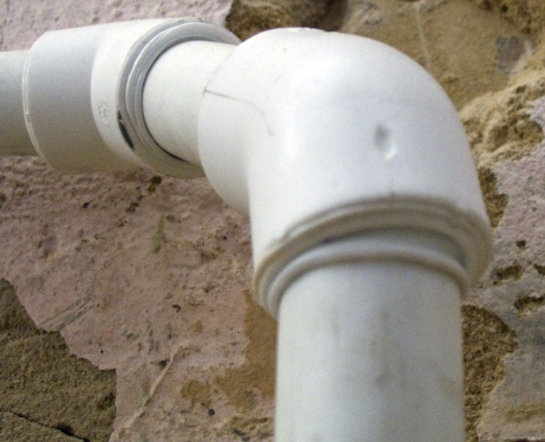
Ein ähnliches Ergebnis zeigen Verbindungen, die mit unvollständiger Reinigung der Verstärkungsschicht hergestellt wurden. In der Regel werden verstärkte Rohre in Hochdruckleitungen eingesetzt. Zurückgebliebene Aluminiumfolie erzeugt im Schweißbereich eine Nichtkontaktzone. Genau an dieser Stelle treten häufig Lecks auf.
Ein grober Fehler ist der Versuch, die zu verschweißenden Elemente durch Verdrehen um ihre Achse relativ zueinander zu korrigieren. Solche Aktionen verringern die Wirkung der Polyfusionsschweißung drastisch.
Dennoch entsteht an einzelnen Stellen eine Verschweißung, und es entsteht das sogenannte „Heften“. Bei geringer Zugkraft hält die Heftung die Verbindung. Sobald die Verbindung jedoch unter Druck gesetzt wird, bricht die Schweißung sofort auseinander.
Weitere Informationen zum Schweißen von Polypropylenrohren finden Sie in diesem Artikel.
Fazit und nützliche Videos zum Thema
Von Profis kann man immer etwas lernen. Wie man mit Polypropylen arbeitet, sehen Sie im folgenden Video:
Die Montage von Rohrleitungen aus Polymeren durch „Heißschweißen“ – eine bequeme und beliebte Methode. Sie wird erfolgreich bei der Installation von Versorgungsleitungen eingesetzt, auch auf Haushaltsebene.
Diese Schweißmethode kann auch von Personen ohne Erfahrung angewendet werden. Hauptsache ist, die Technologie richtig zu verstehen und ihre genaue Ausführung sicherzustellen. Die technische Ausrüstung kann gekauft oder gemietet werden.
Haben Sie Erfahrung mit dem Schweißen von Polypropylenrohren? Bitte teilen Sie Ihre Informationen mit unseren Lesern. Kommentare und Fragen zum Thema können Sie im untenstehenden Formular hinterlassen.
 Löten von Kupferrohren: Schritt-für-Schritt-Arbeitsanalyse und praktische Beispiele
 Rohraustausch in der Toilette von A bis Z: Planung, Auswahl des Baumaterials, Montagearbeiten + Fehleranalyse
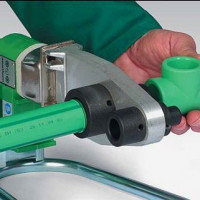 Montage von Polypropylenrohren in Eigenregie: Arbeitstechnologie mit PP-Rohrleitungen
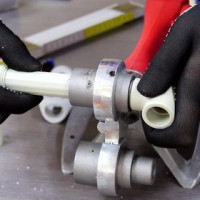 Technologie zum Selberschweißen von Polypropylenrohren: Überblick über Methoden und Nuancen
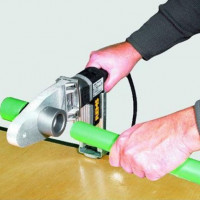 Schweißgerät für Polypropylenrohre: Klassifizierung, Bewertung der besten + Tipps zur Auswahl
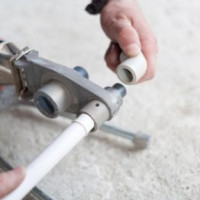 Sanitärtechnische Rohrverbindungen: Überblick über alle möglichen Ausführungsvarianten
 Wie viel kostet der Gasanschluss für ein Privathaus: Preis für die Organisation der Gaslieferung
 Die besten Waschmaschinen mit Trockner: Bewertung der Modelle und Ratschläge für Käufer
 Die Farbtemperatur des Lichts: Was sie ist und wie Sie die passende Lampe für Ihre Bedürfnisse auswählen
 Austausch des Gasdurchlauferhitzers in der Wohnung: Dokumentation des Austauschs + grundlegende Normen und Anforderungen