Wie man Glasfaserrohre auswählt: Besonderheiten der Herstellung und Überblick über führende Hersteller

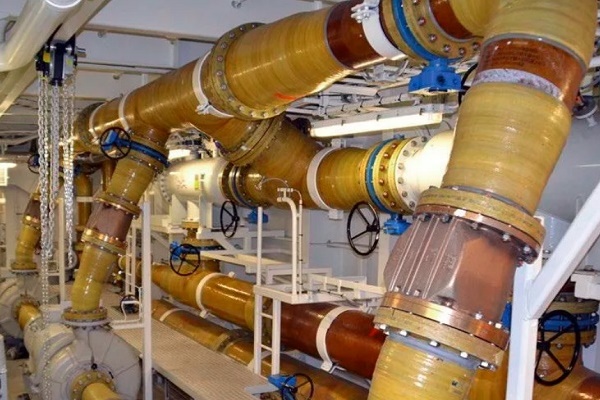
Dank der Kombination positiver Eigenschaften von Glas und Polymeren haben glasfaserverstärkte Kunststoffrohre praktisch unbegrenzte Anwendungsperspektiven – vom Bau von Lüftungskanälen bis zur Verlegung petrochemischer Trassen.
In diesem Artikel betrachten wir die wichtigsten Eigenschaften von Rohren aus glasfaserverstärktem Kunststoff, die Kennzeichnung, die Herstellungstechnologien des Polymerverbundstoffs und die Zusammensetzungen der Bindemittelkomponenten, die den Anwendungsbereich des Verbundwerkstoffs bestimmen.
Außerdem werden wir wichtige Auswahlkriterien nennen und dabei auf die besten Hersteller eingehen, denn eine nicht unwesentliche Rolle für die Produktqualität spielen die technischen Möglichkeiten und der Ruf des Herstellers.
Inhalt des Artikels:
Allgemeine Eigenschaften von glasfaserverstärktem Kunststoff
Glasfaserverstärkter Kunststoff ist ein plastischer Werkstoff, der Glasfaserbestandteile und ein Bindemittelfüllmittel (thermoplastische und duroplastische Polymere) enthält. Neben einer relativ geringen Dichte zeichnen sich Produkte aus glasfaserverstärktem Kunststoff durch gute Festigkeitseigenschaften aus.
In den letzten 30-40 Jahren wird glasfaserverstärkter Kunststoff massenhaft zur Herstellung von Rohrleitungen unterschiedlicher Zweckbestimmung eingesetzt.
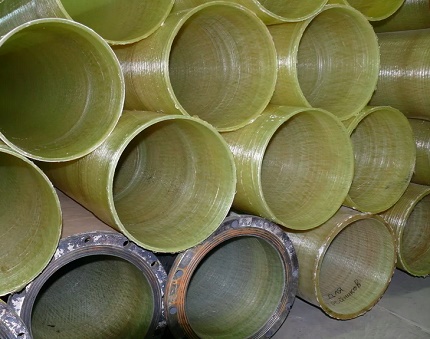
Die Leitungen vereinen die Eigenschaften von Glas und Polymeren:
- Geringes Gewicht. Das durchschnittliche Gewicht von glasfaserverstärktem Kunststoff beträgt 1,1 g/cm³. Zum Vergleich: Bei Stahl und Kupfer liegt dieser Wert mit 7,8 bzw. 8,9 deutlich höher. Dank des geringen Gewichts werden Montagearbeiten und Materialtransport erleichtert.
- Korrosionsbeständigkeit. Die Bestandteile des Verbundwerkstoffs haben eine geringe Reaktivität und unterliegen daher keiner elektrochemischen Korrosion oder bakteriellen Zersetzung. Diese Eigenschaft ist ein entscheidendes Argument für glasfaserverstärkten Kunststoff bei unterirdischen Versorgungsnetzen.
- Hohe mechanische Eigenschaften. Die absolute Festigkeit des Verbundwerkstoffs liegt unter der von Stahl, aber die spezifische Festigkeit übertrifft thermoplastische Polymere (PVC, PE) deutlich.
- Wetterbeständigkeit. Der Temperaturbereich (–60 °C bis +80 °C) und die Behandlung der Rohre mit einer schützenden Gelshicht sorgen für Unempfindlichkeit gegenüber UV-Strahlung. Darüber hinaus ist das Material windbeständig (Grenze 300 km/h). Einige Hersteller geben eine Erdbebensicherheit der Rohrarmaturen an.
- Feuerbeständigkeit. Nicht brennbares Glas ist der Hauptbestandteil von Glasfaser, daher ist das Material schwer entflammbar. Beim Verbrennen wird kein giftiges Dioxin freigesetzt.
Glasfaser hat eine geringe Wärmeleitfähigkeit, was seine wärmedämmenden Eigenschaften erklärt.
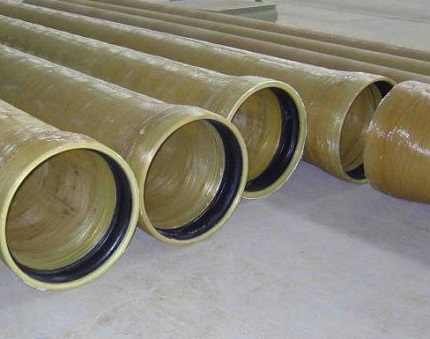
Mit der Abnutzung der Innenwände werden die Fasern freigelegt und brechen ab – Partikel können in das transportierte Medium gelangen.
Herstellungstechnologien für glasfaserverstärkte Kunststoffrohre
Die physikalisch-mechanischen Eigenschaften des fertigen Produkts hängen von der Produktionstechnik ab. Die Verbundbewehrung wird mit vier verschiedenen Verfahren hergestellt: Extrusion, Pultrusion, Schleudergießen und Wickeln.
Technologie #1 – Extrusion
Extrusion ist ein Verfahren, bei dem eine pastöse oder hochviskose Masse kontinuierlich durch ein Formwerkzeug gepresst wird. Das Harz wird mit zerkleinerten Glasfasern und einem plastischen Härter vermischt und anschließend in den Extruder gegeben.
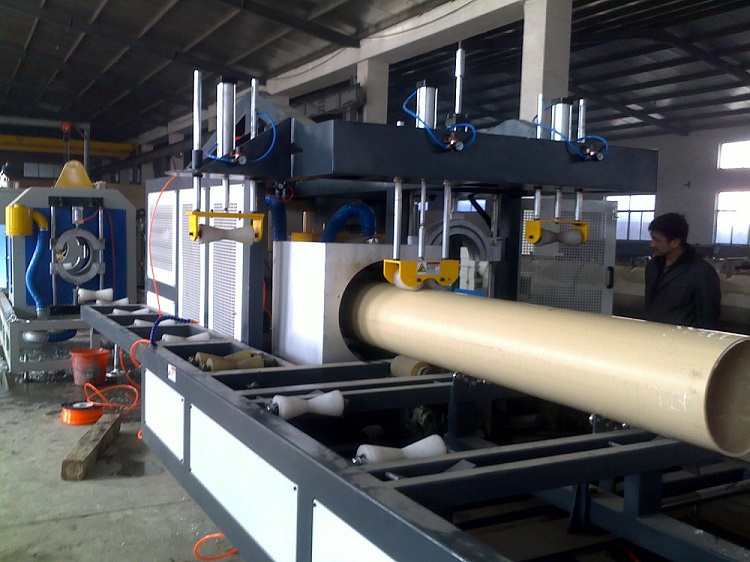
Eine leistungsstarke Extrusionslinie ermöglicht die kostengünstige Herstellung von rahmenlosen Verbundprodukten, die Nachfrage ist jedoch aufgrund der geringen mechanischen Eigenschaften begrenzt. Die Basis der Polymermatrix sind Polypropylen und Polyethylen.
Technologie #2 – Pultrusion
Pultrusion ist ein Verfahren zur Herstellung von langen Verbundelementen mit kleinem Durchmesser und gleichbleibendem Querschnitt. Durch eine beheizte Formdüse (+140 °C) werden mit thermoplastischem Harz getränkte Glasfasergewebe-Teile „gezogen“.
Im Gegensatz zum Extrusionsverfahren, bei dem der Druck die bestimmende Wirkung ist, übernimmt im Pultrusionsaggregat die Zugkraft diese Rolle.
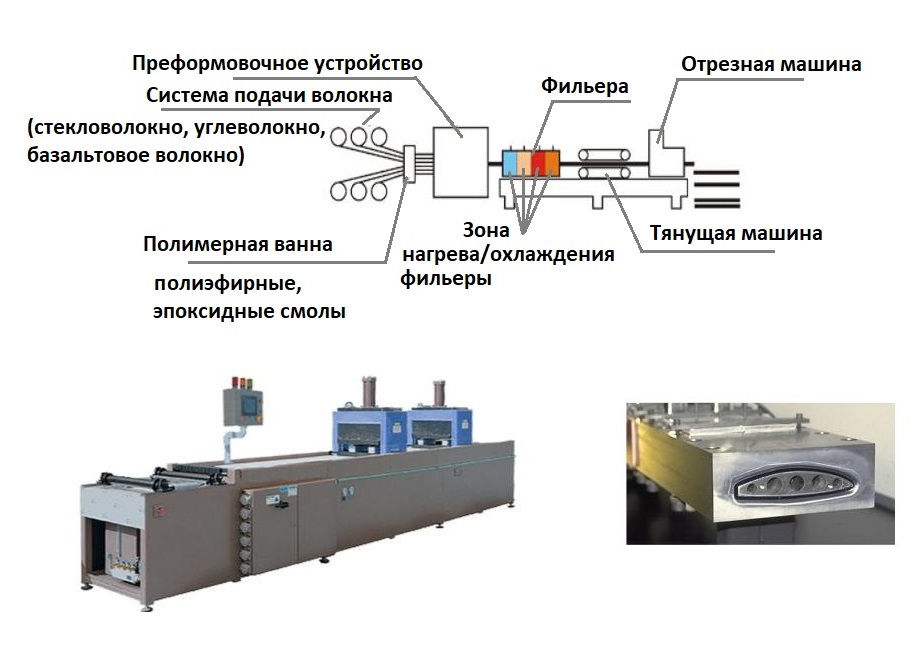
Herstellungsprozess:
- Die Faserfäden von den Spulen werden in das Polymerbad geführt und mit thermoplastischen Harzen getränkt.
- Die behandelten Fasern durchlaufen die Vorformeinrichtung – die Fäden werden ausgerichtet und erhalten die gewünschte Form.
- Das noch nicht ausgehärtete Polymer gelangt zur Düse. Durch mehrere Heizungen wird ein optimaler Zustand für die Polymerisation geschaffen und die Vorschubgeschwindigkeit gewählt.
Das ausgehärtete Produkt wird von der Zugmaschine herausgezogen und in Segmente zersägt.
Besondere Merkmale der Pultrusionstechnologie:
- Verarbeitbare Polymere – Epoxidharze, Polyesterharze, Vinyle;
- Vorschubgeschwindigkeit – Der Einsatz innovativer optimierter „Pultrusions“-Polymere ermöglicht eine Erhöhung der Vorschubgeschwindigkeit auf 4–6 m/min (Standard: 2–3 m/min);
- Arbeitsbereichsspanne: mindestens 3,05 × 1 m (Zugkraft bis 5,5 t), maximal 1,27 × 3,05 m (Zugkraft 18 t).
Das Ergebnis ist ein Rohr mit ideal glatten Innen- und Außenwänden sowie hohen Festigkeitswerten.
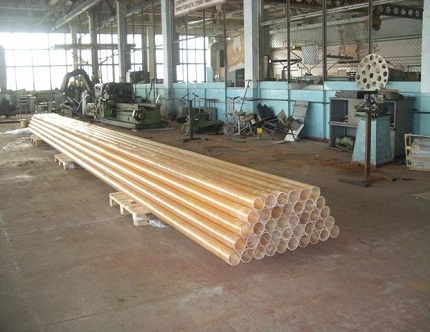
Die Nachteile des Verfahrens beziehen sich nicht auf die Qualität des Endprodukts, sondern auf die Technologie selbst. Argumente dagegen: hohe Kosten und lange Produktionsdauer, Unmöglichkeit der Herstellung von Rohren mit großem Durchmesser, die für hohe Belastungen ausgelegt sind.
Technologie #3 – Schleuderguss
Das Schweizer Unternehmen Hobas hat die Schleuderformtechnik entwickelt und patentiert. In diesem Fall erfolgt die Herstellung von der Außenwand des Rohrs nach innen unter Verwendung einer rotierenden Form. Die Rohrleitung besteht aus: zerkleinerten Glassträngen, Sand und Polyesterharzen.
Die Rohstoffkomponenten werden in eine rotierende Form gegeben – die Struktur der Außenfläche der Rohrleitung wird gebildet. Im Verlauf der Produktion werden der flüssigen Mischung feste Bestandteile, Füllstoffe und Glasfasern beigemischt – unter Einwirkung des Katalysators verläuft die Polymerisation schneller.
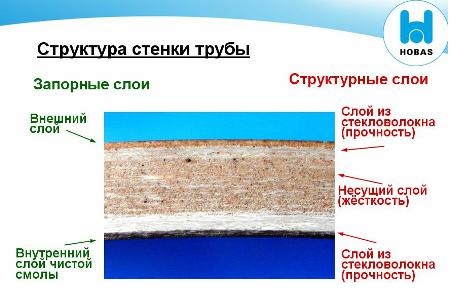
Zusätzliche Vorteile:
- Hohe Maßgenauigkeit des Ausgangsprodukts (der innere Querschnitt der rotierenden Form entspricht dem Außendurchmesser des fertigen Produkts);
- Möglichkeit, eine Wand jeder Dicke zu gießen;
- Hohe Ringsteifigkeit des Polymerverbundstoffs;
- Erzielung einer glatten Oberfläche außen und innen der Rohrarmatur.
Der Nachteil der Schleudergussherstellung von GFK-Rohren ist der hohe Energieverbrauch und die hohen Kosten des Endprodukts.
Technologie #4 – Translationswicklung
Die beliebteste Technik ist die kontinuierliche Wicklung. Das Rohr wird durch abwechselndes Aufbringen von Glasfaser und Polymeren auf einen Dorn mit Kühlprozessen hergestellt. Das Herstellungsverfahren hat mehrere Unterarten.
Spiralringtechnik
Der Faserleger ist ein spezieller Ring, an dessen Umfang Düsen mit Fäden angeordnet sind.
Das Arbeitselement bewegt sich kontinuierlich entlang der Achse des sich bewegenden Dorns und verteilt die Fasern entlang spiralförmiger Linien.
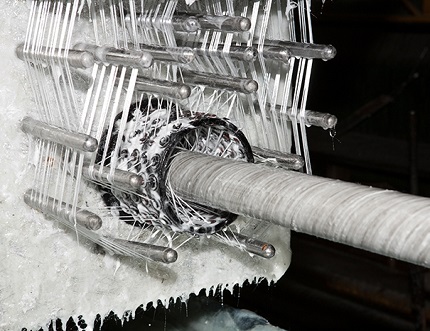
Hauptvorteile des Verfahrens:
- gleichmäßige Festigkeit über die gesamte Rohroberfläche;
- hervorragende Beständigkeit gegen Zugbelastungen – Risse sind ausgeschlossen;
- Herstellung von Produkten mit variablem Durchmesser und Querschnitten mit komplexer Konfiguration.
Diese Technik ermöglicht die Herstellung von hochfesten Rohren, die für den Betrieb unter hohem Druck ausgelegt sind (Pump- und Verdichtertechnik-Netze).
Spiralbandwicklung
Die Technik ähnelt der vorherigen, der Unterschied besteht darin, dass der Ableger ein schmales Band aus Fasern zuführt. Eine dichte Verstärkungsschicht wird durch eine erhöhte Anzahl von Durchgängen erreicht.
Bei der Herstellung kommt günstigere Ausrüstung zum Einsatz als beim Spiralringverfahren, jedoch weist die Bandwicklung einige gewichtige Nachteile auf:
- begrenzte Produktivität;
- Eine lockere Faserablage verringert die Festigkeit der Rohrleitung.
Das Spiralbandverfahren ist bei der Herstellung von Rohrarmaturen für niedrigen bis mäßigen Druck üblich.
Längs-Quer-Verfahren
Es erfolgt eine kontinuierliche Wicklung – der Ableger platziert Längs- und Querfasern gleichzeitig. Es gibt keine Rückwärtsbewegung.
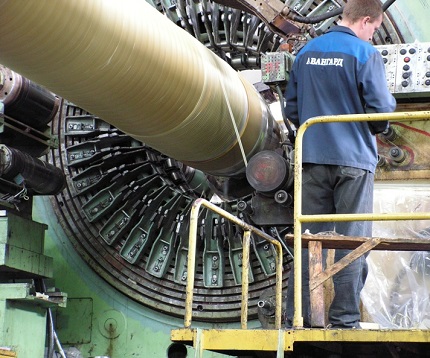
Merkmale des Verfahrens:
- wird hauptsächlich bei der Herstellung von Rohren mit einem Durchmesser bis zu 75 mm verwendet;
- Es besteht die Möglichkeit, die axialen Fäden zu spannen, wodurch eine Festigkeit wie beim Spiralverfahren erreicht wird.
Die Längs-Quer-Technologie ist hochproduktiv. Die Maschinen ermöglichen es, das Verhältnis von axialer und ringförmiger Bewehrung in einem weiten Bereich zu ändern.
Schrägschicht-Quer-Längs-Technologie
Die Entwicklung der Ingenieure aus Charkiw ist bei den heimischen Herstellern gefragt. Bei der Schrägschichtwicklung führt der Ableger einen 'Schleier' aus einem Bündel von Bindefäden aus. Das Band wird in einem geringen Winkel überlappend mit der vorherigen Windung auf den Dorn aufgebracht – es entsteht eine ringförmige Bewehrung.
Nach Abschluss der Bearbeitung des gesamten Dorns werden die Fasern mit Rollen abgerollt – Reste von Bindepolymeren werden entfernt, die Verstärkungsbeschichtung wird verdichtet.
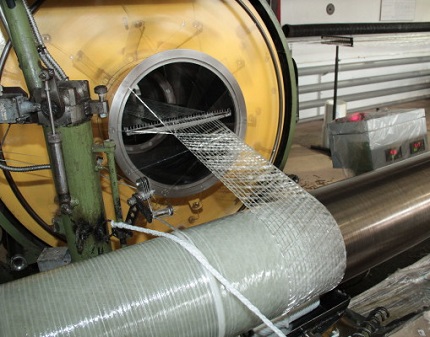
Besonderheiten der Schrägschicht-Rollierung:
- Dichte der Glasfaseranlage;
- unbegrenzter Durchmesser der hergestellten Rohre;
- hohe dielektrische Eigenschaften aufgrund des Fehlens einer durchgehenden Bewehrung entlang der Achse.
Der Elastizitätsmodul des 'schräggeschichteten' Glasfaserverbundstoffs ist dem entsprechenden Parameter anderer Techniken unterlegen. Aufgrund des Risikos von Zwischenschichtrissen ist das Verfahren bei der Herstellung von Rohrleitungen für hohen Druck nicht anwendbar.
Auswahlparameter für glasfaserverstärkte Kunststoffrohre
Die Auswahl der Glasverbundrohre basiert auf den folgenden Kriterien: Steifigkeit und Auslegungsdruck, Art des Bindemittels, konstruktive Merkmale der Wände und Verbindungsart. Die maßgeblichen Parameter sind in den Begleitdokumenten und auf jedem Rohr angegeben – eine Kurzbezeichnung.
Steifigkeit und Nenndruck
Die Steifigkeit von glasfaserverstärktem Kunststoff bestimmt die Fähigkeit des Materials, äußeren Belastungen (Bodengewicht, Verkehrslast) und dem Druck auf die Wände von innen standzuhalten. Gemäß der ISO-Normierung werden Rohrleitungskomponenten in mehrere Steifigkeitsklassen (SN) eingeteilt.
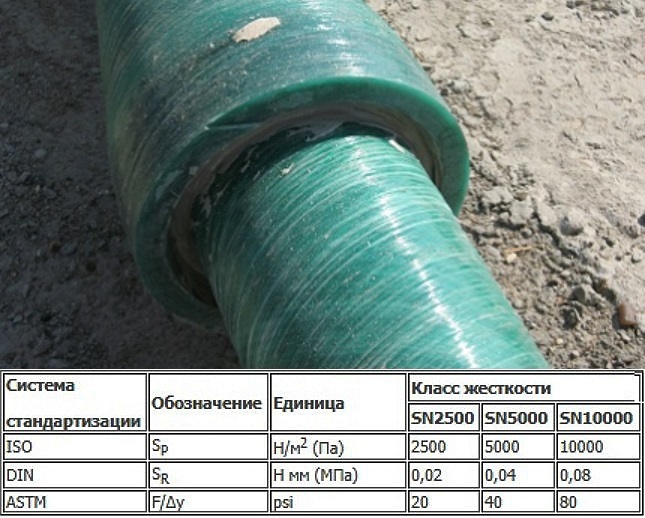
Der Steifigkeitsgrad steigt mit zunehmender Wanddicke des GFK-Rohrs.
Die Klassifizierung nach Nenndruck (PN) zeigt die Abstufung der Produkte hinsichtlich des sicheren Flüssigkeitsdrucks bei einer Temperatur von +20 °C über die gesamte Lebensdauer (ca. 50 Jahre). Die Maßeinheit für PN ist MPa.
Einige Hersteller, wie Hobas, geben kombinierte Eigenschaften nach zwei Parametern (Druck und Steifigkeit) als Bruch an. Rohre mit einem Betriebsdruck von 0,4 MPa (Klasse PN – 4) und einer Steifigkeitsklasse (SN) von 2500 Pa werden als 4/2500 gekennzeichnet.
Art des Bindemittels
Die Betriebseigenschaften des Rohrs hängen maßgeblich von der Art des Bindemittels ab. In den meisten Fällen werden Polyester- oder Epoxidharzzusätze verwendet.
Besonderheiten von UP-Harzbindemitteln
Die Wände werden aus duroplastischen Polyesterharzen gebildet, die mit Glasfaser und Sandzusätzen verstärkt sind.
Die verwendeten Polymere besitzen wichtige Eigenschaften:
- geringe Toxizität;
- Aushärtung bei Raumtemperatur;
- zuverlässige Haftung an den Glasfasern;
- chemische Inertheit.
Verbundrohre mit UP-Polymeren sind korrosionsbeständig und resistent gegen aggressive Medien.
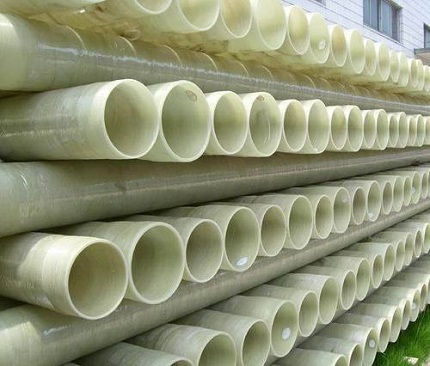
Eigenschaften von Epoxidharz
Das Bindemittel verleiht dem Material eine erhöhte Festigkeit. Die Temperaturgrenze von Verbundwerkstoffen mit Epoxiden liegt bei bis zu +130 °C, der maximale Druck bei 240 Atmosphären.
Ein zusätzlicher Vorteil ist die nahezu null Wärmeleitfähigkeit, weshalb die verlegten Leitungen keine zusätzliche Wärmedämmung benötigen.
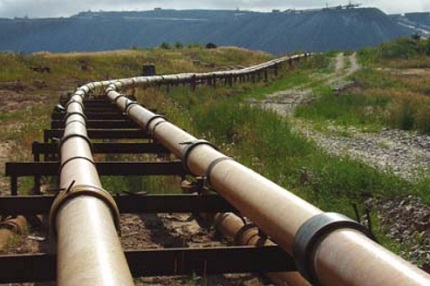
Wandkonstruktion von Verbundrohren
Nach der Bauweise unterscheidet man ein-, zwei- und dreischichtige GFK-Rohre.
Eigenschaften einschichtiger Produkte
Die Rohre haben keine schützende Auskleidung und zeichnen sich dadurch durch geringe Kosten aus. Besonderheiten der Rohrarmaturen: Unmöglichkeit des Einsatzes in Regionen mit schwierigem Gelände und rauem Klima.
Auch erfordern diese Produkte eine schonende Montage – das Ausheben eines großen Grabens, die Anlage eines Sandbetts. Dadurch steigt jedoch der Kostenvoranschlag für die Installationsarbeiten.
Besonderheiten der zweischichtigen Rohre
Die Produkte sind innen mit einer Folienbeschichtung ausgekleidet – Polyethylen hoher Dichte. Der Schutz erhöht die chemische Beständigkeit und verbessert die Dichtheit der Leitung bei äußeren Belastungen.
Der Einsatz der Armaturen in erdölindustriellen Rohrleitungen hat jedoch Schwachstellen der zweischichtigen Modifikationen aufgezeigt:
- Unzureichende Haftung zwischen der Tragschicht und der Auskleidung – Beeinträchtigung der Monolithizität der Wände;
- Verminderung der Elastizität der Schutzfolie bei Minustemperaturen.
Beim Transport gasförmiger Medien kann sich die Auskleidung ablösen.
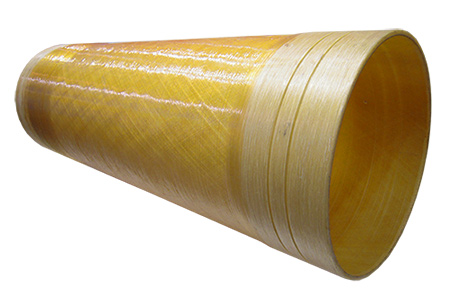
Parameter des dreischichtigen Rohrs
Struktur des glasfaserverstärkten Rohrs:
- Äußere Polymerschicht (Dicke 1-3 mm) – Erhöhung der mechanischen und chemischen Beständigkeit.
- Strukturschicht – Konstruktionsschicht, die für die Festigkeit des Produkts verantwortlich ist.
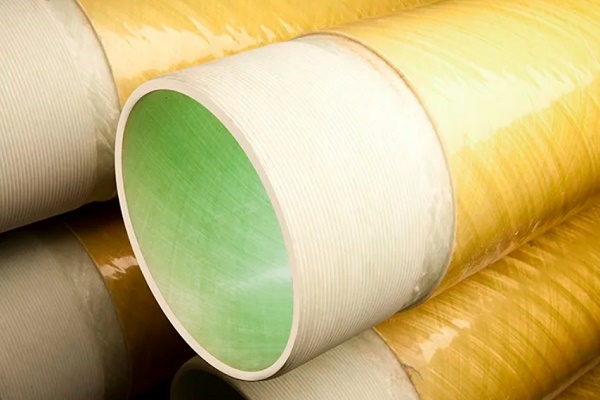
- Liner (Dicke 3-6 mm) – innere Hülle aus glasfaserverstärktem Kunststoff.
Die Innenschicht gewährleistet Glätte, Dichtheit und glättet zyklische Schwankungen des Innendrucks.
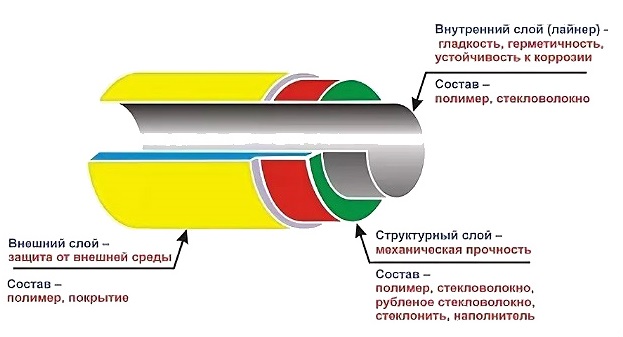
Verbindungsmethode für glasfaserverstärkte Kunststoffleitungen
Nach der Verbindungsmethode wird das Sortiment an Rohrarmaturen aus Verbundwerkstoff in 4 Gruppen unterteilt.
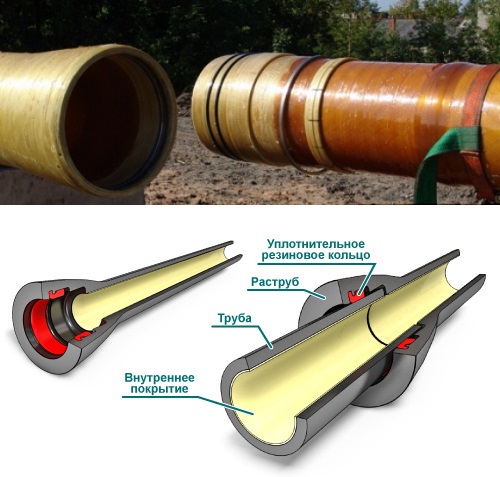
Gruppe Nr. 1 – Muffen-Zapfen-Verbindung
Elastische Gummidichtungen werden in die Gegenrillen an den Endzapfen der Rohre montiert. Die Dichtringe werden auf elektronisch gesteuerten Maschinen geformt, wodurch die Genauigkeit ihrer Position und Abmessungen gewährleistet wird.
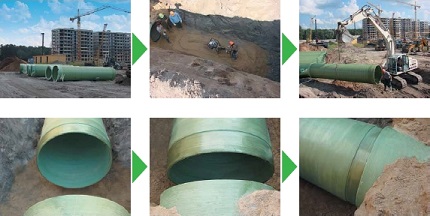
Gruppe Nr. 2 – Muffen-Zapfen-Verbindung mit Dichtung und Sicherung
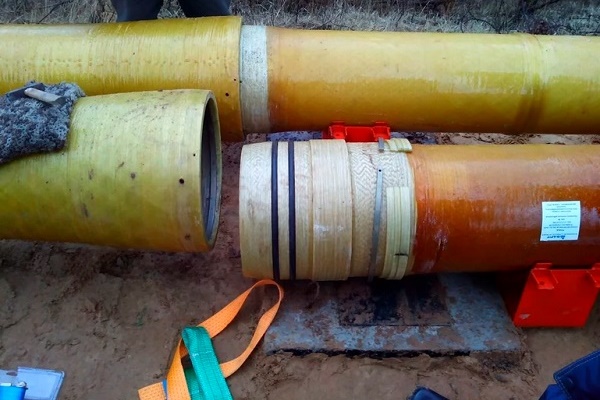
Bei der Errichtung oberirdischer Leitungen müssen die axialen Kräfte auf die Rohrleitung ausgeglichen werden. Zu diesem Zweck wird neben der Dichtung eine Sicherung angebracht. Das Element wird aus Metalldraht, Polyvinylchlorid oder Polyamid hergestellt.
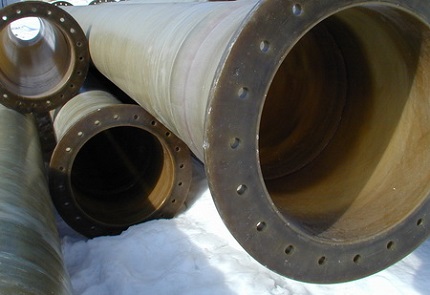
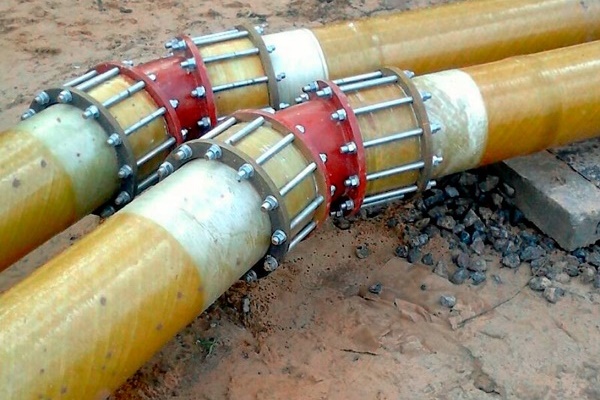
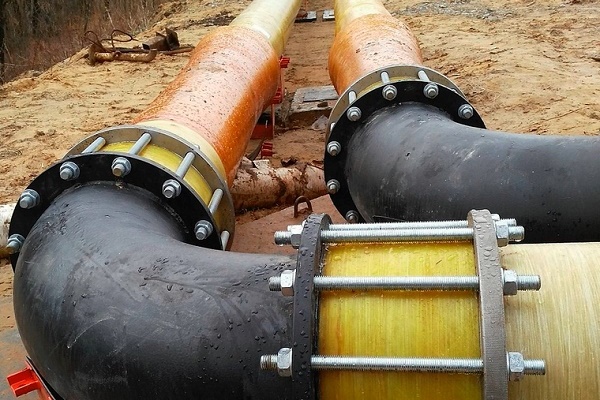
Gruppe Nr. 3 – Flanschverbindung
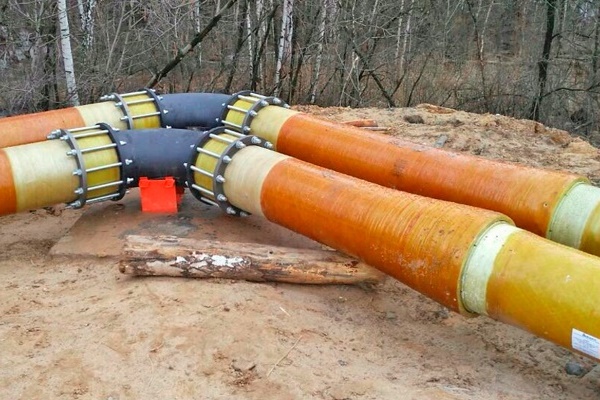
Verbindung einer Verbundrohrleitung mit Formstücken oder Metallrohren. Die Anschlussmaße der GFK-Flansche sind in GOST 12815-80 festgelegt.
Gruppe Nr. 4 – Klebeverbindung
Eine nicht lösbare Verbindungsmethode: Auf die Rohrenden wird eine Zusammensetzung aus verstärkenden Glasfasermaterialien mit einem Polyesterharz zur „Kalt“-Aushärtung aufgetragen. Dieses Verfahren gewährleistet Festigkeit und Dichtheit der Leitung.
Kennzeichnung der inneren Schutzschicht
Das Herstellungsverfahren für Rohrprodukte ermöglicht die Produktion von Artikeln mit unterschiedlicher Zusammensetzung der Innenschicht, die die Beständigkeit der Leitung gegenüber dem Fördermedium bestimmt.
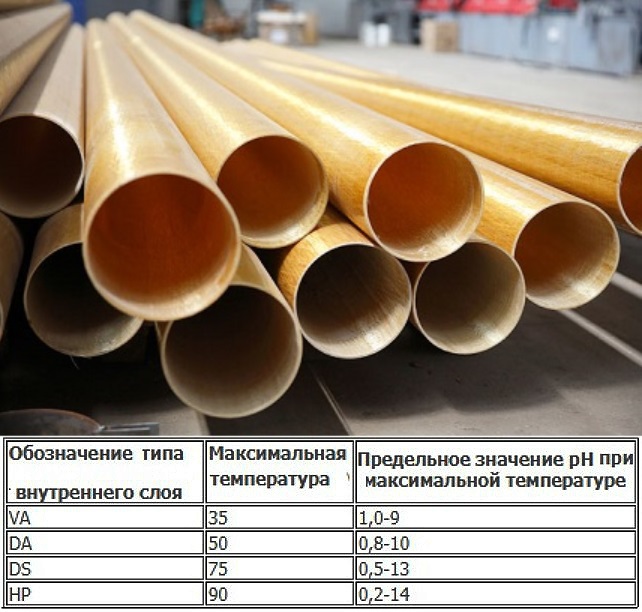
Inländische Hersteller verwenden folgende Kennzeichnung der Schutzbeschichtungen.
Die Buchstabenbezeichnung zeigt den zulässigen Anwendungsbereich an:
- A – Transport von Flüssigkeiten mit abrasiven Bestandteilen;
- P – Zufuhr und Ableitung von Kaltwasser, einschließlich Trinkwasser;
- Ch – zulässig für den Einsatz in chemisch aggressiven Gas- und Flüssigkeitsmedien;
- G – Warmwasserversorgungssysteme (Grenze 75 °C);
- S – andere Flüssigkeiten, auch mit erhöhtem Säuregehalt.
Die Schutzbeschichtung wird mit einer Schichtdicke von bis zu 3 mm aufgetragen.
Übersicht über Produkte führender Hersteller
Unter der vielfältigen angebotenen Produkte gibt es renommierte Marken mit langjährigem positivem Ruf. Dazu gehören Produkte der Unternehmen: Hobas (Schweiz), Steklokomposit (Russland), Amiantit (Konzern aus Saudi-Arabien mit Produktionsstätten in Deutschland, Spanien, Polen), Ameron International (USA).
Junge und vielversprechende Hersteller von Verbund-GFK-Rohren: Poliek (Russland), Arpipe (Russland) und Sawod stekloplastikowych trub (Russland).
Hersteller #1 – Marke HOBAS
Die Werke der Marke befinden sich in den USA und vielen europäischen Ländern. Die Produkte der Hobas-Gruppe haben weltweite Anerkennung für ihre hervorragende Qualität gewonnen. GRT-Rohre mit Polyesterbindemittel werden im Schleuderverfahren aus Glasfaser und ungesättigten Polyesterharzen hergestellt.
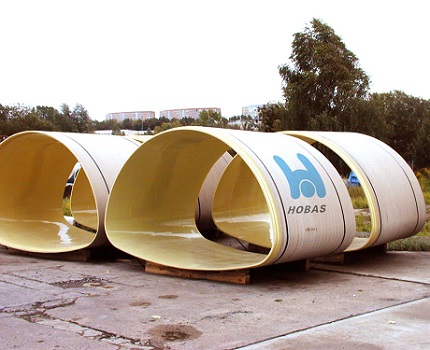
Eigenschaften der Hobas-Verbundrohre:
- Durchmesser: 150-2900 mm;
- SN-Steifigkeitsklasse: 630-10.000;
- PN-Druckstufe: 1-25 (PN1 – druckloser Rohrleitung);
- Vorhandensein einer inneren korrosionsbeständigen Auskleidung;
- Beständigkeit gegen saure Medien in einem weiten pH-Bereich.
Die Herstellung von Formteilen wie Bögen, Adaptern, Flanschrohren und T-Stücken ist etabliert.
Hersteller #2 – Unternehmen Steklokomposit
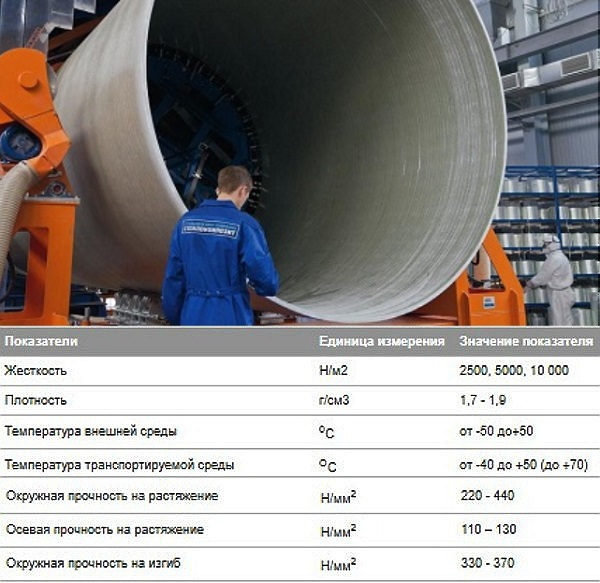
Die Firma 'Steklokomposit' hat eine Produktionslinie für Flowtech-GFK-Rohre eingerichtet. Die Herstellungstechnik ist die Endloswicklung.
Es werden Anlagen mit doppelter Harzzufuhr eingesetzt. Hochtechnische Harze werden für die innere Schicht verwendet, während eine kostengünstigere Mischung für die strukturelle Schicht zum Einsatz kommt. Diese Methode ermöglicht eine Rationalisierung des Materialverbrauchs und eine Senkung der Produktionskosten.
Hersteller #3 – Marke Amiantit
Hauptbestandteile der Flowtite-Rohre von Amiantit sind Glasfaser, Polyesterharz und Sand. Die angewandte Technik ist die Endloswicklung, die die Herstellung eines mehrschichtigen Rohres ermöglicht.
Die Struktur des GFK umfasst sechs Schichten:
- äußere Wicklung aus Vliesband;
- Kraftschicht – gehacktes Glasfaser + Harz;
- mittlere Schicht – Glasfaser + Sand + Polyesterharz;
- wiederholte Kraftschicht;
- Unterlage aus Glasfäden und Harz;
- Schutzschicht aus Vliesglasfaser.
Durchgeführte Studien haben eine hohe Abriebfestigkeit gezeigt – nach 100.000 Zyklen mit Kiesbearbeitung betrug der Verlust der Schutzschicht 0,34 mm.
Hersteller #4 – Unternehmen Poliek
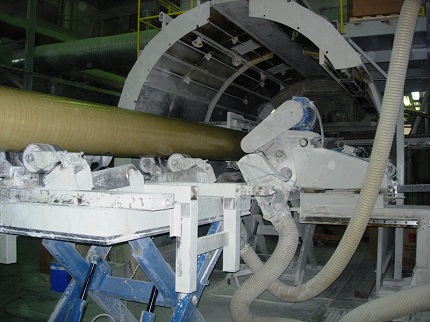
Die GmbH 'Poliek' stellt verschiedene Modifikationen von Fpipes-Rohrprodukten aus GFK her. Die Herstellungstechnik (Endlos-Kreuz-Längs-Querwicklung) ermöglicht die Herstellung von dreischichtigen Rohren mit einem Durchmesser von bis zu 130 cm.
Polymerverbundwerkstoffe werden bei der Herstellung von Mantelrohren, Gliedern von Wasserhebebäumen, Wasserversorgungsleitungen und Heizsystemen eingesetzt.
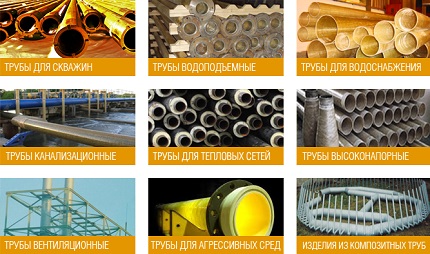
Neben Rohren aus glasfaserverstärktem Kunststoff sind auf dem Markt viele Produkte aus anderen Materialien erhältlich – Stahl, Kupfer, Polypropylen, Metall-Kunststoff, Polyethylen usw. Diese werden aufgrund ihres günstigeren Preises aktiv in verschiedenen häuslichen Bereichen eingesetzt – bei der Installation von Heizungs-, Wasserversorgungs-, Kanalisations-, Lüftungsanlagen usw.
Sie können sich die Eigenschaften von Rohren aus verschiedenen Materialien in unseren folgenden Artikeln ansehen:
- Mehrschichtverbundrohre: Arten, technische Eigenschaften, Montagebesonderheiten
- Polypropylenrohre und Fittings: Arten von PP-Produkten für die Montage von Rohrleitungen und Verbindungsmethoden
- Kunststoff-Lüftungsrohre für Dunstabzug: Typen, ihre Eigenschaften, Anwendung
- Kupferrohre und Fittings: Arten, Kennzeichnung, Besonderheiten bei der Einrichtung einer Kupferrohrleitung
- Stahlrohre: Typen, Sortiment, Übersicht über technische Eigenschaften und Montagehinweise
Fazit und nützliche Videos zum Thema
Fertigungstechnologie und Zweckmäßigkeit der Verwendung von glasfaserverstärkten Kunststoffrohren:
Vergleich der Techniken des kontinuierlichen und periodischen Faserwickelns:
Im privaten Wohnungsbau werden glasfaserverstärkte Kunststoffrohre eher selten eingesetzt. Hauptgrund sind die hohen Kosten im Vergleich zu Kunststoffalternativen. Im industriellen Bereich jedoch werden die Qualitäten des Verbundwerkstoffs geschätzt, und verschlissene Metallleitungen werden massenhaft durch glasfaserverstärkte Kunststoffrohre ersetzt.
Haben Sie nach dem Lesen unseres Artikels noch Fragen? Stellen Sie sie im Kommentarbereich – unsere Experten werden sich bemühen, eine umfassende Antwort zu geben.
Oder möchten Sie das dargestellte Material mit aktuellen Daten oder Beispielen aus eigener Erfahrung ergänzen? Bitte schreiben Sie Ihre Meinung unter diesen Artikel.
 Kupferrohre für die Heizung: Arten, Besonderheiten der Kennzeichnung + Anwendungsmerkmale
 Bewässerungsrohre für das Wochenendhaus: vergleichender Überblick über verschiedene Rohrtypen
 Wie man Rohre im Badezimmer versteckt: Überblick über die besten Methoden zur Verkleidung von Rohrleitungen
 Wasserleitungen aus Kupfer: Sortenkennzeichnung, Anwendungsbereich, Vorteile
 Mehrschichtverbundrohre: Arten, technische Eigenschaften, Montagebesonderheiten
 Heizkabel für Abwasserrohre: Arten, Auswahl und korrekte Montage
 Wie viel kostet der Gasanschluss für ein Privathaus: Preis für die Organisation der Gaslieferung
 Die besten Waschmaschinen mit Trockner: Bewertung der Modelle und Ratschläge für Käufer
 Die Farbtemperatur des Lichts: Was sie ist und wie Sie die passende Lampe für Ihre Bedürfnisse auswählen
 Austausch des Gasdurchlauferhitzers in der Wohnung: Dokumentation des Austauschs + grundlegende Normen und Anforderungen
Damals habe ich die falschen glasfaserverstärkten Kunststoffrohre für die Wasserleitung gewählt, und sie haben mir natürlich viele Probleme bereitet. Es gab Beschwerden über unerklärliche Partikel im Wasser, und sie leckten ständig.