Wie man vertikale und horizontale Nähte mit elektrischem Schweißen schweißt: Schritt-für-Schritt-Anleitungen

Das Lichtbogenschweißen ist eine Technologie, bei der die Struktur von Metallen durch Erhitzen und Schmelzen mit einem Lichtbogen verbunden wird. Es hat in vielen Bereichen der Volkswirtschaft, einschließlich des Privatsektors, weite Verbreitung gefunden.
Im Grunde können mit dieser Methode beliebige Metalle unter Berücksichtigung der Temperatur des Lichtbogens (7000-8000 Grad) miteinander verschweißt werden. Bevor Sie sich jedoch dieser Technologie zuwenden, müssen Sie lernen, wie man eine vertikale Naht mit dem Lichtbogenschweißen schweißt, und die Technik zum Erzielen einer horizontalen Naht verstehen.
Inhalt des Artikels:
- Schweißnähte: allgemeine Definitionen
- Wie schweißt man eine vertikale Naht?
- Technologie des Schweißens einer horizontalen Naht
- Lichtbogen: Kontrolle der optimalen Länge
- Steuerung der Elektrodenposition
- Stromparameter und Elektrodenbewegung
- Anleitung für den angehenden Schweißer
- Fazit und nützliche Videos zum Thema
Schweißnähte: allgemeine Definitionen
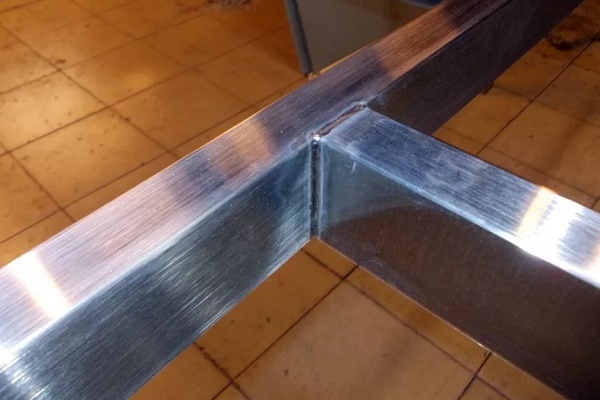
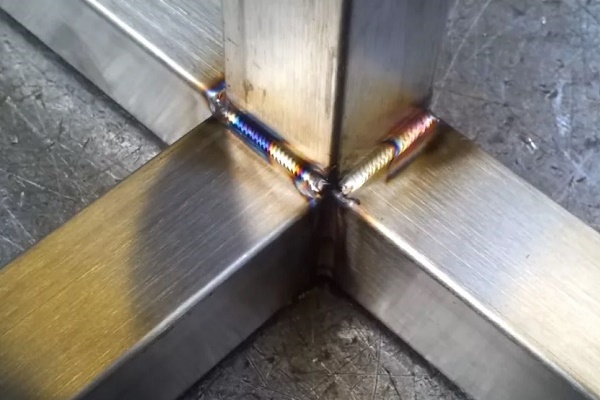
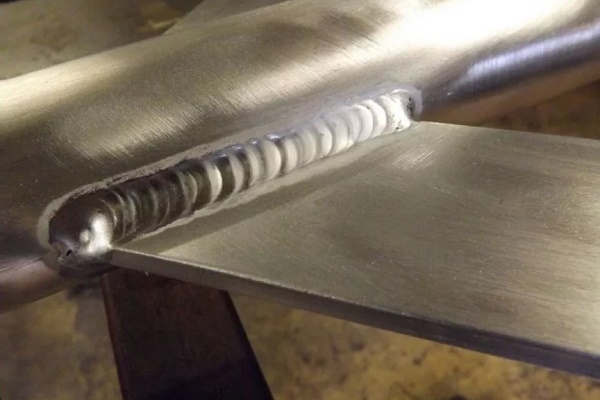
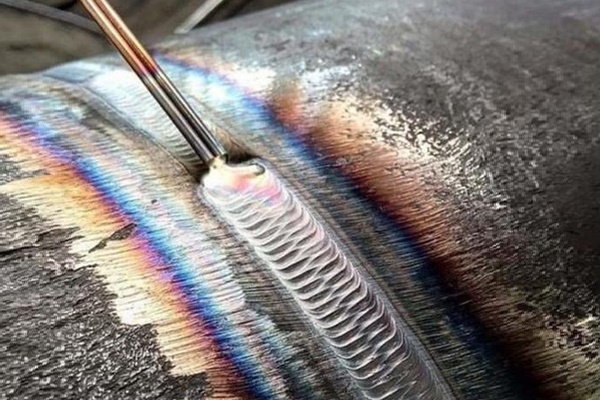
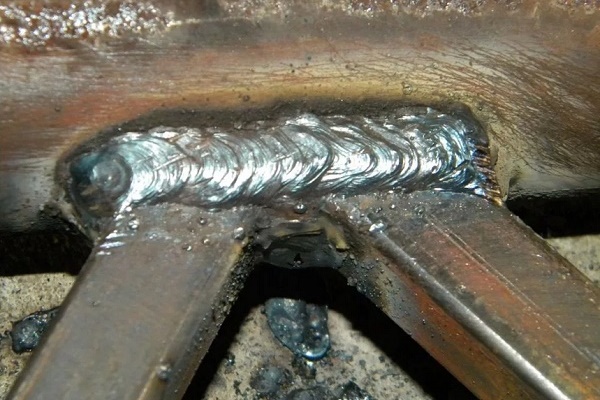
Die Technologie des Metallschweißens ist eng mit dem Begriff der Schweißnaht verbunden. Diese entsteht beim Erstarren des Metalls, das durch das Lichtbogenschweißen geschmolzen wurde.
Je nach Ort der Schweißung kann die Naht horizontal oder vertikal angeordnet sein. Darüber hinaus kann die räumliche Lage der Naht untere, seitliche oder obere sein.
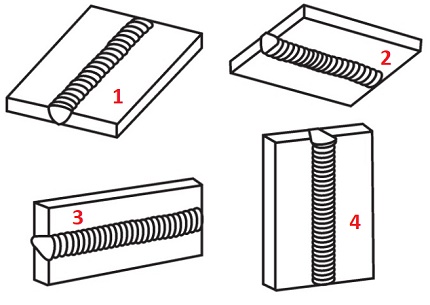
Am einfachsten und leichtesten auszuführen ist das Verlegen von Schweißnähten in der unteren horizontalen Ebene. Unter diesen Bedingungen lässt sich das geschmolzene Metall leicht kontrollieren.
Die übrigen räumlichen Lagen der Nähte (seitlich und oben) gelten als technologisch schwierig auszuführen und erfordern das Erlernen der Schweißtechnik und das Sammeln entsprechender Erfahrung.
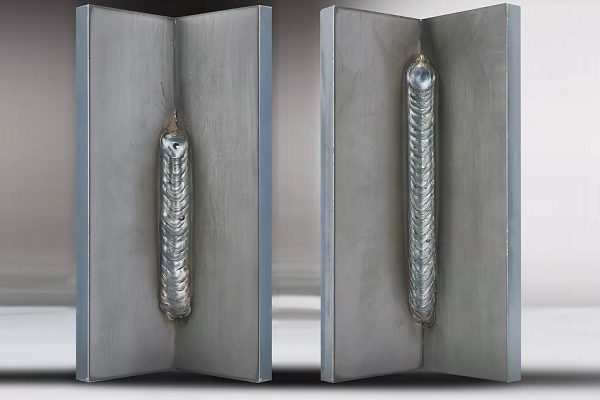
Wie schweißt man eine vertikale Naht?
Die Schwierigkeit der Schweißkontrolle bei der Herstellung einer vertikalen Naht ist auf ein gewöhnliches physikalisches Phänomen zurückzuführen – die Schwerkraft. Diese wirkt auf die Masse des geschmolzenen Metalls, das in flüssigem Zustand nach unten strebt.
Hier besteht die Aufgabe des professionellen Schweißers darin, zu verhindern, dass sich die Schmelze von der Schweißstelle löst. Ein stabil brennender Lichtbogen, der in einem minimal zulässigen Abstand vom Elektrodenende zum Schweißbad gehalten wird, hilft, dieses Ergebnis zu erzielen.
Technik von unten nach oben
Eine vertikale Stoßnaht wird in der Regel durch eine Elektrodenbewegung von unten nach oben geschweißt. Diese Route ermöglicht eine stabilere Kontrolle, und der Lichtbogen hält das Schmelzbad sicher, um ein Auslaufen zu verhindern. Erst durch den Durchgang von unten nach oben gelingt es, eine vertikale Naht von höchster Qualität zu formen.
Vor dem Schweißen einer vertikalen Naht sollten natürlich die Stoßkanten vorbereitet und gemäß den technischen Anforderungen bearbeitet werden. Das Schweißgerät muss auf die Schweißbedingungen eingestellt werden (Strom einstellen, Elektrode auswählen).
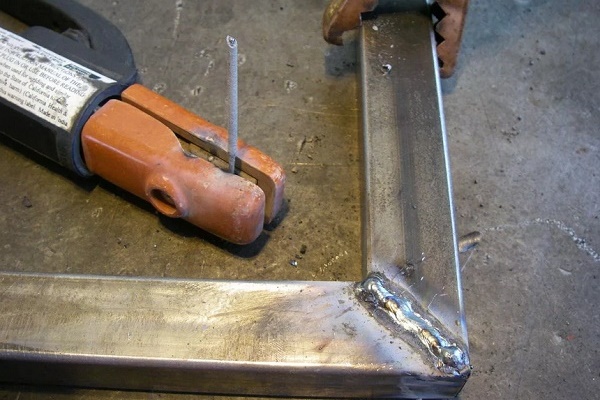
Zunächst werden entlang der Stoßlinie einige punktuelle "Heftschweißungen" vorgenommen – Schweißen mit einer kurzen Naht (1 – 2 cm). Zweck dieser Maßnahmen ist es, ein Verschieben der zu schweißenden Teile aufgrund von Temperaturverformung während des Erhitzens auszuschließen.
Wenn eine Stoßnaht vertikal geschweißt wird, wird der Winkel der Elektrode relativ zur Ebene, auf die die Naht gelegt wird, zwischen 45 und 90 Grad eingehalten.
Die Schweißeranweisung legt folgende Handlungen fest:
- Durch Kontakt der Elektrode mit dem Metall wird der Lichtbogen gezündet.
- Es werden Heftschweißungen an 3-4 Punkten entlang der Stoßlinie von der Mitte zu den Rändern hin ausgeführt.
- Das Schweißen beginnt am unteren Punkt der Stoßlinie.
- Die Elektrode wird nach oben geführt, das Schweißbad wird in der Arbeitszone gehalten.
Die Elektrode sollte mit mäßiger Geschwindigkeit bewegt werden. Das wichtigste Geschwindigkeitskriterium – die Bildung einer optimalen Menge an Schweißbadschmelze.
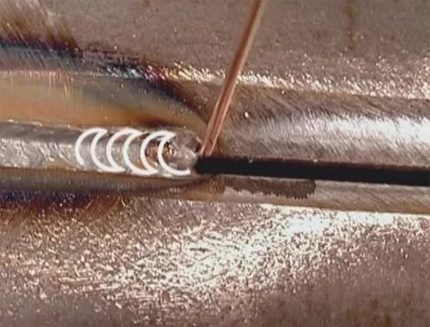
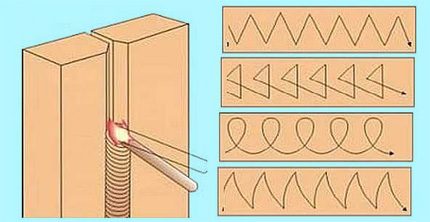
Gleichzeitig mit der vertikalen Elektrodenführung sind quer verlaufende Zickzackbewegungen in Form eines Halbmonds, einer Tanne oder eines anderen Musters zulässig. Allerdings ist die Technik der Querbewegung nur bei Metallen mit einer Wanddicke von mehr als 4 mm sinnvoll.
Das Schweißen von Metall mit einer vertikalen Naht wird in einem Durchgang ohne Unterbrechung empfohlen. Für unerfahrene Schweißer erscheint dies schwierig. Die Erfahrung wird jedoch schnell erworben.
Technik von oben nach unten
Erfahrene Schweißer führen die vertikale Schweißnaht mühelos mit einer Elektrodenbewegung von oben nach unten aus. Worin besteht der Kniff bei der Ausführung einer solchen Operation?
Es ist ganz einfach: Beim Zünden des Lichtbogens wird die Elektrode im 90-Grad-Winkel zur Arbeitsebene positioniert. Sobald das Metall an der Lichtbogenstelle zu schmelzen beginnt, wird der Elektrodenwinkel auf 15-20 Grad verändert, indem der Halter etwas abgesenkt wird.
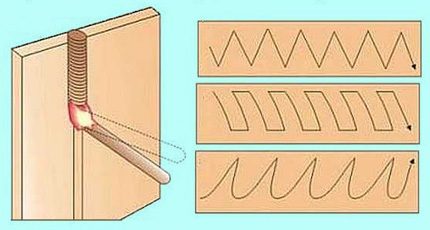
Die Führung der Elektrode entlang der Stoßlinie von dickwandigen Metallen erfolgt ebenfalls mit Querzickzackbewegungen in Sägezahn- oder Rechteckform. Einige Schweißer nutzen die Methode der wellenförmigen Verteilung der Schmelze.
Die Methode der Bildung einer vertikalen Schweißnaht von oben nach unten bringt jedoch größere Schwierigkeiten für den Schweißer mit sich. Dennoch, so die Meinung vieler Experten, liefert das Schweißen auf diese Weise ein besseres Ergebnis hinsichtlich der Qualität.
Technologie des Schweißens einer horizontalen Naht
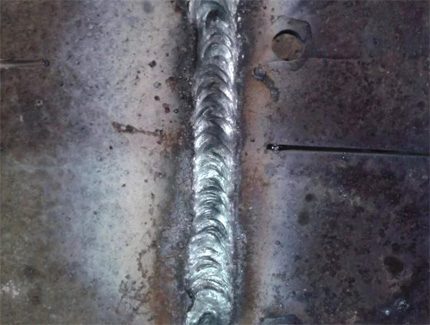
Die Spezifik des Schweißens einer horizontalen Naht ist praktisch dieselbe wie bei der vertikalen. Die technischen Feinheiten sind wiederum die Manipulation der Neigungswinkel der Elektrode.
Die Bewegungsrichtung beim Verschweißen der Teile an der Stoßstelle kann vom äußersten linken bis zum äußersten rechten Punkt oder umgekehrt gewählt werden. Die konkrete Wahl der Richtung trifft der Schweißer nach persönlichem Komfort.
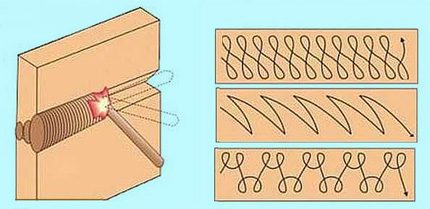
Aber wie schweißen Sie horizontal mit dem Lichtbogenschweißen richtig, um das Ausfließen der Schmelze aus der Nut aufgrund der wirkenden Schwerkraft zu verhindern?
Hier müssen Sie eine Elektrodenposition wählen, bei der die Brennkraft des Lichtbogens der Schwerkraft der Metalltropfen entspricht. Möglicherweise müssen Sie die Stromstärke einstellen und durch Versuche die optimale Bewegungsgeschwindigkeit der Elektrode ermitteln.
Üblicherweise wird das horizontale Nahtschweißen kontinuierlich bis zum vollständigen Abschluss durchgeführt. Falls es jedoch nicht gelingt, die Schmelze (das Schweißbad) unter Kontrolle zu halten, können Sie versuchen, die Technik zu ändern – zu einem Vorgehen mit periodischem Löschen des Lichtbogens überzugehen.
All diese Feinheiten werden mit der Erfahrung im Schweißen erworben. Daher sollten Sie nicht verzweifeln, wenn die ersten Versuche nichts gelingen.
Die Bildung der horizontalen Naht mit der gewünschten Breite und Eindringtiefe wird in der Regel durch eine sorgfältige Querbewegung des brennenden Elektrodenendes von einer Kante des zu verbindenden Teils zur anderen erreicht.
Beim Schweißen von Metallen mit einer Dicke bis zu 4 mm werden verschiedene Varianten des „Bildmusters“ der Querbewegung der Elektrode angewendet. Es gibt keine spezifischen Empfehlungen dazu. Hauptsache ist, die erforderliche Nahtbreite und Eindringtiefe zu erreichen.
Lichtbogen: Kontrolle der optimalen Länge
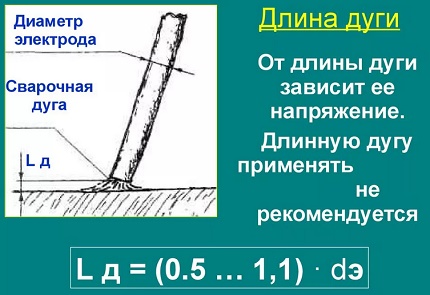
Die Größe des Spalts zwischen dem heißen Ende der Elektrode und der Metalloberfläche, die ausreicht, um einen elektrischen Entladungsbogen zu bilden, wird als Lichtbogenlänge bezeichnet. Eine der wichtigsten Grundlagen der Schweißeranleitung ist die Kontrolle der optimalen Lichtbogenlänge.
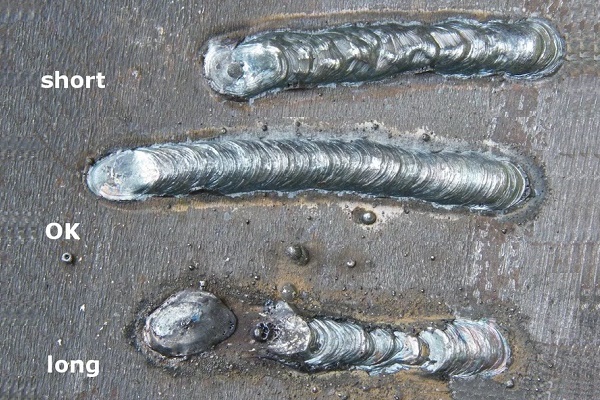
Theoretisch können im Schweißmodus drei Lichtbogenabstände erzielt werden:
- kurz (1–1,5 mm);
- lang (3,5–6 mm);
- normal (2–3 mm).
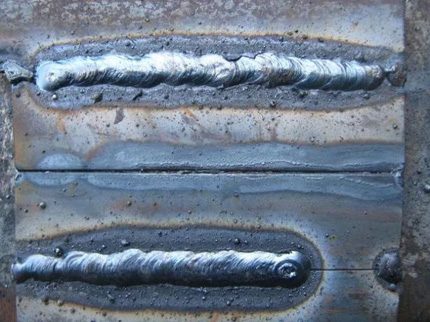
Für den Brennmodus des kurzen Lichtbogens ist eine unzureichende Erwärmung des Metalls in der Breite charakteristisch. An den Nahträndern wird in solchen Fällen ein sogenannter „Unterschnitt“ – eine kleine Vertiefung festgestellt. Das Vorhandensein eines solchen Defekts deutet auf eine geringe Qualität der Schweißnaht hin.
Der Schweißmodus mit einem langen Lichtbogen geht in der Regel mit periodischem Löschen desselben einher. Hier wird eine geringe Erwärmung des Metalls in der Tiefe festgestellt. Von einer guten Nahtqualität kann ebenfalls keine Rede sein.
Somit bleibt für den angehenden Schweißer nur eine Option, an der er sich orientieren sollte – die normale Lichtbogenlänge, die nicht mehr als Ld = 0,5-1,1 * De betragen sollte (Ld – Lichtbogenlänge; De – Elektrodendurchmesser).
Steuerung der Elektrodenposition
Der Schweißprozess kann bei einer Elektrodenposition mit Winkel vorwärts, Winkel rückwärts oder rechtem Winkel durchgeführt werden. Mit jeder dieser drei technischen Methoden kann der Schweißer unter verschiedenen Arbeitsbedingungen Schweißnähte erzeugen.
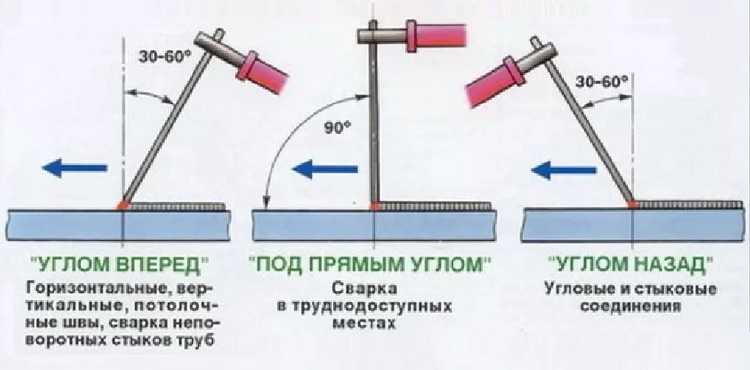
Die Methode 'mit der Ecke nach vorne' wird traditionell verwendet, um Elemente mit horizontalen und vertikalen Nähten zu verbinden, wenn die Teile in der Höhe angeordnet sind (Überkopfschweißen). Dieselbe Technik wird erfolgreich beim Schweißen von nicht drehbaren Rohrverbindungen oder beim Bau eines selbstgebauten Ofens aus einer Gasflasche eingesetzt.
Wenn der Schweißer die Elektrode exakt im rechten Winkel (90º) hält, ermöglicht er die Arbeit an schwer zugänglichen Stellen. Schließlich ermöglicht die Technik „Winkel rückwärts“ eine qualitativ hochwertige Schweißarbeit an Eckverbindungen.
Beim Einstellen der Elektrode „Winkel vorwärts“ arbeitet man in der Regel mit dünnwandigen Metallen. In dieser Position der Elektrode erhält man eine breite Naht mit geringer Tiefe. Bei dickwandigen Metallen hingegen versucht man, die Technik „Winkel rückwärts“ anzuwenden, um eine ausreichende Erwärmung des Metalls zu gewährleisten.
Stromparameter und Elektrodenbewegung
Der Wert der Stromstärke und die Geschwindigkeit der Elektrodenbewegung sind bedeutende Faktoren, die die Qualität der Naht beeinflussen. Das Schweißen mit hohen Strömen geht mit einer Erwärmung des Metalls bis in große Tiefe einher, was eine Erhöhung der Elektrodenbewegungsgeschwindigkeit ermöglicht. Bei einem optimalen Verhältnis von Strom und Bewegungsgeschwindigkeit der Elektrode erhält man eine gleichmäßige, qualitativ hochwertige Naht.
Tabelle der Entsprechung von Strom, Elektrode, Metalldicke
| Stromstärke, A | Elektrodendurchmesser, mm | Metalldicke, mm |
| 35-50 | 1,6 | 1-2 |
| 45-80 | 2 | 2-3 |
| 65-100 | 2,5 | 3-4 |
| 85-150 | 3 | 4-5 |
| 125-200 | 4 | 5-6 |
Beim Bewegen der Elektrode mit einer bestimmten Geschwindigkeit sollte die Größe der Lichtbogenleistung berücksichtigt werden. Eine übermäßig schnelle Zuführung der Elektrode bei geringer Leistung kann keine ausreichende Erwärmungstemperatur gewährleisten.
Im Ergebnis wird es nicht gelingen, das Metall in der erforderlichen Tiefe zu durchschweißen. Die Naht „legt“ sich einfach auf die Oberfläche und „heftet“ kaum die Kantenränder.
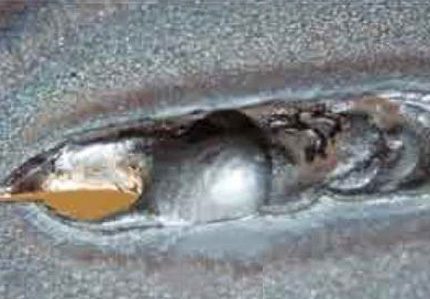
Im Gegenteil, bei übermäßig langsamer Elektrodenbewegung entsteht eine Überhitzungsatmosphäre, die zu einer Verformung des Metalls auf der Schweißlinie führen kann. Wenn die Metallelemente eine dünne Struktur haben, brennt der leistungsstarke Lichtbogen das Metall einfach durch.
Erfolgreich als Anfängerschweißer üben und die Fähigkeiten zur Nahtausführung verbessern kann man beim Bau eines Ofens auf Altölbasis, dessen Korpus aus einem Metallrohr besteht. Wir empfehlen, sich mit nützlichen Informationen vertraut zu machen.
Anleitung für den angehenden Schweißer
Schweißarbeiten sind nur unter Verwendung der entsprechenden Schutzausrüstung zulässig.
Das Standard-Set enthält:
- Jacke, Hose, Handschuhe, Schuhe aus unbrennbaren, widerstandsfähigen und robusten Materialien.
- Kopfbedeckung, die den hinteren Teil des Kopfes vollständig bedeckt.
- Spezielle Schutzmaske für Gesicht und Augen.
Für die Schweißarbeiten ist ein funktionstüchtiges Gerät zu verwenden, dessen elektrischer Teil durch ein zuverlässiges Gehäuse geschützt ist. Die im Gerät enthaltenen elektrischen Kabel müssen eine intakte Isolierung aufweisen und den elektrischen Eigenschaften des Geräts entsprechen.
Der Arbeitsplatz des Schweißers muss mit einem Arbeitstisch, Lichtquellen, Erdungsschiene, Schutzmaßnahmen gegen elektrischen Schlag und Brandschutzeinrichtungen ausgestattet sein.
Und vor Beginn der Arbeiten sollte man gründlich die Regeln des Elektroschweißens studieren sowie die Methoden und Varianten der Verbindungsausführung betrachten und erlernen.
Fazit und nützliche Videos zum Thema
Wir empfehlen, sich das Video-Praktikum zum Schweißen anzusehen: wie horizontale und vertikale Schweißnähte geschweißt werden:
Es ist nicht zwingend erforderlich, die Qualifikation eines professionellen Schweißers zu besitzen, aber es ist wünschenswert, die Schweißtechnik zu beherrschen. Dank vorhandener Schweißkenntnisse ergeben sich für eine Person mehr Möglichkeiten zur Umsetzung verschiedener Haushaltsprojekte.
Bei Interesse kann man die Technologie jederzeit erlernen, und praktische Erfahrung hilft, die Arbeitstechnik auf hohem Niveau zu beherrschen.
Möchten Sie über Ihre eigenen Erfahrungen beim Schweißen von Nähten berichten? Kennen Sie Feinheiten des Prozesses, die im Artikel nicht erwähnt wurden? Bitte schreiben Sie Kommentare in den unten stehenden Block.
 Elektroschweißen für Anfänger: Nuancen der Schweißarbeiten und Analyse typischer Fehler
 Wie viel kostet der Gasanschluss für ein Privathaus: Preis für die Organisation der Gaslieferung
 Die besten Waschmaschinen mit Trockner: Bewertung der Modelle und Ratschläge für Käufer
 Die Farbtemperatur des Lichts: Was sie ist und wie Sie die passende Lampe für Ihre Bedürfnisse auswählen
 Austausch des Gasdurchlauferhitzers in der Wohnung: Dokumentation des Austauschs + grundlegende Normen und Anforderungen