Schweißen von Polyethylenrohren: Vergleich der Methoden + Montageanleitung

Für die Montage von Polyethylen (PE)-Rohrleitungen sind bestimmte Kenntnisse im Schweißen und Verbinden mit Fittings erforderlich. Für diese Arbeit eignet sich auch die Ausrüstung, die für die Installation von Polypropylen-Rohrleitungen verwendet wird.
Das Schweißen von Polyethylenrohren erfolgt mit speziellen Geräten und erfordert bestimmte Kenntnisse, über die wir in diesem Artikel sprechen werden. Wir werden die Besonderheiten der Vorbereitung der Ausrüstung für den Schweißprozess im Detail betrachten und Empfehlungen für die Herstellung einer qualitativ hochwertigen Schweißnaht geben. Wir werden auch verschiedene Optionen zum Schweißen von Polyethylenrohren betrachten.
Inhalt des Artikels:
Vorbereitung der Ausrüstung zum Schweißen
Für jede Schweißart wird unterschiedliche Ausrüstung verwendet. Es ist nicht sinnvoll, diese für eine einmalige Montage von Leitungen im Stumpf- und Elektroschweißverfahren zu kaufen, da die Kosten eines Bausatzes mehrere tausend Dollar betragen. Besser ist es, Dienstleistungen von Drittfirmen in Anspruch zu nehmen oder die Geräte zu mieten.
Verwendete Schweißausrüstung
Die Ausrüstung für das Muffenschweißen kostet zwischen 100 und 200 Dollar, daher entscheidet jeder selbst über die Anschaffung eines Schweißgeräts.
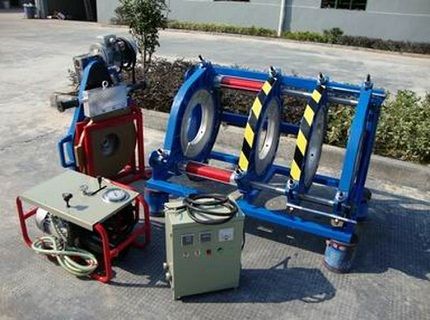
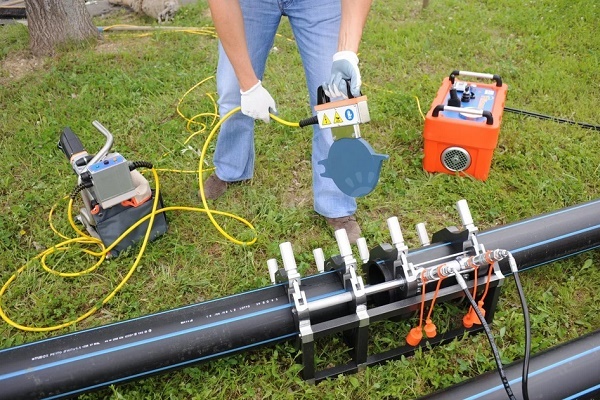
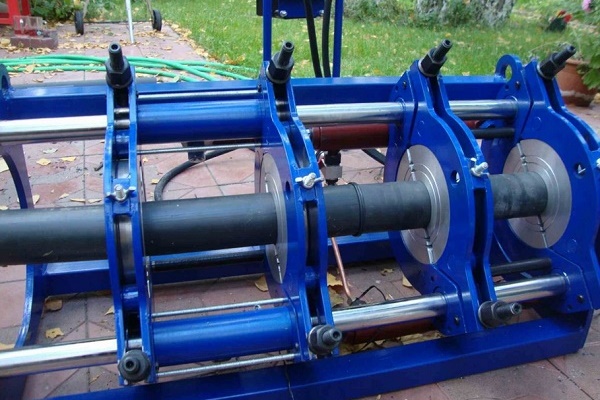
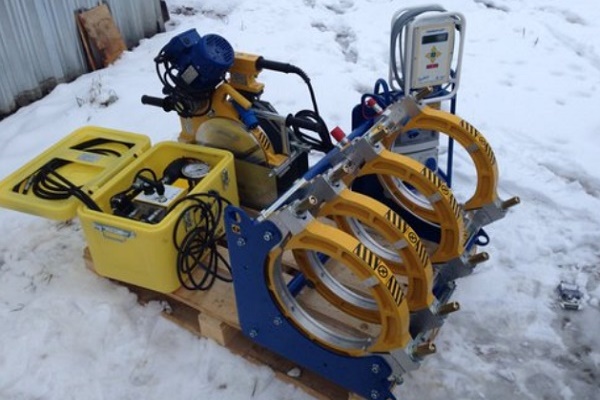
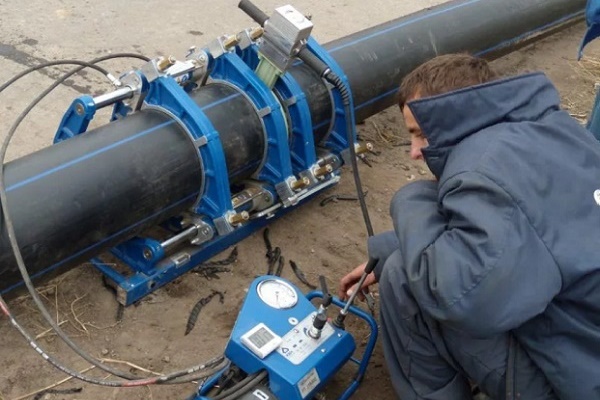
Zum Standardset an Geräten für das Stumpfschweißen von Polyethylenrohren gehören:
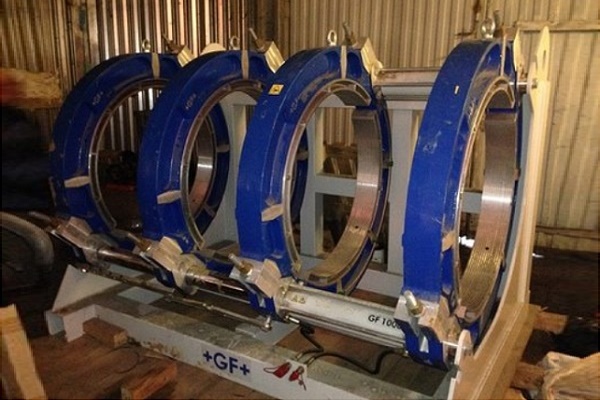
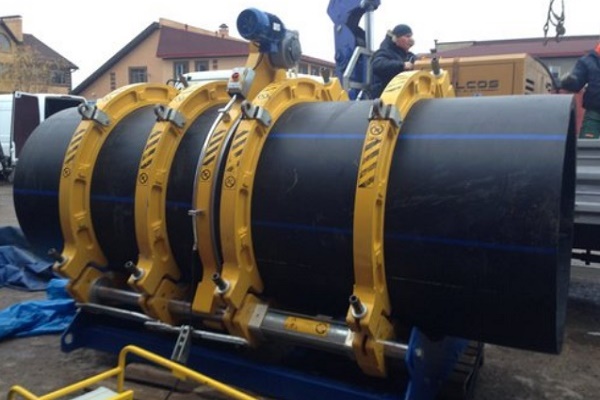
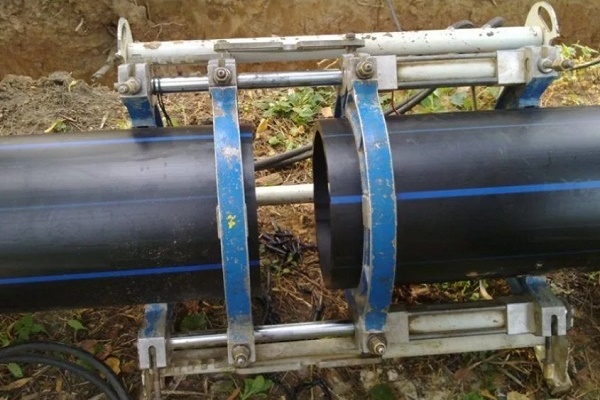
- Zentriervorrichtung. Dies ist ein Gestell mit 4 Metallklemmbacken für Rohre, von denen zwei beweglich und zwei starr am Boden befestigt sind.
- Endenfräser. Es handelt sich um ein separates Scheibengerät zum präzisen mechanischen Beschneiden der Enden der zu schweißenden Rohre. Das Gerät wird an den Führungen des Schweißgeräts befestigt.
- Heizspiegel. Es handelt sich um eine mit Teflon beschichtete runde Platte, an die die Rohrstoßenden zum Aufschmelzen des PE gedrückt werden. Er verfügt über ein eingebautes Thermometer.
- Hydraulischer oder mechanischer Antrieb. Vorrichtung zur Regulierung der Druckkraft der Rohre beim Erhitzen und anschließenden Verbinden.
- Reduziereinsätze. Dies ist ein Satz austauschbarer Halbringe zur Fixierung von Rohren unterschiedlicher Durchmesser.
- Steuereinheit. Sie ist in Gerätesätzen mit Automatisierung des Schweißprozesses enthalten.
Im Grunde genommen handelt es sich bei der Ausrüstung um eigenständige Geräte, die in verschiedenen Phasen des Schweißprozesses bestimmte Funktionen erfüllen. Sie können sowohl für reines Handschweißen als auch für das vollautomatische Verbinden von Rohren ausgelegt sein.
Für die Montage von Elektromuffenverbindungen wird ein entsprechendes Schweißgerät mit integriertem Barcode-Scanner verwendet. Für diesen Vorgang sind keine zusätzlichen Geräte erforderlich.
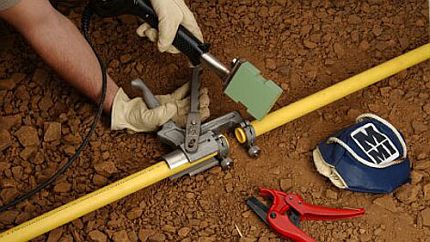
Für die Muffenschweißung ist die Anschaffung folgender Ausrüstung erforderlich:
- Elektroschweißgerät;
- Rohrscheren;
- Ständer;
- Kalibrator und Entgrater;
- Aufsätze zum Erhitzen der Verbindungselemente.
Neben der genannten Ausrüstung können für die Rohrmontage auch allgemeine Werkzeuge erforderlich sein: Rollgabelschlüssel, Maßband, Marker und andere.
Vorbereitung auf den Schweißprozess
Ein nicht unwichtiger Faktor für das qualitativ hochwertige Schweißen von Rohrleitungen aus HDPE ist deren Vorbereitung. Die notwendigen Handgriffe zur Erzielung einer guten Schweißnaht werden in Form einer Anleitung dargestellt.
Direkt vor dem Erhitzen der zu verschweißenden Teile ist Folgendes erforderlich:
- Stellen Sie sicher, dass das Material und die Kennzeichnung der zu verschweißenden Teile identisch sind.
- Reinigen und entfetten Sie die Verbindungsstellen der zu verbindenden Teile.
- Zentrieren Sie die Rohre und fixieren Sie sie fest.
- Bearbeiten Sie die Schnittflächen mit einem Planfräser, bis ein durchgehendes Band mit einer Länge von zwei Rohrumfängen entsteht.
Danach müssen die Kanten der zu verbindenden Teile von Spänen gereinigt werden.
Nach sorgfältiger Vorbereitung der Polyethylenrohre und Fittings auf das Schweißen kann man sicher sein, dass eine qualitativ hochwertige Naht zur Hälfte garantiert ist.
Schweißverfahren für PE-Rohre
Industrielles Polyethylen niedriger Dichte (HDPE) ist ein thermoplastisches Material, dessen Eigenschaften sich während der Erhitzungs- und Abkühlungszyklen nicht ändern. Daher eignet es sich hervorragend für die Installation von Haushalts- und Industrierohrleitungen.
Die Verbindung einzelner HDPE-Rohre und Fittings erfolgt mittels lösbarer Gewindeverbindungen oder der folgenden Schweißverfahren:
- Muffenschweißen;
- Elektromuffenschweißen;
- Stumpfschweißen.
Rohre mit einer Wandstärke von bis zu 4,5 mm (Durchmesser bis 50-110 mm) werden mit den ersten beiden Verfahren geschweißt, während für dickwandigere Rohre das fittingslose Stumpfschweißverfahren verwendet wird.
Variante #1 – Stumpfschweißverfahren
Während des Stumpfschweißens ist es wichtig, kritische Parameter zu kontrollieren: die Temperatur des Werkzeugs und des Kunststoffs, die Anpresskraft und die Dauer der Vorgänge. Ohne Sensoren für diese Werte wird es kaum gelingen, konstant eine qualitativ hochwertige Naht zu erzielen.
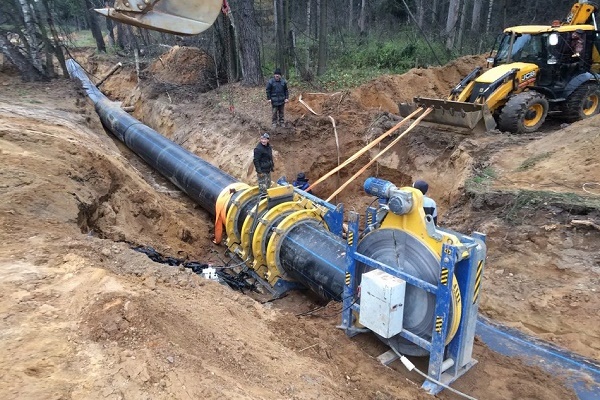
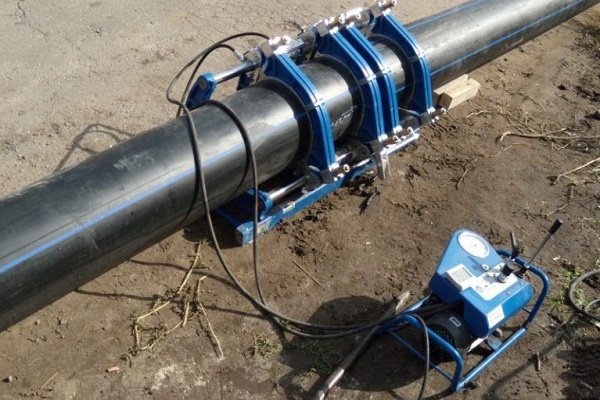
Es ist am besten, die Schritt-für-Schritt-Anleitung zum Stumpfschweißen von Polyethylenrohren am Beispiel einer halbautomatischen Ausrüstung mit hydraulischem Antrieb zu betrachten.
Das Stumpfschweißen wird durchgeführt, wenn die Wandstärke des Polyethylenrohrs 5 mm und der Durchmesser 50 cm nicht überschreitet. Die Technologie umfasst eine Reihe von Standardschritten:
Schritt #1 – Erhitzen der Stoßstellen
Nach der Bearbeitung der Rohrenden wird der Schweißspiegel auf 200–230 Grad erhitzt und in die Mitte der Zentriervorrichtung platziert. Dann werden die Kanten der PE-HD-Rohre mit einem Druck von 4–6 kg/cm² über den Hydraulikantrieb fest dagegen gedrückt.
Nachdem die Gratgröße sich den minimal zulässigen Werten genähert hat, wird der Druck auf 0,2–0,5 kg/cm² reduziert und der Kunststoff für die gesamte vorgeschriebene Zeit weiter erhitzt. Das Schweißen ist bei Temperaturen von –15 °C bis +45 °C zulässig, jedoch kann die Heizzeit bei kalten Bedingungen verlängert werden.
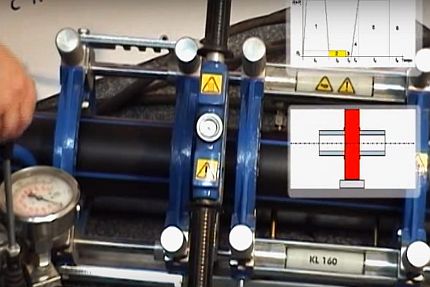
Schritt #2 – Verbinden der Rohre
Nach dem erforderlichen Erhitzen und Aufschmelzen des PE-HD an den Stoßstellen werden die Rohre mit dem Hydraulikantrieb auseinandergefahren, der Spiegel entfernt und die Schweißflächen mit einem Druck von 1–3 kg/cm² wieder zusammengedrückt. Die Gratgröße wird visuell kontrolliert, daher kann der Anpressdruck abweichen.
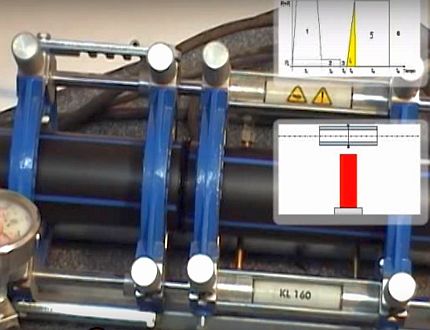
Schritt #3 – Abkühlung und Prüfung
Die Rohre bleiben bis zur vollständigen Abkühlung der Verbindung aneinander gedrückt. Nach dem Lösen des Hydraulikantriebs werden die Rohre aus den Spannvorrichtungen des Zentrierers entnommen und der Zustand der Schweißnaht und des Grats beurteilt. Sind deren Parameter in Ordnung, ist das Rohr betriebsbereit.
Variante #2 – Muffenschweißen von HDPE-Rohren
Nach dem Vorschneiden und Vorbereiten der PE-HD-Rohre und -Teile kann mit dem Muffenschweißen begonnen werden. Der Vorgang wird als Schritt-für-Schritt-Anleitung beschrieben.
Schritt #1: Vorbereitung des Heizgeräts
Die optimale Schweißtemperatur für Polyethylenrohre liegt bei etwa 210 °C, daher sind nur Heizgeräte mit regelbarer Heizung geeignet. Vor dem Anschließen an das Stromnetz müssen die speziellen doppelseitigen Aufsätze (Hülse und Dorn) auf das Heizgerät aufgeschraubt und das Heizgerät auf einen Kreuzständer gestellt werden.
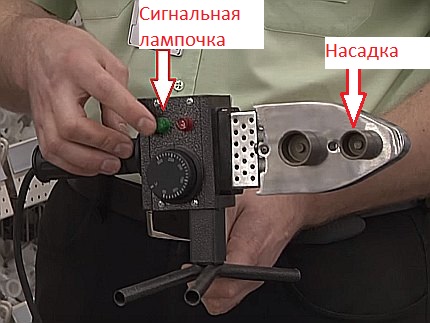
Bei Erreichen der eingestellten Temperatur leuchtet eine Signalleuchte (normalerweise grün) auf.
Schritt #2: Erwärmen der Teile
Arbeiten mit heißen Rohren ist sicherer mit Handschuhen. Zum Erwärmen der Teile müssen Sie gleichzeitig ein zu verbindendes Teil auf den Dorn aufziehen und dann das zweite in die Metallhülse stecken.
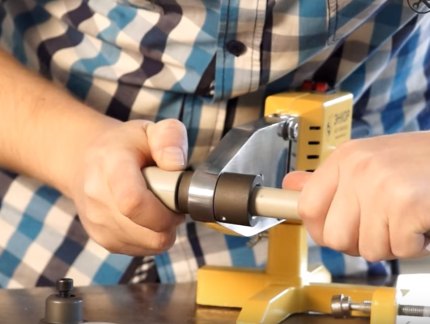
Um die Verbindungstiefe einzuhalten, können Sie vorher mit einem Marker eine entsprechende Markierung auf dem Rohr anbringen und sich dann beim Zusammenfügen der erhitzten Teile daran orientieren.
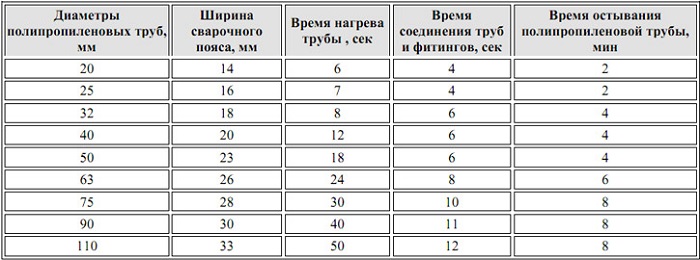
Oben ist eine Tabelle mit Richtwerten für die Erwärmungs-, Verbindungs- und Abkühlzeiten der Rohre sowie der Einstecktiefe in die Muffe angegeben. Bei Minustemperaturen kann die Erwärmungszeit des Materials um 1-2 Sekunden verlängert werden.
Schritt #4: Verbinden der Teile
Nach dem Erhitzen müssen die Teile gleichzeitig von den Aufsätzen gelöst und mit einer kräftigen geraden Bewegung das Rohr bis zur markierten Linie in die Muffe eingeführt werden. Die Teile dürfen nicht gegeneinander verdreht werden. 5-10 Sekunden nach dem Verbinden können Bewegungen zu einer drastischen Verringerung der Verbindungsfestigkeit führen.
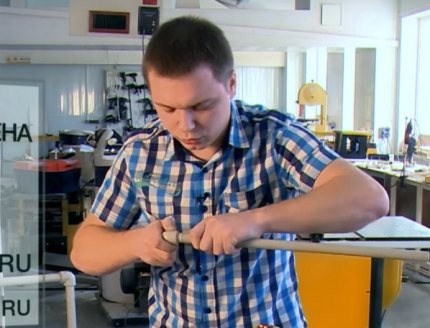
Nach dem Abkühlen sollte die entstandene innere Schweißnaht auf Wulste untersucht werden, die den Rohrquerschnitt verengen. Falls sie verengt ist, sollte die Verbindung besser nachgeschweißt werden, um einen Druckabfall im System zu vermeiden.
Variante #3 – Elektroschweißen von Polyethylen
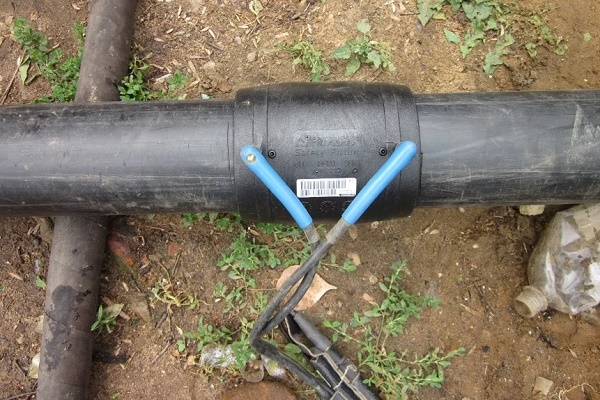
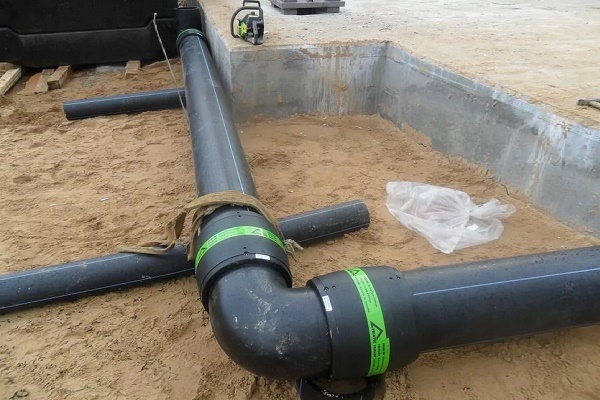
Das Schweißen von Polyethylenrohren mit einer Elektromuffe ist die einfachste und schnellste Methode. Die Kunststofffittings haben eine eingebaute Metallspirale, die die zu verbindenden Oberflächen selbstständig erhitzt und das PE aufschmilzt.
Bei dieser Methode müssen zusätzlich Elektromuffen gekauft werden, deren Kosten bei 3-4 US-Dollar pro Stück beginnen. Daher wird diese Schweißart nur dort angewendet, wo die Stumpf- und Muffenmethoden nicht möglich sind. Ein Vorteil der Elektromuffenmethode ist die Möglichkeit, Rohre mit einer Wanddicke von 4,5 mm und weniger zu verbinden.
Die wichtigsten Schritte des Schweißens:
- Reinigung und mechanische Bearbeitung des Fittings und der Rohrenden.
- Zentrieren und Einsetzen des Rohres in die Elektromuffe.
- Anschließen des Fittings an die elektrischen Kontakte eines speziellen Schweißgeräts, Erhitzen der Verbindung.
Der letzte Schritt – Ausschalten der Stromversorgung und Abkühlen des Rohres.
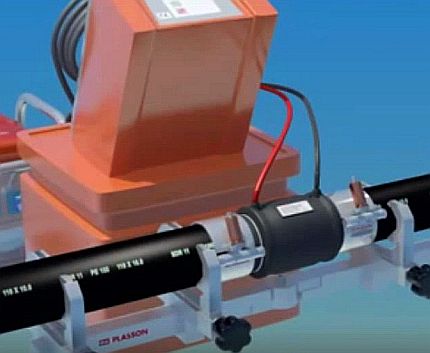
Auf den Elektromuffen befindet sich ein Barcode mit codierten Parametern für Heizzeit, Stromstärke und Spannung. Dieser wird vom Scanner des Schweißgeräts gelesen, das daraufhin den Schweißprozess automatisch durchführt. Die Produkte werden über eine große Fläche hinweg dicht und zuverlässig verschweißt.
Korrekte Stumpfschweißnähte
Die korrekte Ausführung aller Schweißanweisungen lässt sich anhand des endgültigen Erscheinungsbilds der Polyethylenverbindung beurteilen. Wenn eine falsche Naht entsteht und ein hohes Risiko für Undichtigkeiten im weiteren Betrieb besteht, ist es besser, die Verbindung an den Rändern abzuschneiden und neu zu verschweißen.
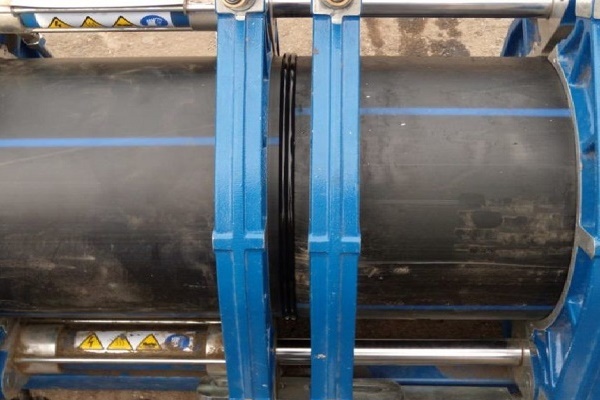
Bei einer korrekt ausgeführten Schweißnaht müssen die Abmessungen der Schweißwulst den normativen Werten entsprechen.
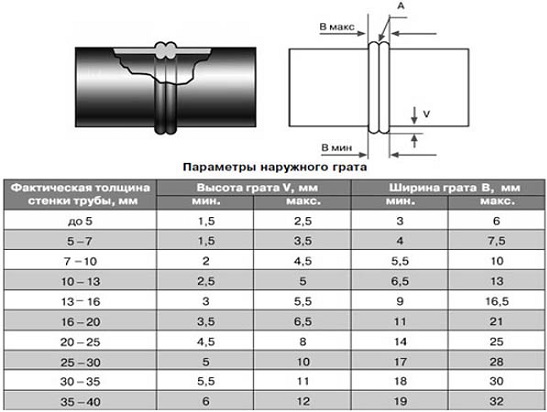
Es gibt auch zusätzliche Anforderungen an die Parameter der Schweißwülste:
- Symmetrie und Gleichmäßigkeit über den gesamten Umfang der Verbindung.
- Die Verschiebung der Rohrwände in radialer Ebene darf nicht mehr als 10 % ihrer Dicke betragen.
- Die Farbe der Schweißwülste muss mit der Farbe des Rohrs identisch sein.
- Die Vertiefung zwischen den Wülsten darf nicht tiefer als die Außenfläche der Rohre liegen.
Und natürlich sind Risse und Poren vollständig ausgeschlossen.
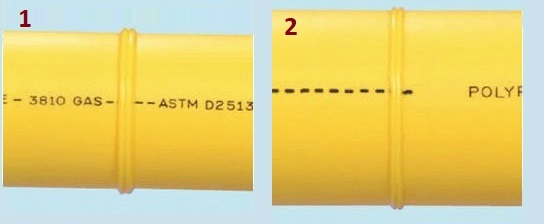
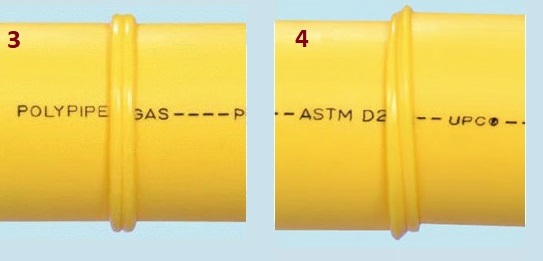
Die Ursache für die Asymmetrie der Wülste über den Umfang kann eine mangelhafte Vorbereitung der Stirnflächen oder eine schräge Positionierung des Stirnflächenbearbeitungsgeräts zum Rohr sein.
Montageanleitungen für Polyethylenrohre
Für die Verbindung von Polyethylenrohren mit Wasserleitungselementen können folgende Verbindungen verwendet werden:
- unlösbare;
- lösbare.
Unlösbare Verbindungen entstehen durch das Verschweißen der Rohre miteinander oder mit speziellen Schweißfittings. Diese Methode ist günstig, aber die dabei entstehenden Konstruktionen sind oft sperrig. Die Verwendung von unlösbaren Verbindungen ist bei der Verlegung von unterirdischen stationären Wasserleitungen gerechtfertigt.
Für den Bau temporärer Systeme aus Polyethylenrohren sowie bei fehlendem Schweißgerät können Gewinde-Klemmverbinder verwendet werden, deren Montage im Folgenden beschrieben wird.
Anschluss des Rohrs an eine Klemmverschraubung
Klemmverbinder sind teurer als Schweißmodelle, aber sie sind zerlegbar und einfach in der Handhabung. Empfehlungen zu ihrer Montage werden in der folgenden Schritt-für-Schritt-Anleitung behandelt.
Schritt eins – Sichtprüfung und Zuschneiden
Die Montage des Systems aus einem Polyethylenrohr und einem Kunststoff-Klemmverbinder beginnt mit der Überprüfung auf Risse und tiefe Kratzer. Ein defekter Rohrabschnitt sollte sofort abgeschnitten werden.
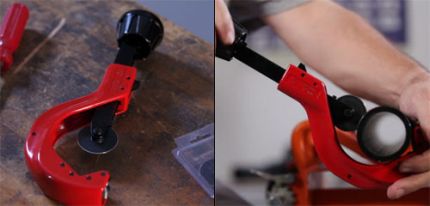
Das Polyethylenrohr kann sowohl mit einem Messer als auch mit einem speziellen Rohrschneider geschnitten werden. Das Ergebnis sollte ein perfekt senkrechter Schnitt ohne Widerhaken und Wellen sein. Zum Entfernen von Unebenheiten an den Kanten kann ein manueller Anfasgerät erworben werden.
Schritt zwei – Aufziehen der Verbindungselemente auf das Rohr
Zuerst werden die Überwurfmutter, dann die Spannzange, danach der Klemmring und schließlich die Gummidichtung auf den Schlauch gezogen.
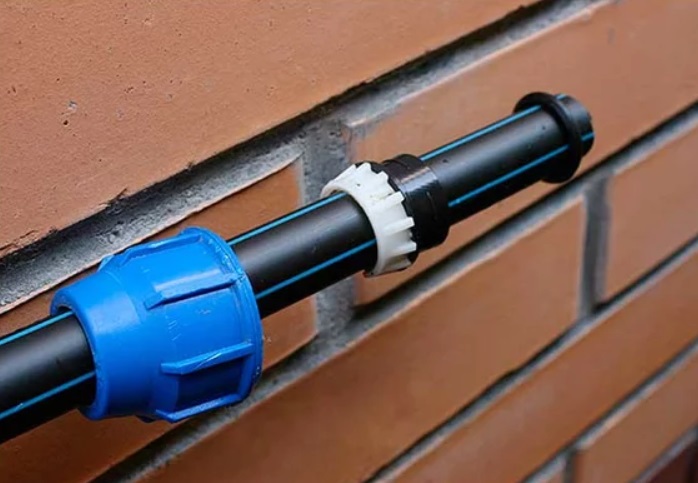
Das Rohrende wird bis zum Anschlag in den Verbinderkörper gesteckt, und die auf den Schlauch aufgebrachten Elemente werden an das Gewinde herangeführt. Danach wird die Überwurfmutter von Hand festgezogen. Bei vorhandenem Kettenzange kann die Verbindung damit nachgezogen werden.
Beeilen Sie sich nicht mit dem Festziehen der Überwurfmutter – sie kann sich verziehen. Bei schwerem Gang ist es besser, die Verbindung noch einmal zu lösen und den Montagevorgang zu wiederholen.
Nach der Montage des Verbinders sollte die Dichtheit der Verbindung überprüft werden. Bei Undichtigkeit kann die Mutter leicht nachgezogen werden, wobei die Konstruktionselemente korrigiert werden.
Einbau eines Sattelstücks in das Rohr
Wenn eine Abzweigung von einem Polyethylenrohr erforderlich ist, muss kein T-Stück gekauft werden. Es reicht, ein Loch in das Rohr zu bohren und eine Anbohrschelle zu setzen. Wie das geht, wird in der Schritt-für-Schritt-Anleitung erläutert.
Schritt eins – Vorbereitung
Zunächst müssen die zu verbindenden Teile auf das Fehlen von Kratzern und Rissen überprüft und ihre Oberfläche mit einem feuchten Tuch abgewischt werden.
Schritt zwei – Zusammenbau der Schelle
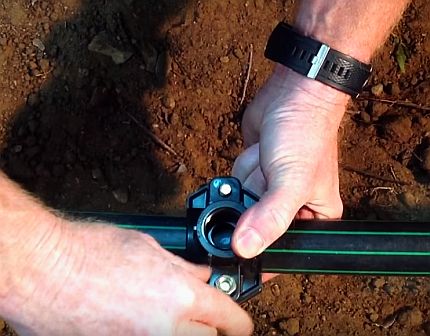
Beide Teile der Schelle auf das Rohr setzen, die Muttern mit einem Schlüssel festziehen. Ziel des Vorgangs ist die feste Fixierung der Anbohrschelle.
Schritt drei – Bohren
Markieren Sie einen Punkt in der Mitte der Sattelbohrung und machen Sie mit einem Marker Striche an den Rändern der Armatur, um sich deren Position zu merken. Schrauben Sie den Sattel ab und nehmen Sie die Teile ab. Bohren Sie das Polyethylenrohr an der markierten Stelle mit einem Bohrer des erforderlichen Durchmessers.
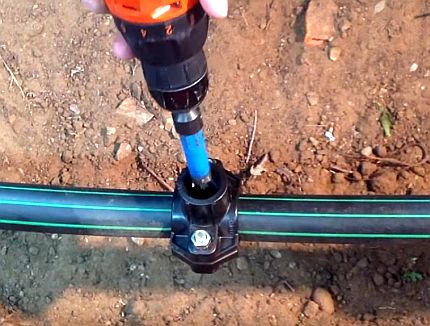
Schritt vier – Montage des Sattels
Reinigen Sie das PE-Rohr innen von Spänen und entfernen Sie mögliche Grate an den Rändern der gebohrten Öffnung. Legen Sie gemäß den zuvor gemachten Markierungen die Teile der Armatur an das Rohr an und ziehen Sie die Befestigungsmuttern fest an.
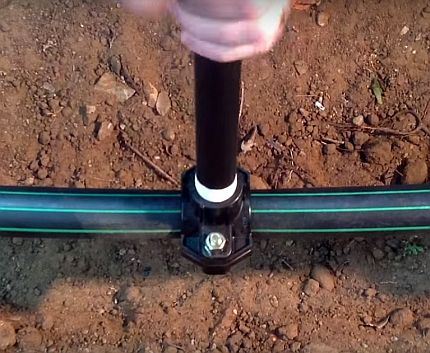
Beim Einschrauben des Rohrs oder Fittings in den Sattel können Sie mehrere Lagen Teflonband aufwickeln.
Der Teil des Sattels mit der Austrittsöffnung kann auf der Rohrseite eine Nut für einen Gummidichtring haben. Daher muss bei Vorhandensein einer Dichtung diese zwischen Rohr und Fitting eingelegt werden.
Wenn Sie an einem bestimmten Abschnitt der Rohrleitung ein Rohr biegen müssen, empfehlen wir, dies gemäß der Anleitung zu tun, die hier bereitgestellt wird.
Fazit und nützliche Videos zum Thema
Die vorgeschlagenen Videos zeigen anschaulich alle Arten des Schweißens von PE-Rohren und führen Sie in den Montageprozess von Klemmverschraubungen und Sätteln ein.
Muffenschweißen von Polyethylenrohren:
Prozess des Elektroschweißens:
Stumpfschweißen von PE-Rohren mit einem halbautomatischen Gerät mit hydraulischem Antrieb:
Montage einer Klemmverschraubung auf das Rohr:
Montage eines Sattels auf ein PE-Rohr:
Die eigenständige Installation von Polyethylen-Wasserleitungen erfordert einige Kenntnisse und Fähigkeiten, ist aber bei Einhaltung der oben genannten Regeln durchaus machbar. Wenn keine spezielle Ausrüstung vorhanden ist, kann die Wasserleitung auch ganz ohne Werkzeuge montiert werden, indem ausschließlich Klemmverschraubungen verwendet werden.
Es gibt viele Montagemöglichkeiten, aber es sollte diejenige verwendet werden, die das Ergebnis mit minimalen finanziellen Kosten gewährleistet.
Sie ermitteln die optimale Schweißmethode für Polyethylen und möchten einige Details klären? Zögern Sie nicht, stellen Sie Ihre Fragen unseren Experten – wir werden versuchen, Ihnen zu helfen.
Oder möchten Sie Ihre persönlichen Erfahrungen mit der Polyethylenmontage zu Hause teilen? Schreiben Sie Ihre Kommentare, fügen Sie einzigartige Fotos hinzu – vielen Anfängern werden Ihre Informationen nützlich sein.
 Rohrschellen zur Befestigung von Rohren: Überblick über die Arten und Anleitung zur Montage
 Einen Rohrkasten im Badezimmer bauen: Schritt-für-Schritt-Montageanleitung
 Montage von PE-HD-Rohren in Eigenregie: Anleitung zum Schweißen + wie man solche Rohre biegt oder richtet
 Technologie zum Selberschweißen von Polypropylenrohren: Überblick über Methoden und Nuancen
 Verbindung von Kupferrohren: Anleitungen und Vergleich verschiedener Montagetechniken
 Paravent aus Kunststoffrohren: Arten von Trennwänden + Schritt-für-Schritt-Anleitung zur Herstellung
 Wie viel kostet der Gasanschluss für ein Privathaus: Preis für die Organisation der Gaslieferung
 Die besten Waschmaschinen mit Trockner: Bewertung der Modelle und Ratschläge für Käufer
 Die Farbtemperatur des Lichts: Was sie ist und wie Sie die passende Lampe für Ihre Bedürfnisse auswählen
 Austausch des Gasdurchlauferhitzers in der Wohnung: Dokumentation des Austauschs + grundlegende Normen und Anforderungen
Natürlich sind Kunststoffrohre für Wasser- und Heizungsinstallationen sehr praktisch und wirklich jeder handwerklich begabte Mann kann sie installieren. Aber warum spricht niemand über die Sicherheitstechnik beim Schweißen dieser Rohre, darüber, dass nur Quecksilber und Blei schädlicher sein können als die Dämpfe von glimmendem Kunststoff.
Es ist zwingend erforderlich, Atemschutzmasken zu verwenden und den Raum zu lüften. Familienmitglieder, insbesondere Kinder und Tiere (hier geht es um das Körpergewicht), sollten während der Renovierungsarbeiten zu Besuch geschickt werden.
Kunststoff erleichtert uns das Leben in vielen Bereichen – aber er tötet uns auch… Passen Sie auf sich auf!
Hallo Elina, ich verstehe Ihre Besorgnis und möchte daher die wichtigsten Punkte zur Arbeitssicherheit etwas näher erläutern. Zunächst muss man verstehen, dass der Beruf des Schweißers von Polyethylenrohren ein Beruf mit erhöhter Gefahr ist.
Betrachten wir jedoch die Aspekte für die allgemeine Bevölkerung:
– für normale Belüftung im Raum sorgen, in dem die Polyethylenrohre geschweißt werden;
– in spezieller Kleidung arbeiten;
– spezielle Schutzhandschuhe verwenden;
– Atemschutzmasken benutzen;
– Arbeitspausen einlegen, um frische Luft zu schnappen.
Wenn diese Punkte eingehalten werden, ist der Schweißprozess von Polyethylenrohren nicht mit gesundheitlichen Schäden verbunden.